Rubriky
CUTTING EX-TRAFIRE® LASER PLASMA

NOVÉ PLAZMOVÉ ŘEZACÍ SYSTÉMY EX-TRAFIRE®+ NASTAVUJÍ NOVÉ STANDARDY

THERMACUT představuje výkonnější, přesnější a pohodlnější řezání s technologií SiC

Jak mohou firmy naráz snížit své náklady na plazmové řezání, zlepšit kvalitu řezu, minimalizovat prostoje a k tomu ještě řezat pohodlněji? THERMACUT má na to odpověď v podobě nové plazmové řezačky EX-TRAFIRE®+, která disponuje technologií SiC (karbid křemíku). Jako jedna z prvních používá v plazmových řezacích systémech vysoce výkonný polovodičový material. THERMACUT tak přináší zákazníkům celou řadu výhod.

  • Se SiC technologií ušetříte na energii okolo 14 % i více

Při plazmovém řezání se spotřebovává velké množství elektrické energie a ta může být velmi nákladná. Použitím výkonových polovodičů z karbidu křemíku (SiC) docílila společnost THERMACUT omezení spínacích a tepelných ztrát, a to při zachování konzistentního výkonu zařízení. To významně zlepšilo energetickou účinnost a snížilo provozní náklady. Během tří hodin provozu představuje úspora energie okolo 14 %; úspory rostou přímo-úměrně době provozu.

O 14 % nižší spotřeba energie a výrazné snížení provozních nákladů představují významnou výhodu, která se našim zákazníkům rychle vyplatí.”

Aleš Hykš
Produktový Manažer pro vzduchové řezací systémy | THERMACUT, k.s.
  • Přesnější řezy a delší životnost

Nová generace polovodičů přináší také další výhody. SiC technologie umožňuje vyšší přepínací frekvence, vytváří přesnější plazmový oblouk a přesnější řezy, které vyžadují mnohem méně povýrobních operací nebo oprav na obrobku. Nižší tvorba tepla take snižuje nápor na komponenty a minimalizuje riziko přehřátí. Všeobecně se dá říct, že prodlužuje životnost systému.

Technologie SiC zcela mění pravidla hry. Dosavadní výsledky testů jsou velmi působivé a posilují naši vedoucí pozici v oblasti kvality i inovací v průmyslovém odvětví.

Tomáš Kusák
Technický ředitel a specialista R&D | THERMACUT, k.s.
  • Méně hluku se SiC znamená vyšší comfort operátora

A to je jeho další výhoda: Protože technologie SiC vytváří méně tepla, elektronika a chladící systém mohou být menší. Proto jsou tyto nové plazmové systémy kompaktnější a lehčí. Menší větrák také znamená, že plazmové řezací systémy jsou méně hlučné než standardní systémy, a to až o 2,5 dB(A).

  • Prachové filtry a LED displeje usnadňují práci

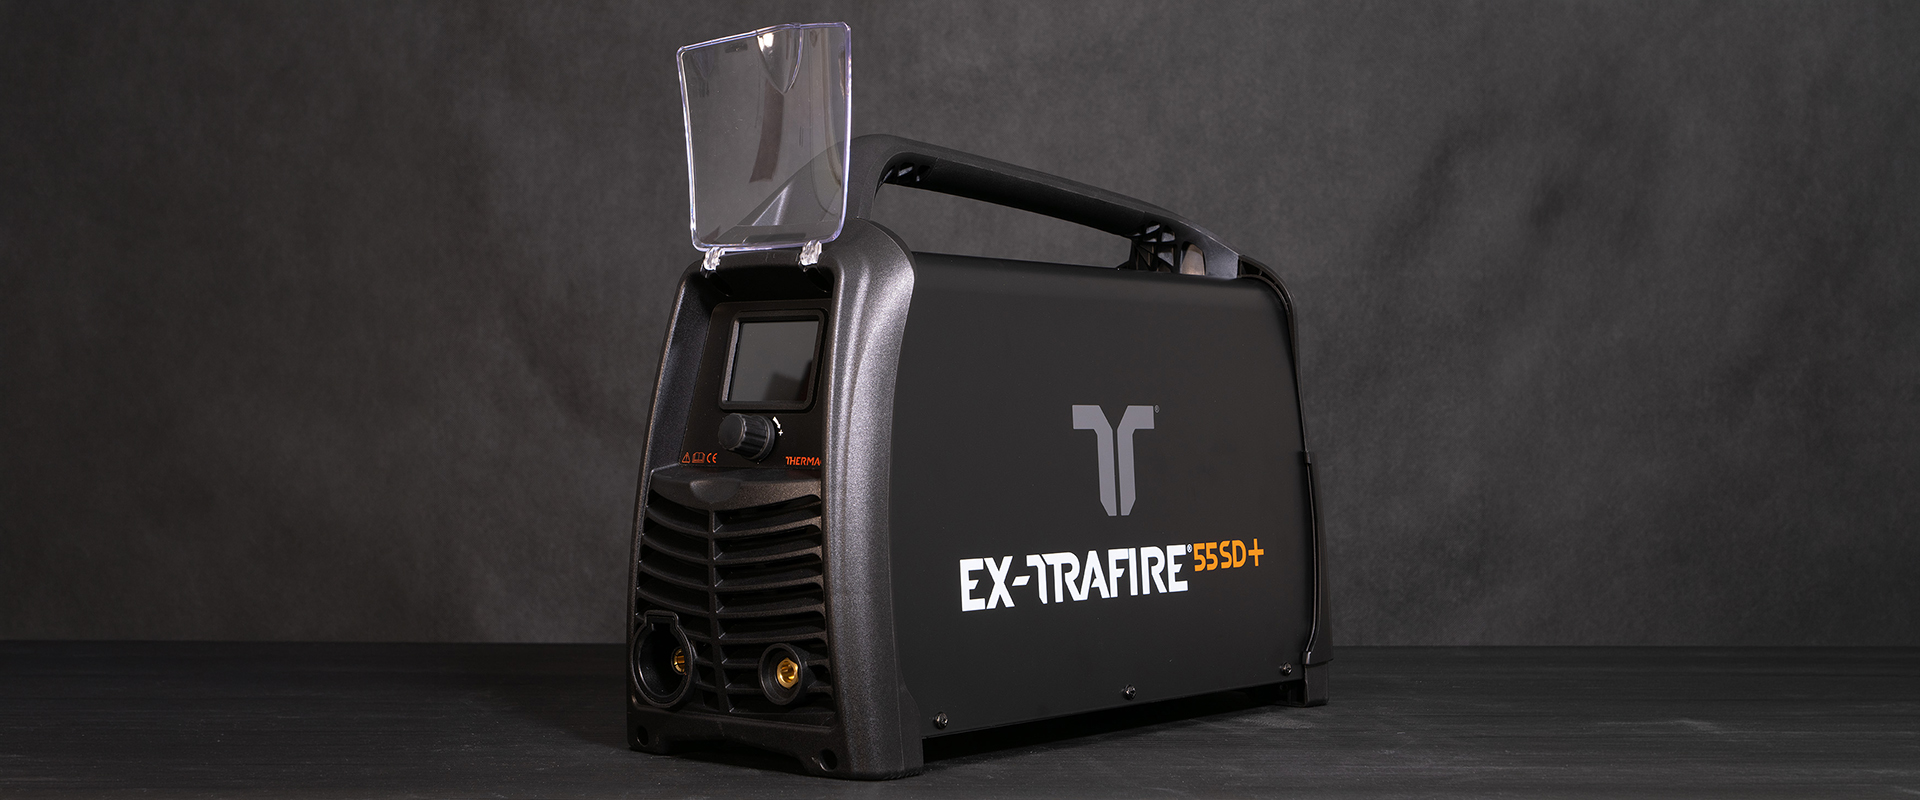
Nová generace plazmových systémů EX-TRAFIRE®+ má toho více, co nabídnout. Každý systém obsahuje prachový filtr, který prodlužuje životnost spotřebních dílů a pomáhá udržovat stabilní oblouk pro dosažení lepší kvality řezu. Plazmové řezací systémy EX-TRAFIRE®+  disponují také výrazným LED displejem, který je díky vyšší svítivosti a kontrastu výborně čitelný i venku. Plazmové řezačky mají také nový design – všechny systémy jsou vyvedeny v luxusní černé barvě

S našimi novými plazmovými řezacími systémy využívajícími technologii SiC opět posouváme hranice možného a nastavujeme nové standardy v oboru. Naši zákazníci z těchto inovací přímo těží.

Dušan Loukota
Jednatel statutárního orgánu Thermacut Management, s.r.o. | THERMACUT, k.s.
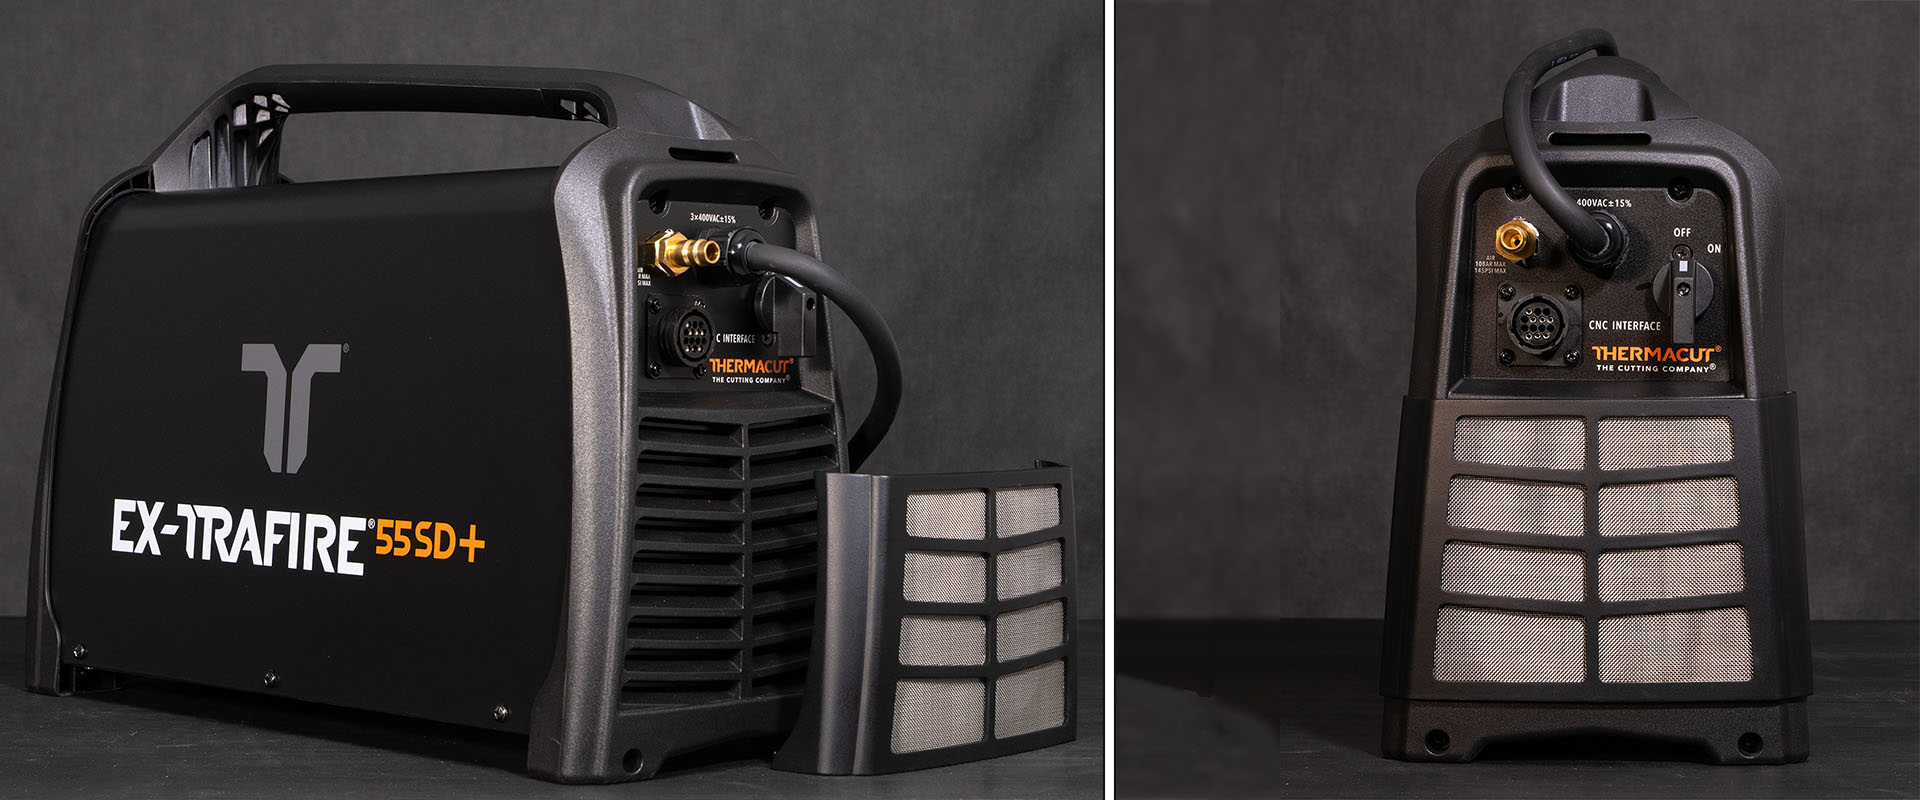
New EX-TRAFIRE®55SD+ plasma cutting systems

První systém s technologií SiC bude představen už na výstavě   EuroBlech 2026

THERMACUT postupně převádí všechny své plazmové řezací systémy na technologii SiC. Jako první z řady těchto nových systémů představí plazmový zdroj EX-TRAFIRE® 55SD+, a to na výstavě EuroBLECH. Další modely se SiC technologií z řady SD a HD budou následovat během roku 2027. „Integrací technologie SiC do nové generace svých systémů společnost THERMACUT opět posouvá hranice inovací v oboru a poskytuje zákazníkům jasnou konkurenční výhodu.“

Otázky a odpovědi

Jak mohou firmy snížit své náklady na plazmové řezání, zlepšit kvalitu řezu, minimalizovat prostoje a zároveň řezat pohodlněji? THERMACUT má na to odpověď v podobě nové plazmové řezačky EX-TRAFIRE®+, která disponuje technologií SiC (karbid křemíku). Jako jedna z prvních používá v plazmových řezacích systémech vysoce výkonný polovodičový material. THERMACUT tak přináší zákazníkům celou řadu výhod.

Čím zlepší nová technologie SiC plazmové řezací systémy?

Karbid křemíku (SiC) je vysoce výkonný polovodičový materiál. Oproti konvenčnímu křemíku přináší řadu významných výhod. Snižuje spínací a tepelné ztráty při zachování stejného výkonu. Díky tomu se zvyšuje energetická účinnost systému a spotřeba elektrické energie může klesnout o 10 až 14 %, někdy i více. Karbid křemíku (SiC) se zároveň vyznačuje vyšší tepelnou odolností a stabilitou, což přispívá k delší životnosti zařízení i při vyšších spínacích frekvencích. Protože je potřeba odvádět méně tepla, mohou být výkonová elektronika, chladicí systém i samotná konstrukce zdroje kompaktnější. Menší ventilátor navíc snižuje hlučnost plazmových řezacích systémů přibližně o 2,5 dB(A), což zvyšuje komfort operátora.

Nové plazmové řezací systémy EX-TRAFIRE®+ s technologií SiC obstály v náročných testech oproti současným systémům. Výše úspor se liší v závislosti na velikosti jednotky a provozních podmínkách, ale dosažené výsledky jsou velmi přesvědčivé. EX-TRAFIRE® 45HD+ dosáhl úspory 14 % . Například vezmeme-li v úvahu 200 pracovních dní ročně, tří hodin provozu denně a ceně elektřiny okolo €0.29 za kilowatthodinu, tak úspora činí vice než €220 za rok. To se blíží 10 % pořizovací ceny, takže investice se vrátí velmi brzy. Firmy, které používají plazmové systémy více, tak ušetří značnou sumu peněz.

Výkonová elektronika plazmového řezacího systému převádí dodávaný střídavý proud na stejnosměrný proud potřebný pro plazmové řezání. Při tomto procesu nevyhnutelně dochází ke spínacím ztrátám a vzniku tepla. Nižší spínací ztráty znamenají účinnější řízení výkonu a menší množství ztrátového tepla. Technologie SiC tyto ztráty výrazně omezuje, takže se větší podíl energie dostane až do řezacího oblouku.

Nižší tvorba tepla zároveň snižuje opotřebení komponent a riziko poruch způsobených přehřátím. Technologie SiC navíc umožňuje pracovat s vyššími spínacími frekvencemi, což vede k přesnějšímu řízení plazmového oblouku. Díky tomu lze dosáhnout jemnějších a kvalitnějších řezů a současně omezit potřebu následných oprav či přepracování výrobků.

Jak to, že SiC elektronika šetří místo a snižuje hmotnost zařízení?

Vestavěná výkonová elektronika s technologií SiC může být kompaktnější a nepotřebuje tolik materiálu. Nižší tvorba tepla umožňuje použít menší ventilator. Dohromady tyto změny umožňují mít menší výrobek s nižší hmotností, tzn. i menší nároky na skladovací místo.

Další výhoda: menší chladicí systém 45SD znamená také nižší hlučnost – o 2.5 dB(A), což zvyšuje komfort operátora.

THERMACUT uvede jako první plazmový řezací systém EX-TRAFIRE® 55SD+, který vybavený technologií SiC. Další jednotky budou postupně násldovat. Vysoce-výkonné HD série jsou plánovány v průběhu roku 2027.

THERMACUT opět udává směr celému odvětví a přináší praktické přínosy navržené s ohledem na potřeby zákazníků.

TDalší výhodou nových plazmových řezacích systémů EX-TRAFIRE®+ je integrovaný prachový filtr. Ten chrání spotřební díly před kontaminací, snižuje jejich opotřebení a zároveň přispívá ke stabilitě oblouku a zlepšuje kvalitu řezu. Pro snadnější práci je zde výrazný LED displej. Výrazná svítivost zlepšuje čitelnost dokonce i ve venkovních prostorách, hlubší čerň a zářivější barvy zvyšují contrast. LED displeje mají take delší životnost oproti předchozím LCD displejům. Nové plazmové řezací systémy EX-TRAFIRE®+ prošly kompletním přepracováním. Nyní se dodávají v atraktivním černém provedení.“

Doufáme, že se vám článek líbil. Přečtěte si další články, které se týkají plazmového řezání: Tipy pro plazmové ruční řezání nebo Jak zlepšit kvalitu řezu u plazmového řezání.

Pokud potřebujete s čímkoli poradit, obraťte se s důvěrou na nás. Kontaktujte nás emailem: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

JAK ZLEPŠIT KVALITU ŘEZU U PLAZMOVÉHO ŘEZÁNÍ

Co vše lze vyčíst z výpalku

Přemýšleli jste někdy nad tím, proč se kvalita řezu liší? Některé řezy jsou širší nahoře a užší vespod a opačně. Nebo co je příčinou tvorby okují, které se vytvořily pod plechem? Jak máme připravit proces, aby se tomuto jevu, který většinou vyžaduje dodatečné přepracování a tím i čas a náklady, zabránilo?  V tomto článku se na dané téma zaměříme.

Na základě zkušeností společnosti Thermacut s plazmovými řezacími systémy a spotřebními díly používanými v náročných průmyslových podmínkách lze říci, že kvalitu řezu nejčastěji ovlivňuje několik faktorů.V následujících řádcích se zaměřme na tyto hlavní klíčové parametry při posuzování kvality řezu.

Mezi tyto základní parametry patří úhel zkosení, linky na hraně výpalku a množství vytvořené strusky (okuje) a rozměrová přesnost výpalku, respektive řezná spára. Jsou zde popsány individuálně, aby bylo možné posoudit vliv změny. Nicméně všechny tyto ukazatele musí být posuzovány současně.

Co považujeme za optimální řezný úhel? Za přijatelný je považován takový, jehož průměr zkosení je na čtyřech stranách menší než 4°. Většinou se setkáváme s negativním nebo pozitivním řezným úhlem, či kombinací obou.

Negative and positive cut angle

Obrázek: Negativní a pozitivní řezný úhel

Negativní řezný úhel: Horní rozměr výpalku je větší než spodní

Mezi hlavní příčiny obvykle patří příliš nízká výška hořáku od povrchu materiálu, neseřízený hořák, ohnutý nebo zkřivený materiál, příliš nízká řezná rychlost, nadměrný výkon, opotřebované nebo poškozené spotřební díly.

Řešení: Zvyšte obloukové napětí, aby se zvedla výška hořáku (nebo zvyšte řeznou rychlost).

Pozitivní řezný úhel: Horní rozměr výpalku je menší než spodní

Mezi hlavní příčiny obvykle patří příliš velká výška hořáku od povrchu materiálu, neseřízený hořák, ohnutý nebo zkřivený materiál, opotřebované nebo poškozené spotřební díly.

Řešení: Snižte obloukového napětí, aby došlo ke snížení výšky hořáku (nebo uberte řeznou rychlost

Kombinace pozitivního a negativního řezného úhlu

To může být důsledkem příliš vysoké řezné rychlosti nebo nesprávnou funkcí regulátoru výšky hořáku.

Pokud se podíváme blíže na zvlněné linky na okraji hrany výpalku, tak ty ukazují na odchylky v řezné rychlosti. Z jejich tvaru lze jednoduše zjistit, jestli je řezná rychlost příliš velká nebo pomalá, a pomáhají tak určit správnou řeznou rychlost. Normální linky jsou lehce zakřivené a zešikmené přibližně o 15° a řez je bez strusky.

Good quality stainless steel cut

Obrázek: Dobrá kvalita řezu nerezové oceli

Good quality aluminum cut

Obrázek: Dobrá kvalita řezu hliníku

Struska neboli okuje je přirozený doprovodný produkt při řezání. Je to nežádoucí materiál, který zůstává přitavený k výpalku. Ve většině případů se dá tvorba strusky zredukovat nebo minimalizovat správným nastavením hořáku a řezných parametrů.

Tvorba strusky souvisí s řeznou rychlostí. Správné nastavení řezné rychlosti vede k řezání bez tvorby strusky. Optimální nastavení řezných parametrů pro danou tloušťku materiálu je uvedeno ve střední části řezných tabulek

Low and High speed dross

Obrázek: Příliš nízká a vysoká rychlost řezání

Struska způsobená příliš nízkou rychlostí

Jde o strusku kulovitého tvaru, která se formuje ve větším množství. Její přilnavost k materiálu je malá a je tedy celkem snadno odstranitelná po větších kouscích.

Struska způsobená příliš velkou rychlostí

Pokud je rychlost řezání příliš velká, tak se vytvoří tenký materiál s ostrou hranou, který je svařený nebo srolovaný na spodním povrchu podél řezné spáry. Je jen obtížně odstranitelný, normálně vyžaduje broušení nebo další následné opracování. Linky na hraně mají typický tvar “S”.

Top dross

Obrázek: Struska na povrchu materiálu

Struska vytvořená na povrchu materiálu

Někdy se stříkance nataveného materiálu objeví na svrchní hraně obou kusů plechu. Obvykle se objevuje v případě použití opotřebených spotřebních dílů, nesprávně nastavené výšky hořáku nebo když je řezná rychlost příliš velká. Obvykle lze dobře odstranit.

Nepravidelná struska

Formování nepravidelné strusky na povrchu nebo spodní hraně výpalku je často způsobené používáním příliš opotřebovaných dílů.

Nepravidelnou strusku může způsobovat také nevhodná teplota materiálu, silně vyfrézovaný nebo zkorodovaný materiál nebo slitiny s vysokým obsahem uhlíku.

A co nám říká šířka řezné spáry? Řezná spára je vlastně mezera, která se vytvoří při řezání (jinými slovy objem odstraněného materiálu).

Její šířka je důležitá pro rozměrovou přesnost výpalku. Širší spára je obvykle způsobená nižší řeznou rychlostí nebo nastavením vyššího proudu. Šířka spáry se rovná 1,5 – 2násobku průměru otvoru trysky. Je nezbytné se držet parametrů uvedených v řezných tabulkách. Rozdíly mezi nastavením a složením materiálu mohou způsobit, že se konkrétní výsledky uživatele mohou lišit od výsledků uvedených v tabulce.

Cut chart parametres

Obrázek: Ukázka parametrů řezné tabulky

Doporučení na závěr

Máte problémy s kvalitou řezu? Před provedením jakýchkoli změn, zkontrolujte stav spotřebních dílů, nastavení/referenční čísla spotřebních dílů doporučené výrobcem uvedené v instrukčním manuálu.

S ohledem na kvalitu materiálu, teplotu materiálu a specifické slitiny je potřeba provádět pouze male změny.

V případě změn u obloukového napětí přidávat nebo ubírat o 2 Volty. V případě změny řezné rychlosti přidávat nebo ubírat o 5 %, dokud se výsledek nezlepší.

Při dodržení doporučené řezné rychlosti a velikosti obloukového napětí je ve většině případů dosaženo optimálních výsledků.

Mějte na paměti, že všechny řezné proměnné jsou vzájemně závislé. Změna nastavení jednoho parametru ovlivní všechny ostatní a kvalita řezu se může zhoršit.

Doufáme, že byl pro Vás tento článek užitečný. Zároveň také doporučujeme další článek vztahující se k podobnému tématu s názvem Jaké faktory ovlivňují kvalitu řezu.

Pokud potřebujete poradit v této oblasti, neváhejte se na nás obrátit. Kontaktovat nás můžete na této emailové adrese: support@thermacut.cz

Text:   Thermacut, k. s.,
Foto:   Archiv Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® PLASMA

SNIŽOVÁNÍ NÁKLADŮ PŘI ŘEZÁNÍ

KDE VĚTŠINA VÝROBCŮ PŘICHÁZÍ O PENÍZE

Při plazmovém řezání ty zjevně velké nákladové faktory zpravidla nejsou ty největší. Většina výrobců totiž nepřichází o peníze kvůli nějakým velkým chybám či selháním, ale jejich ztráty vznikají při malých každodenních neefektivních činnostech, které se ovšem v průběhu času nasčítají. Nastavení zdroje, volba hořáků a spotřebních dílů, čas jejich výměny, to vše má přímý dopad na náklady řezu, kvalitu řezu a celkovou produktivitu. Výzvou pak je, když se tyto činnosti stanou každodenní rutinou. Pochopení toho, kde k těmto ztrátám dochází, je první krok k jejich eliminaci.

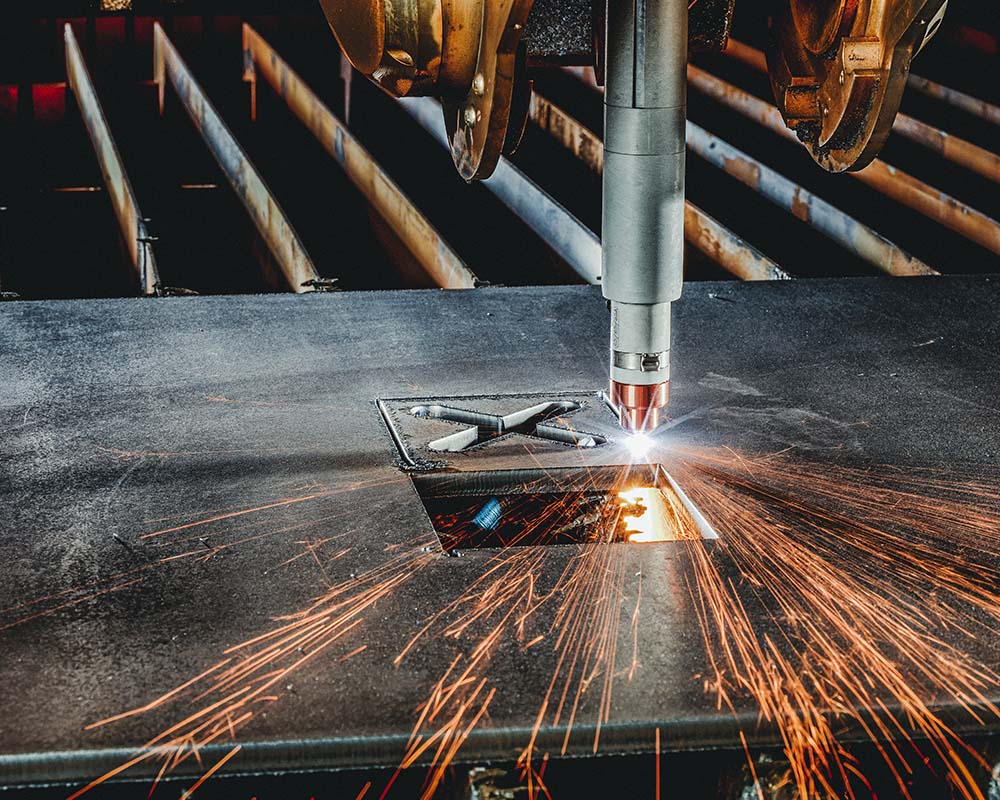
Plazmový hořák pro strojní řezání  FHT-EX105RTX řeže výpalek ve tvaru křížku.

Často se u zákazníků setkáváme s názorem, že maximální produktivity lze dosáhnout při řezání na maximální proud. Na první pohled se tento předpoklad může zdát logický, ale v praxi to způsobuje spíše problémy.

Řezání na plný výstupní proud zvyšuje vstupní proud, což může rozšiřovat spáru, snižovat kvalitu hrany obrobku a je obtížnější udržet nízké tolerance, obzvlášť u tenkých materiálů nebo u drobných detailů. Nakonec můžete strávit více času s následnými úpravami při čištění obrobku. Navíc, při vyšším tepelné zátěži se spotřební díly opotřebovávají rychleji.

Nejúčinnější nastavení není to nejagresivnější, ale to nejvíce konzistentní. Nastavení správné velikosti proudu, rychlosti a výšky řezu vede k lepší kvalitě řezu a nižším nákladům na výrobek.

Jeden z nejběžnějších omylů a chyb u plazmového řezání je nesprávný výběr spotřebních dílů. Častým a mylným předpokladem je, že použitím trysky na vyšší proud se při nižším nastavení výstupního proudu prodlouží životnost daného spotřebního dílu.  Ve skutečnosti je to přesně naopak. Pokud nejsou použity spotřební díly určené pro daný proud, tak klesá hustota oblouku. Takto nezaostřený oblouk může snižovat rychlost řezu, zvyšovat příkon a snižovat životnost spotřebního dílu.

Namísto zvyšování efektivity výroby pak často dochází k:

  • Snižování kvality řezu
  • Snižování rychlosti výroby
  • Vyšší tvorbě okují a zvyšování po výrobních operací (čištění)
  • Snižování životnosti spotřebních dílů
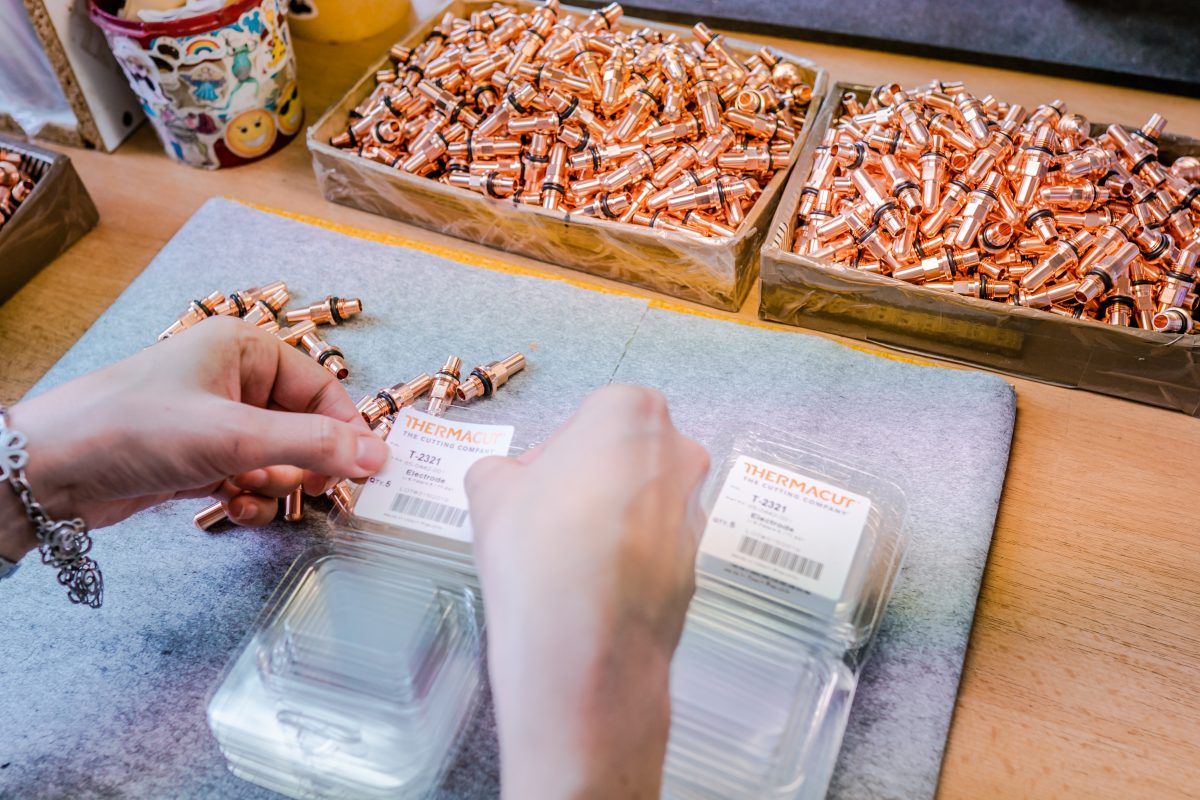
Sada náhradních dílů na plazmové řezání od THERMACUT.

Správná volba spotřebních dílů určených pro provozní proud je klíčová. Pomáhá k udržení správných vlastností plazmového oblouku, vede ke konzistentní kvalitě řezu a předvídatelnému výkonu.

Problém správného načasování výměny dílů

Graf závislosti kvality řezu a životnosti spotřebních dílů, optimální čas výměny

Správné načasování výměny spotřebních dílů může mít větší vliv na výši nákladů, než si většina firem připouští. Dokonce se najdou takoví operátoři, kteří řežou s díly do jejich úplného kolapsu. Jde o extrémní zacházení a je velmi krátkozraké. Ze začátku se může zdát úsporné, ale ve skutečnosti způsobuje špatnou kvalitu řezu, zmetkovitost, a dokonce může poškodit hořák.

Jiní zase vyměňují díly příliš brzy, aby se vyhnuli riziku poruchy uprostřed řezání. Obzvlášť na CNC stolech, kde zastavení programu může narušit celý výrobní proces. V takových případech zůstává skutečná životnost dílů nevyužita a je doslova hozena do koše.

Proces správné výměny je složitější, protože ne všechny díly se opotřebovávají stejně. Například elektrody a trysky se opotřebí přibližně za stejnou dobu, zatímco vířivé kroužky a ochranné krytky vydrží déle. Pokud se všechny díly vyměňují současně, zbytečně se navyšují náklady. Je to věc správného odhadu a zkušenosti operátora.

Údržba – přehlížený „žrout“ nákladů

Ani ty nejkvalitnější spotřební díly nebudou fungovat správně, pokud je systém neudržovaný.

Znečištění, nekonzistentní chlazení a opotřebovaný hořák nebo plazmový zdroj, to vše snižuje výkon a zkracuje životnost spotřebních dílů. Dokonce něco tak banálního, jako je manipulace se spotřebními díly se špinavýma rukama, může dovnitř systému zanést mastnotu nebo nečistoty.

Dalším přehlíženým detailem je lubrikace. Malé množství silikonové pasty zlepšuje těsnost dílů a naopak, příliš mnoho pasty může zase negativně ovlivňovat průtok plynu mezi jednotlivými díly.

Jednotlivá malá pochybení nejsou samy o sobě velkým problémem, ale časem se nasčítají a ve výsledku mohou mít už skutečný dopad na výkon a celkovou výši nákladů.

Jak trh s neoriginální náhradními díly vstupuje do hry

Náhradní spotřební díly představují pravidelné výdaje, tedy i malé změny mohou mít viditelný efekt. Kvalitní náhradní díly jsou navrženy tak, aby splňovaly výkonnostní standardy originálních výrobců (OEM) z hlediska kvality řezu i životnosti, a zároveň byly cenově výhodnější.

Běžná úspora se pohybuje mezi 20-30 %, v závislosti na aplikaci a nastavení.

Další výhodou, kromě úspory nákladů, je větší flexibilita. Při správném nastavení je možné dosáhnout vyšší životnosti dílů, aniž by byla negativně ovlivněna kvalita řezu.

Přednosti dílů od THERMACUT®

Náhradní díly od společnosti Thermacut přináší zákazníkům určitou rovnováhu mezi výkonem a úsporou nákladů.

Kdy je THERMACUT řešení výhodnější?
Typickým příkladem je situace, kdy po určité době provozu musí operátor vyměnit vždy celou cartridge, a to se všemi originálními spotřebními díly. Zbytečně.

THERMACUT řešení umožní v případě nutnosti vyměnit pouze konkrétní opotřebované díly. To pomáhá firmám omezit zbytečný odpad a dává operátorovi možnost kontroly nad opotřebením dílů.

Náhradní díly od THERMACUT představují určitou rovnováhu mezi výkonem a úsporou nákladů.

Díly od THERMACUT:

  • Zajišťují stabilní výkon oblouku a konzistentní kvalitu řezu
  • Jsou srovnatelné s výkonem originálních dílů
  • Mají dlouhou životnost

Cílem je účinnější proces řezání a dosažení nižších celkových nákladů na řez.

Jak ze svého zařízení dostat maximum

I s těmi správnými díly jsou výsledky řezání závislé na způsobu jejich použití.

Běžnou chybou je míchání spotřebních dílů různých značek v jednom hořáku. Díly pak do sebe nezapadají, a to negativně ovlivňuje celkový výkon. Pro dosažení nejlepších výsledků je důležité, aby díly byly použity ve stejné sadě.

Mix dílů různých značek negativně ovlivňuje kvalitu řezu a výkon hořáku.

Dalším opomíjeným detailem při přechodu na náhradní díly je ponechání původní vodní nebo chladící trubičky. To také může ovlivnit výkon.

Zdají se to být drobnosti, ale právě tyto mohou činit významný rozdíl v konečných nákladech.

Nejefektivnější způsob řezání

Snížení nákladů nezáleží na jedné velké změně, je to úprava celého procesu. Malé úpravy v nastavení, správný výběr spotřebních dílů, údržba a výměna opotřebených dílů ve správný čas pomůže tyto celkové náklady snížit. S těmi správnými díly se úspory v krátké době projeví.

Pro výrobce, kteří chtějí obstát v konkurenci, jsou klíčem k úspěchu změna neefektivních návyků, úprava procesů a informovaná rozhodnutí.

Chcete se dozvědět více o plazmovém řezání? Přečtěte si další blogový článek JAKÉ FAKTORY OVLIVŇUJÍ KVALITU ŘEZU.

Děkujeme za přečtení tohoto článku. 🙂

Text:    Thermacut, k. s.,
Foto:   archiv Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® PLASMA

SÍLA NÁHRADNÍCH SPOTŘEBNÍCH DÍLŮ PRO DOKONALE PŘESNÉ ŘEZÁNÍ

Vyplatí se používat na plazmové řezání aftermarket náhradní díly?

V dnešním výrobním prostředí jsou efektivita a úspora nákladů naprosto klíčové. Výrobci a majitelé firem často stojí před rozhodnutím, zda zvolit drahé originální spotřební díly (OEM), nebo hledat alternativní zdroje. Kvalitní aftermarket spotřební díly pro plazmové řezání mohou významně snížit provozní náklady, aniž by byla ohrožena kvalita řezání. Skutečná výše úspor však vždy závisí na konstrukci spotřebních dílů, kvalitě jejich výroby a konkrétním způsobu použití. Tento článek se zaměřuje na úspory nákladů a významnou roli, kterou aftermarket spotřební díly hrají v oblasti přesného řezání.

Aftermarket náhradní díly nabízí levnější alternativu k originálním OEM dílům, aniž by se muselo slevit z nároků na kvalitu řezu.

Zde je několik výhod:

  • Nižší pořizovací náklady: Aftermarket náhradní díly představují cenově dostupnější alternativu k originálním OEM dílům. Nabízejí srovnatelnou kvalitu za nižší ceny a pomáhají tak firmám efektivněji hospodařit s rozpočtem.
  • Delší životnost: Náhradní díly vhodné pro OEM systémy zajišťují spolehlivý výkon a nižší náklady na údržbu.
  • Řešení na míru: Dodavatelé aftermarket náhradních dílů poskytují individuální podporu a řešení pro konkrétní systém.
  • Úloha aftermarket náhradních dílů pro dokonale přesné řezání
  • Přesné řezání vyžaduje přesnost, konzistentní výsledky a spolehlivost. Aftermarket spotřební díly přispívají ke zvýšení výkonu řezacích systémů hned několika způsoby:
    • – Konzistentní kvalitu řezu: Umožňují dosahovat rovnoměrných řezů a splňovat přísné požadavky na přesnost a opakovatelnost výroby.
    • – Vyšší produktivita: Nižší potřeba ručního nastavování a prostojů, zvyšují účinnost a snižují výrobní náklady.

Thermacut® poskytuje kvalitní a spolehlivé náhradní díly pro systémy řezání plazmou, laserem a autogenem. Nabízí širokou řadu spotřebních dílů vhodných a kompatibilních s většinou originálních systémů jako je Hypertherm®, ESAB®, Kjellberg® a řadou dalších.

Thermacut® nabízí výjimečné náhradní díly, které vám pomohou udržovat v chodu vaše systémy bez potřeby nákupu nových zařízení. Přinášejí významnou přidanou hodnotu díky vyššímu výkonu a úsporám nákladů. Představují tak důležitý prvek pro dosahování špičkové efektivity a kvality ve výrobě. Vyplňte kontaktní formulář a získejte cenovou nabídku na vámi požadované díly.

Posuňte výkon svého řezání na vyšší úroveň s náhradními díly od THERMACUT! Napište nám na sales@thermacut.com!

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRACK® EX-TRAFIRE® LASER OXY-FUEL PLASMA

JAK PŘI ŘEZÁNÍ SNÍŽIT MNOŽSTVÍ ZPLODIN

Jak se při tepelném dělení kovů chránit před zplodinami

Nemůžete udělat omeletu, aniž byste rozbili pár vajec – a stejně tak se při řezání nevyhnete uvolňování škodlivých plynů a kouře. V závislosti na typu materiálu a použitém plynu se během plazmového, laserového nebo autogenního (oxyfuel) řezání uvolňují do okolí extrémně jemné částice zinku, olova, kadmia, chromu, berylia a dalších látek. Mnohé z nich jsou vysoce zdraví škodlivé a mohou u lidí vyvolat vážná onemocnění. O to důležitější je při řezání plechů zabránit vdechování těchto zplodin. Existuje několik preventivních opatření a řešení, která zde chceme shrnout.

Faktory ovlivňující vznik zplodin

Složení a intenzita vznikajících zplodin závisí na řadě parametrů:

  • Složení materiálu
  • Technologie řezání (plazmové, laserové, nebo oxyfuel)
  • Tloušťka materiálu
  • Použitý řezný/technologický plyn (plazmový plyn, dusík, stlačený vzduch)
  • Tlak řezného plynu
  • Rychlost řezání a délka řezu

Podíváme-li se blíže na tyto faktory, největší význam má složení materiálu – to určuje chemické složení částic uvolněných během řezání. Tyto prachové částice jsou při tepelném dělení sice větší než při svařování, ale stále jsou dostatečně jemné na to, aby pronikly do plic, a mohou být karcinogenní. U laserového řezání jsou částice ještě jemnější kvůli vysoké energetické hustotě procesu a mnohou pronikat přes stěnu buněk.

Informační dokument - Metody prevence a odsávání zplodin ze svařování.

Zdroj: European Welding Association (EWA), Technical Committee „Health and safety equipment“ (TC HSE), informační dokument, verze 03/2024 „Introduction in methods of prevention and extraction of welding fume“

Kromě jemného prachu vznikají také oxid dusnatý a oxid dusičitý, tedy tzv. nitrózní plyny. Tyto jedovaté plyny mají dráždivé a leptavé účinky a mohou způsobit plicní edém i 24 hodin po jejich inhalaci.

Každá technologie řezání je specifická a představuje trochu jiná rizika, která ale nejsou předmětem tohoto článku. Zde se zaměříme především na řešení, jak tato rizika plynoucí z procesu řezání eliminovat.

Pokud řežete jen příležitostně, pracujete za jiných podmínek než při řezání ve směnném provozu. Přestože se můžete dočíst, že pro občasné řezání stačí pravidelně větrat, ujistěte se, že máte k dispozici adekvátní OOPP (osobní ochranné pracovní podmínky) – minimálně helmu s ventilací.

Při pravidelném řezání je nezbytný průmyslový filtrační systém, vhodně navržený pro vaše podmínky. Rádi vám představíme některé z nich.

Snížení množství zplodin úpravou procesu

Stejně jako u svařování lze i u tepelných procesů nastavit parametry tak, aby se snížila tvorba emisí.
Například použití trysky 2,4 mm a 150 A umožní rychlý postup, ale produkuje více emisí než řezání tryskou 1 mm při 80 A. Užší svarová spára znamená menší množství zplodin.

Vliv procesních plynů

Laserové řezání produkuje nejméně procesních plynů a používá se hlavně na tenčí plechy (do 10 mm), ale moderní lasery zvládnou i 60 mm. Kvůli radiaci musí laserové řezání probíhat vždy v uzavřeném a izolovaném prostoru. Musí být 100% vyloučeno nebezpečí nechtěného odrazu paprsku. Laserová řezací hlava připevněná k robotu je povolena pouze v uzavřeném prostoru, do kterého nelze během činnosti vstoupit.

Plazmové řezání vyžaduje často dva procesní plyny: plazmový plyn, který přenáší elektrickou energii na obrobek a taví materiál. Druhým je takzvaný ochranný plyn, který působí jako procesní plyn a vyfukuje roztavený materiál. Pokud se jako ochranný plyn používá stlačený vzduch, vznikají také škodlivé plyny: oxid dusnatý a oxid dusičitý. Ty se také nazývají NOx, tj. plynné sloučeniny dusíku a kyslíku. Použitím čistého dusíku jako ochranného plynu můžete zabránit tvorbě škodlivých NOx, protože plazmový plyn neobsahuje kyslík jako reaktant.

K omezení emisí můžete také použít například argon nebo argon-vodík. Je důležité, aby dusík neměl k dispozici kyslík jako reaktant.

Autogenní řezání (oxyfuel) se používá především na řezání konstrukční oceli, obzvlášť na nelegované nebo nízko legovanou ocel. Řezným plynem bývá acetylén, propan a propan-butan. Acetylen má při vdechování narkotické účinky.

Odsávání zplodin – nejúčinnější ochrana zdraví
Emise nelze nikdy zcela eliminovat, proto je odsávání během řezání nejúčinnější ochranou. V dílnách jsou nejlepším řešením řezací stoly s možností odsávání nebo vodní stoly. Obě varianty jsou velmi efektivní.

Řezací stoly s integrovaným odsáváním

Čím blíže k místu vzniku se zplodiny odsávají, tím účinnější je jejich zachycení. Při svařování se tomu říká odsávání u zdroje, kde speciální odsávají hořák přímo zachycuje výpary.

Při tepelném dělení (řezání) jsou zplodiny jsou téměř výhradně foukány směrem dolů, pod materiál. Směrem nahoru unikají plyny pouze při zapalování nebo při průpalu. Proto se doporučuje používat řezací stůl se spodním odsáváním zplodin.

Princip řezacích stolů s integrovaným odsáváním

Řezací stůl se spodním odsáváním

Obrázek: Řezací stůl se spodním odsáváním, přední a boční pohled

Řezací stoly s integrovaným odsávacím systémem jsou poměrně rozměrné. K zajištění nejúčinnějsí extrakce, bývají stoly rozděleny na jednotlivé segmenty (obrázek vpravo, boční pohled). Použitím tlačítka aktivuje řezací hořák otevření odsávací oblasti přímo pod sebou. To umožňuje nejúčinnější odsávání ve specifických místech, odsávání je aktivní přímo v segmentu, nad kterým se řezací hořák právě nachází.

Struska propadá do sběrné nádoby, zatímco plyny se nasávají do kanálu a dále do filtračního systému (obrázek vlevo, přední pohled).

Doporučujeme řezací stůl HERR® se spodním odsáváním
Účinný, snadná instalace i údržba
https://ex-track.com/herr-downdraft-table-1600×3200/

Řezací stůl HERR® se spodním odsáváním 1600 x 3200

Foto: Řezací stůl HERR® se spodním odsáváním 1600 x 3200

Vodní řezací stoly

Vodní řezací stůl

Obrázek: Vodní řezací stůl

U vodních řezacích stolů je paprsek mířící dolů zachycen ve vodní lázni. Struska a pevné části řezaného materiálu padají do vody. Vodní stůl je naplněn vodou, která sahá do výška přibližně 20 mm pod spodní hranu materiálu. Malé množství zplodin může unikat mezerou mezi mříží a hladinou vody.

Účinnost stolů se suchým odsáváním je obecně vyšší než už vodních stolů. U menších materiálů lze účinnost odsávání zvýšit zakrytím řezací mříže dalším plechem. Vodní řezací stůl nevyžaduje další přídavný filtrační systém, ale voda vyžaduje ošetření chemickými aditivy a kontaminovaná voda musí být průběžně měněna. V závislosti na velikosti stolu, je třeba také vzít v úvahu, že voda přidává na hmotnosti (800-1000 l). S ohledem na podmínky pracoviště, je vodní řezací stůl jednoduché řešení.

Doporučujeme vodní řezací stůl HERR® 1.600 x 3.200 mm
Řešení pro přenosné řezací systémy, ideálně v kombinaci s řezacím systémem EX-TRACK® CNC.
https://ex-track.com/herr-water-table-1600-3200/

Vodní řezací stůl EX-TRACK® 1.000 x 2.000 mm
Malý a vysoce účinný, určen pro řezací systém EX-TRACK® CNC. https://ex-track.com/ex-track-water-table/

Vodní stůl EX-TRACK® 1000 x 2000

Foto: Vodní stůl EX-TRACK® 1000 x 2000

Malé dílenské stoly

Dílenské stoly

Obrázek: Dílenské stoly

Princip fungování je podobný jako u velkých řezacích stolů s odsáváním. S ohledem na malou řezací plochu se vyrábí bez segmentace. Materiál se pokládá na řezací lamely (mřížku). Všechny jiskry a struska propadají na mřížku a jsou zachyceny tak, aby nebyly nasávány do odsávácího systému. Lehké částice jsou odsávány přes štěrbiny do potrubí a filtračního systému.

Doporučujeme stoly HERR® pro ruční řezání a svařování
https://ex-track.com/herr-hand-plasma-cutting-and-welding-table/

Filtrační systém

Malé částice a výpary, které vznikají při řezání jsou přímo vedeny do filtrační odsávací jednotky (na obrázku vlevo), kde se zachytí ve filtrech. V případě potřeby lze přívod vzduchu otevřít také směrem dolů. Přepážkové desky jsou instalovány přímo za vstupem. Ty zabraňují poškození filtrů jiskrami nebo většími částicemi. Tyto větší částice padají přímo do sběrné nádoby, kde jsou zachyceny.

Filtrační systém

Obrázek: Filtrační systém
Vlevo: Průtoková cesta odsávacím systémem, kontaminace částicemi
Vpravo: Průtoková cesta s filtrem, bez částic

V závislosti na místních předpisech je vyčištěný vzduch buď vypouštěn přímo do okolí, nebo odváděn ven prostřednictvím stávajícího odsávacího systému. Nejčastěji používané filtrační systémy pro řezání jsou systémy s nízkým podtlakem. Tyto systémy nabízejí vysoký průtok při nízkém statickém tlaku

Je účinnost filtru 99.99 % pro částice ≥ 0.5 µm dostačující?

Přímá odpověď na tuto otázku je NE. Důvod: 98,9 % všech částic je < 0.4 µm. To znamená, že maximálně 1.1 % objemu všech částic je zachycena ve filtru. Při velikosti částic ≥ 0,5 µm lze s účinností filtru 99,99 % zachytit pouze < 10 % všech částic.

Náš tip: Filtrační vložky certifikované podle směrnice DIN 1822 / ISO 29463

Ujistěte se, že váš filtrační systém zachytí také částice menší než 0.4 µm. Filtrační vložky certifikované podle směrnice DIN 1822 / ISO 29463 splňují tyto požadavky. Tyto filtry se často označují také jako filtry pro suspendované částice. Filtry tohoto typu musí splňovat minimálně třídu filtrace E10. Filtrační systémy HERR® splňují třídu filtrace E11.

Doporučujeme účinný filtrační systém:
Filtrační system série 880 se 2 filtry o ploše 20 m2 – velmi kompaktní, lehký a mimořádně účinný. Vhodné pro řezací stoly PorVent
https://ex-track.com/central-extraction-system/

Závěrečná doporučení

  • Výpary vznikající při řezání jsou zdraví škodlivé a je třeba zabránit jejich vniknutí do dýchacích cest člověka. Nejúčinnějším řešením jsou řezací stoly s integrovaným odsáváním.
  • Zda se zvolí řezací stůl se suchým odsáváním a připojeným filtračním systémem nebo vodní stůl, závisí na místních podmínkách a individuálních preferencích.
  • Nejdůležitější je, aby emise nepředstavovaly toxickou zátěž pro lidi ani životní prostředí.

Doufáme, že byl tento článek pro vás užitečný. Přečtěte si také další článek k tomuto tématu: Eliminujte znečištění vzduchu při řezání. Pokud potřebujete s něčím poradit, neváhejte se na nás obrátit: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

TIPY PRO PLAZMOVÉ RUČNÍ ŘEZÁNÍ

Profi průvodce: Jak dosáhnout čistých, rovných nebo kruhových řezů

Pokud jde o plazmové řezání, na konečnou kvalitu řezu může mít vliv mnoho faktorů – proud, výška hořáku, rychlost řezání, a dokonce i stav spotřebních dílů. Tato témata jsme již podrobněji popsali v našich předchozích příspěvcích, Jaké faktory ovlivňují kvalitu řezu nebo Co vše lze vyčíst z výpalku. Tentokrát se zaměříme na základní úkony, které je třeba provézt před řezáním a předvedeme i praktickou ukázku řezání. Jakou techniku řezání zvolit, abychom dosáhli co nejlepších výsledků? Poradíme v následujících odstavcích.

Před zahájením řezání vizuálně zkontrolujte, zda není poškozen napájecí kabel a pracovní vodiče. Poté zkontrolujte také tělo hořáku, konektory, vodiče a bezpečnostní krytku spouště. Třetím důležitým krokem je výběr správné sady spotřebních dílů a kontrola, zda již použité díly nejsou příliš opotřebené nebo poškozené. Všechny kroky jsou jasně znázorněny v níže uvedeném videu. Nezapomeňte připojit pracovní kabel k řezanému materiálu. Po dokončení instalace můžete zahájit řezání.

Video: Instalace plazmového řezacího systému a první spuštění
Toto video je pouze ilustrační. Prezentovaný hořák je z první generace a jeho konstrukce byla ještě vylepšena. Jednotlivé kroky instalace se nemění.

Vyvarujte se zbytečných zápalů hořáku, každé zapálení hořáku zkracuje životnost elektrody a trysky.

Při řezání se ujistěte, že jiskry směřují pod řezaný materiál. Neúplné prořezání je indikováno jiskrami, které směřují nahoru. To může být způsobeno z těchto příčin: příliš vysoká řezná rychlost, nesprávné nastavení výkonu nebo tlaku plynu, nebo také špatným stavem spotřebních dílů. Držte hořák ve vertikální poloze a sledujte oblouk během řezu podél hrany obrobku.

Vždy používejte spotřební díly s chráněnou konfigurací

Zlehka proveďte kontakt mezi krytkou a obrobkem a pomalu táhněte hořákem stálou rychlostí.

  • Pro rovné řezy nebo úkosové řezání, použijte jako vodítko nějakou rovnou hranu.
  • Řezání se snáze provádí tažením než tlačením na hořák..
  • Při řezání tenkých materiálů snižte proud na optimální hodnotu, abyste dosáhli co nejlepší kvality řezu.

Vznik okují souvisí s rychlosti řezání. Správné nastavení řezné rychlosti minimalizuje tvorbu okují. Řádné nastavení provozních parametrů pro danou tloušťku materiálu je uvedeno ve střední části řezných tabulek.

Foto: Ruční plazmový hořák FHT-EX® 105RTXH

Rovné řezy – směru řezu

Stlačený vzduch v hořáku víří okolo elektrody uvnitř plazmové komory a pomáhá konstrikci (zúžení) plazmového oblouku. Hlavním důvodem je dosažení rovného řezu. Ve skutečnosti rovný řez se tvoří vice na jedné straně oblouku než na druhé. U většiny plazmových řezaček je rovný řez orientován na pravou stranu, přesto raději zkontrolujte směr řezu u hořáku.

Foto: Správná volba směru řezu

Technika ručního řezání kruhových otvorů

  • Nejprve si připravte stůl pro řezání (stůl ve videu se liší od klasického dílenského stolu). Umístěte šablonu a nakreslete otvory na plech. K dosažení dokonale kulatých kruhů můžete také použít sadu s vodítkem pro řezání kruhů. Šablonu zajistěte svorkami.
  • Na zařízení nastavte všechny vhodné parametry řezání podle typu a tloušťky řezaného materiálu – více informací naleznete v uživatelském manuálu.
  • Pro opakované kruhové výřezy doporučujeme použití kovové šablony nebo použití sady s vodítkem, což práci značně usnadňuje.

Video: Výřezy kroužků s plazmovým řezacím systémem EX-TRAFIRE® 30H

Hand plasma cutting with circle cutting guide kit

Foto: Sada vodítka pro plazmové ruční řezání kruhových otvorů

Plazmový tip: Velikost otvoru vs amperáž

“Podle tloušťky řezaného materiálu byste měli upravit řezný proud. Totéž platí pro volbu spotřebních dílů určených pro danou amperáž. Obzvlášť důležitá je sada trysky, vířivého kroužku a elektrody.”

Doporučení na závěr

  • Problémy s řezáním? Před provedením jakýchkoli změn zkontrolujte stav spotřebních dílů, referenční čísla zvolených dílů, zda odpovídají nastavenému proudu, shodu nastavení parametrů na zařízení podle uživatelského manuálu výrobce.
  • Někdy je zapotřebí provést malé změny oproti hodnotám v řezných tabulkách s ohledem na kvalitu materiálu, jeho teplotu a typ materiálu.
  • Při nastavování parametrů provádějte malé postupné změny.
  • Dodržování doporučených hodnot v řezných tabulkách pro řeznou rychlost a obloukové napětí maximalizuje řezný výkon.
  •  Proměnné v řezacích tabulkách jsou vzájemně závislé, změna jednoho nastavení ovlivňuje všechny ostatní a může mít vliv na celkovou kvalitu řezu.

Plazmový řezací systém: EX-TRAFIRE® 55SD do 55 A

Třífázová plazmová řezačka EX-TRAFIRE® 55SD, která je zde prezentována ve videu na začátku článku, je vybavena ručním hořákem FHT-EX® 105RTXH, který je dostupný v délkách 8 a 5 metrů. Jeho hlavní výhodou je ergonomický tvar rukojeti, který snižuje únavu během dlouhodobého používání. Systém je kompaktní a vysoce flexibilní pro řezání na těžce dostupných místech. Je obzvláště vhodný pro řezání plechů do tloušťky až 30 mm s dostatečnou výkonovou rezervou.

Použité spotřební díly ve videu

Děkujeme za čas, který jste věnovali tomuto článku a doufáme, že byl pro vás přínosný. Můžete nás kdykoli kontaktovat na email: support@thermacut.cz

Text:    Thermacut, k. s.,
Foto:   Archive Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® PLASMA

JAKÉ FAKTORY OVLIVŇUJÍ KVALITU ŘEZU

Často se v praxi setkáváme s otázkami týkajícími se kvality řezu. Co tedy kvalitu řezu při dělení materiálu plazmou nejčastěji ovlivňuje? V následujícím článku se na tyto faktory zaměříme.

7 základních faktorů: 

  1. Spotřební díly, správný typ a stav opotřebení
  2. Řezný proud 
  3. Plyny používané při řezání plazmou
  4. Napětí oblouku
  5. Výška hořáku
  6. Řezná rychlost
  7. Šířka řezné spáry

1. Kvalita a stav spotřebních dílů 

Nelze očekávat dobrou kvalitu řezu, pokud jsou zvoleny nesprávné typy součástek. Pro jejich správnou volbu je důležité se řídit řeznými tabulkami, které udávají, jaký nejvhodnější proud použít pro danou tloušťku materiálu.

2. Řezný proud

Proud je síla proudu elektřiny vyjádřená v ampérech. Je to pohyb elektronů elektrickým obvodem.

Použití vyššího řezného proudu obvykle vede k menší tvorbě strusky pro danou tloušťku materiálu.

Ic = 260 Amp
Tloušťka materiálu 25 mm běžná konstrukční ocel
Řezná rychlost 1 685 mm/min

Ic = 260 Amp
Thickness 1 inch, mild steel, cutting speed 66 inches/min

Použití nižšího řezného proudu obvykle vede k lepší kvalitě řezu na hraně výpalku a v pravých úhlech při dané tloušťce materiálu, ale zároveň se vytváří hodně strusky.

Ic = 130 Amp
Tloušťka materiálu 25 mm běžná konstruční ocel
Řezná rychlost 550 mm/min

Ic = 130 Amp
Thickness 1 inch, mild steel, cutting speed 21 inches/min

Bonus tip: Spotřební díly pro nižší řezný proud mají typicky delší životnost než ty pro vyšší proudy. Zvláště, pokud se pro řezání používá kyslík.

Pro zajištění optimálního výkonu je také nezbytné udržovat systém v čistotě a suchém prostředí, pravidelně kontrolovat kvalitu vzduchu, plynu a jeho průtok.

3. Volba vhodného typu plynu

Plazmový plyn je ionizovaný plyn/plyny používané během procesu řezání vodivého materiálu, plazmový plyn vystupuje otvorem trysky ve formě plazmového oblouku jako řezný plyn. Mezi obvykle používané plazmové plyny patří stlačený vzduch, kyslík, dusík a argon-vodík.

Ochranný neboli sekundární plyn obklopuje plazmový oblouk a u některých typů hořáků pomáhá zúžit oblouk. Dále pomáhá ochlazovat trysku, okolo řezné hrany vytváří atmosféru bez kyslíku, vytváří čistější řeznou hranu. Volba sekundárního plynu závisí na zvoleném plazmovém plynu. Vždy se řiďte doporučením výrobce.

Výběr plynů záleží na typu materiálu, který se bude řezat (měkká ocel, nerezová ocel, hliník atd.). Je třeba zvážit také požadovanou kvalitu řezu.

Čistota používaných plynů je při plazmovém řezání klíčová. Má zásadní vliv na udržení kvality řezu a také na životnost spotřebních dílů. Zde uvádíme doporučené hodnoty.

Kyslík (O2) a Dusík (N2)
O2 = 99.5%, N2 = 99.99%.

Argon-Vodík (H35) a Dusík-Vodík (N5)
H35 = 99.995% (65% Argon, 35% Vodík), N5 = 99.98% (95% Dušík, 5% Vodík)

Air musí být čistý, suchý a bez olejnatých částic

Metan (CH4) = 93%

4. Obloukové napětí

Obloukové napětí je rozhodující pro kontrolu výšky hořáku a v důsledku toho ovlivňuje kvalitu řezu.Regulace výšky obloukového napětí sleduje napětí v elektrickém obvodu a podle toho přizpůsobuje výšku hořáku. Vyšší obloukové napětí znamená vyšší výšku hořáku, což ovlivňuje úhel zkosení a všeobecnou kvalitu řezu.

Obloukové napětí souvisí s řeznou rychlostí. Se zvyšující se řeznou rychlostí obloukové napětí klesá a naopak. Strojní řezací programy mají hodnoty přímé rychlosti uvedené v procentech, to umožňuje automaticky snižovat řeznou rychlost při řezání kulatých otvorů, nepravidelných tvarů a při změně směru řezu v rozích. Řezná rychlost také mění tehdy, když hořák vjíždí nebo vyjíždí z okrajů, na začátku a na konci řezu. To může způsobit tvorbu strusky v rozích a okrajích, ale na druhou stranu zlepšuje úhel zkosení (při snížení řezné rychlosti).

Vztah mezi obloukovým napětím a řeznou rychlostí.

Relation between the arc voltage and cutting speed

Regulace výšky hořáku THC (torch height control) funguje následovně: Pokud se sníží řezná rychlost, výška hořáku klesne. Pokud se zvýší řezná rychlost, výška hořáku se zvedne. Regulace výšky hořáku musí být v pozici “vypnuto” nebo “AVC vypnuto” při poklesu řezné rychlosti.

5. Výška hořáku – propal a řez

Správné nastavení výšky hořáku je velmi důležité, zvláště během průpalu a řezání. Propalová výška se rozumí jako počáteční výška hořáku od plechu při propalu.

Propalová výška: Ideální nastavení je přibližně 1,5-2 x větší než je správná vzdálenost hořáku od plechu..

Výška hořáku při řezání: Udržovaná vzdálenost hořáku od materiálu pro dosažení optimální kvality řezu.

Piercing Height and Cutting Height

Jak to funguje? Regulace výšky hořáku (THC) před začátkem řezání je v nulové pozici, neukazuje nic. Krytka hořáku nebo senzor se nejdříve musí dotknout povrchu materiálu, aby se zjistila nulová výška neboli počáteční pozice. Poté THC přesune hořák z počáteční pozice do výšky propalu, která je nastavená podle řezných tabulek. Po propalu materiálu THC přesune hořák dolů do řezné výšky.

6. Řezná rychlost

Správně nastavená řezná rychlost je taková, která vede k řezu bez tvorby strusky a zajištuje čistý řez. Aby bylo dosaženo požadované dobré kvality řezu, je třeba postupovat podle řezných tabulek poskytnutých výrobcem. Optimální hodnoty (pro řezný proud, obloukové napětí, výšku hořáku a řeznou rychlost) pro danou tloušťku materiálu jsou uvedeny ve střední části řezných tabulek..

Ukázka tvarování plazmového oblouku
Zleva: nízká řezná rychlost, správná řezná rychlost, příliš vysoká rychlost

Example of plasma arc formation

7. Šířka řezné spáry

Šířka řezné spáry je důležitá pro stanovení rozměrové přesnosti výpalku. Širší řezná spára je obvykle způsobena nižší řeznou rychlostí nebo nastavením vyššího proudu. Šířka spáry odpovídá 1,5 – 2násobku průměru trysky. Spára je vlastně roztavený materiál (neboli objem roztaveného materiálu), která vzniká při procesu řezání.

Pokud budete brát v potaz všechny tyto klíčové faktory, budete na správné cestě k dosažení vynikající kvality řezu a optimalizaci vašeho pracovního procesu. Pamatujte, pozornost věnovaná detailům je rozhodují pro výrobu přesných a kvalitních výpalků.

Doufáme, že byl pro Vás tento článek přínosem. Zároveň také doporučujeme si přečíst další článek na téma „Co vše se dá vyčíst z výpalku“.

 V případě, že potřebujete s čímkoli poradit, neváhejte se prosím na nás obrátit. Kontaktovat nás můžete na uvedené emailové adrese: support@thermacut.cz

Text:             Thermacut, k.s.
Foto:            Archiv Thermacut, k.s.
Looks like you are visiting from the United States — ✕

Loading...