Rubriky
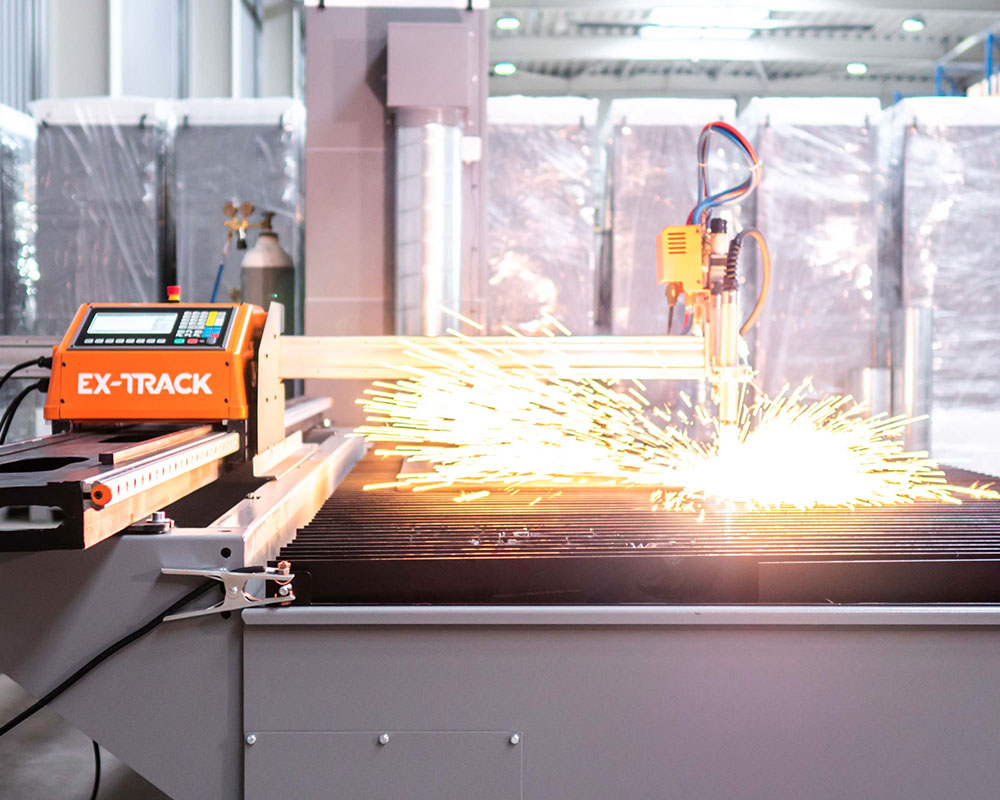
CUTTING EX-TRAFIRE® LASER PLASMA

NOVÉ PLAZMOVÉ ŘEZACÍ SYSTÉMY EX-TRAFIRE®+ NASTAVUJÍ NOVÉ STANDARDY

THERMACUT představuje výkonnější, přesnější a pohodlnější řezání s technologií SiC

Jak mohou firmy naráz snížit své náklady na plazmové řezání, zlepšit kvalitu řezu, minimalizovat prostoje a k tomu ještě řezat pohodlněji? THERMACUT má na to odpověď v podobě nové plazmové řezačky EX-TRAFIRE®+, která disponuje technologií SiC (karbid křemíku). Jako jedna z prvních používá v plazmových řezacích systémech vysoce výkonný polovodičový material. THERMACUT tak přináší zákazníkům celou řadu výhod.

  • Se SiC technologií ušetříte na energii okolo 14 % i více

Při plazmovém řezání se spotřebovává velké množství elektrické energie a ta může být velmi nákladná. Použitím výkonových polovodičů z karbidu křemíku (SiC) docílila společnost THERMACUT omezení spínacích a tepelných ztrát, a to při zachování konzistentního výkonu zařízení. To významně zlepšilo energetickou účinnost a snížilo provozní náklady. Během tří hodin provozu představuje úspora energie okolo 14 %; úspory rostou přímo-úměrně době provozu.

O 14 % nižší spotřeba energie a výrazné snížení provozních nákladů představují významnou výhodu, která se našim zákazníkům rychle vyplatí.”

Aleš Hykš
Produktový Manažer pro vzduchové řezací systémy | THERMACUT, k.s.
  • Přesnější řezy a delší životnost

Nová generace polovodičů přináší také další výhody. SiC technologie umožňuje vyšší přepínací frekvence, vytváří přesnější plazmový oblouk a přesnější řezy, které vyžadují mnohem méně povýrobních operací nebo oprav na obrobku. Nižší tvorba tepla take snižuje nápor na komponenty a minimalizuje riziko přehřátí. Všeobecně se dá říct, že prodlužuje životnost systému.

Technologie SiC zcela mění pravidla hry. Dosavadní výsledky testů jsou velmi působivé a posilují naši vedoucí pozici v oblasti kvality i inovací v průmyslovém odvětví.

Tomáš Kusák
Technický ředitel a specialista R&D | THERMACUT, k.s.
  • Méně hluku se SiC znamená vyšší comfort operátora

A to je jeho další výhoda: Protože technologie SiC vytváří méně tepla, elektronika a chladící systém mohou být menší. Proto jsou tyto nové plazmové systémy kompaktnější a lehčí. Menší větrák také znamená, že plazmové řezací systémy jsou méně hlučné než standardní systémy, a to až o 2,5 dB(A).

  • Prachové filtry a LED displeje usnadňují práci

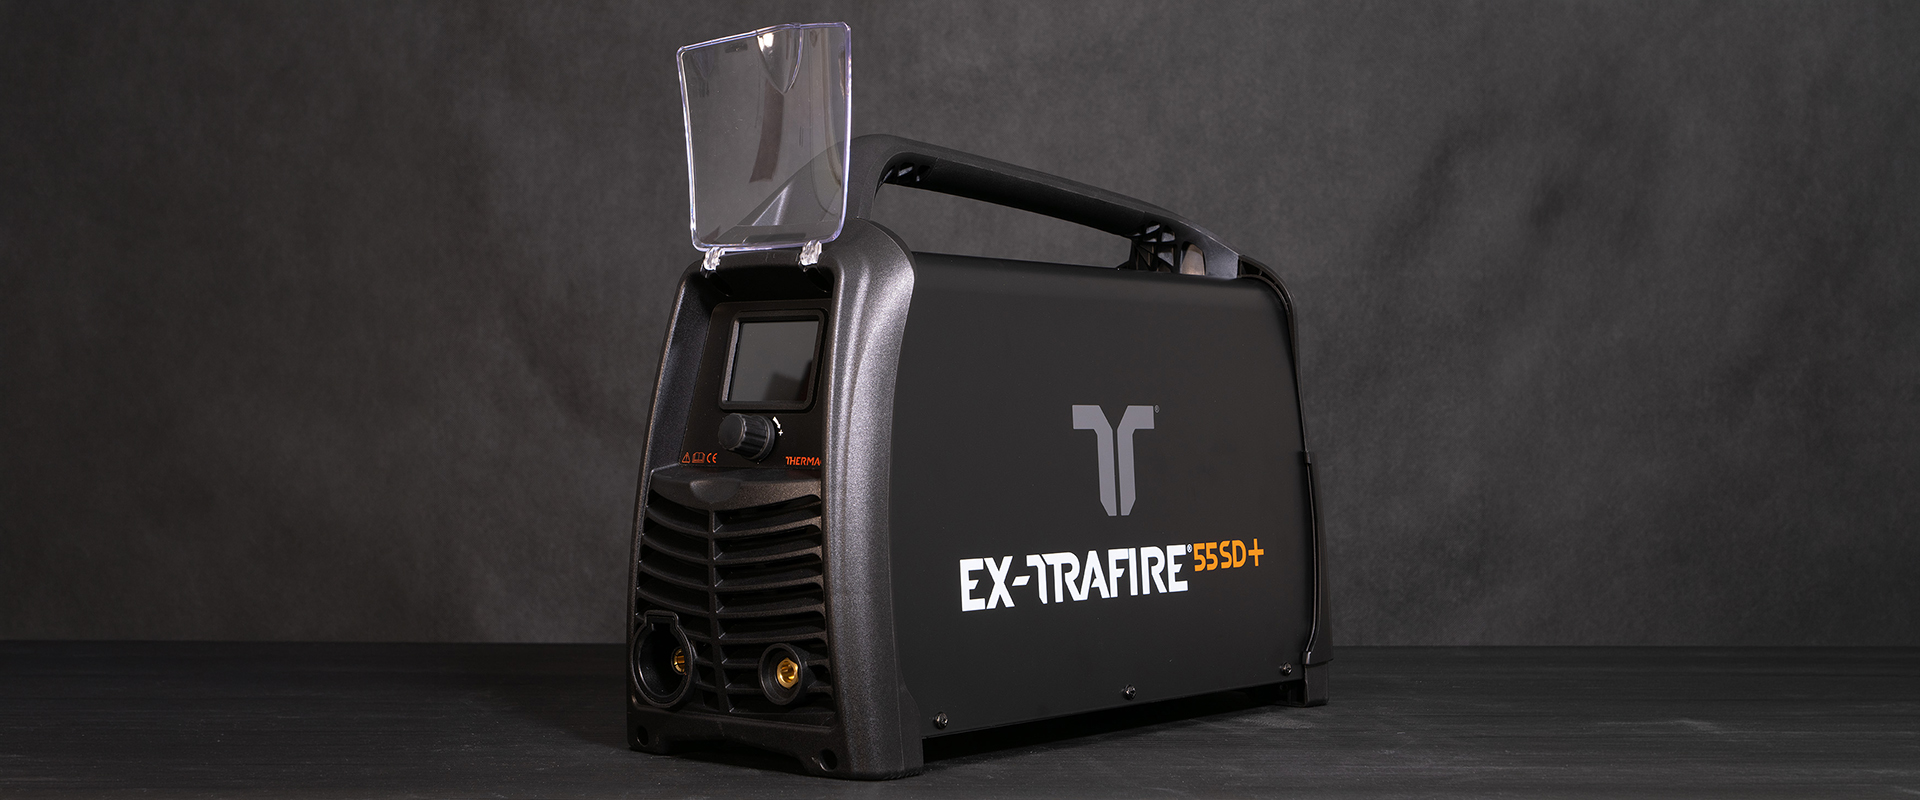
Nová generace plazmových systémů EX-TRAFIRE®+ má toho více, co nabídnout. Každý systém obsahuje prachový filtr, který prodlužuje životnost spotřebních dílů a pomáhá udržovat stabilní oblouk pro dosažení lepší kvality řezu. Plazmové řezací systémy EX-TRAFIRE®+  disponují také výrazným LED displejem, který je díky vyšší svítivosti a kontrastu výborně čitelný i venku. Plazmové řezačky mají také nový design – všechny systémy jsou vyvedeny v luxusní černé barvě

S našimi novými plazmovými řezacími systémy využívajícími technologii SiC opět posouváme hranice možného a nastavujeme nové standardy v oboru. Naši zákazníci z těchto inovací přímo těží.

Dušan Loukota
Jednatel statutárního orgánu Thermacut Management, s.r.o. | THERMACUT, k.s.
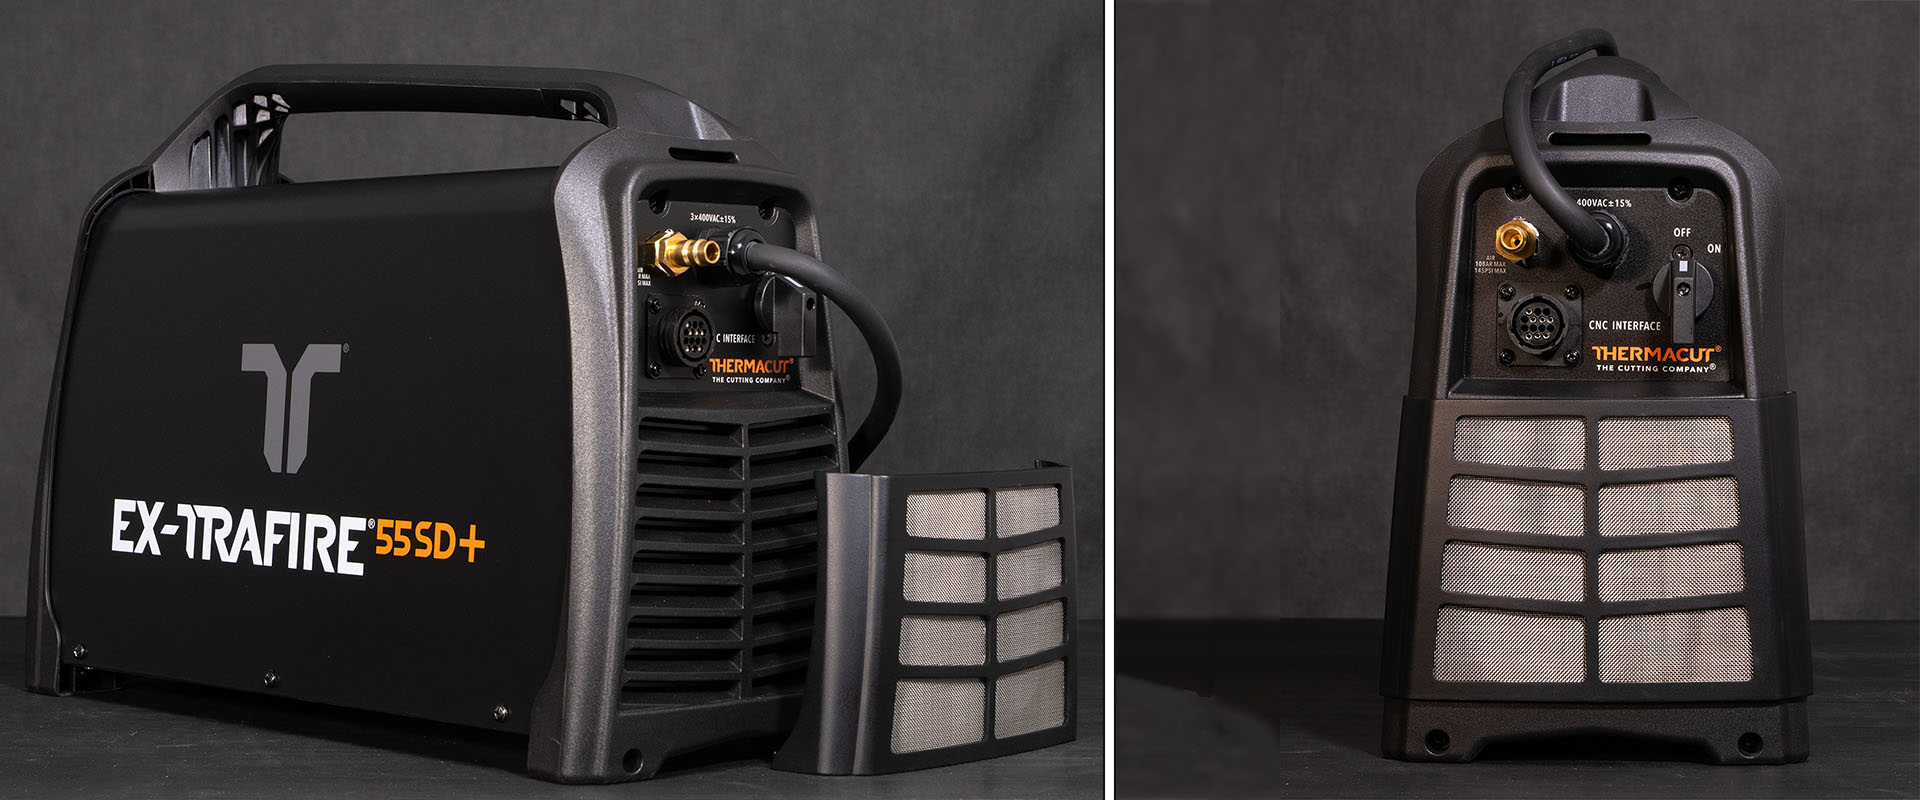
New EX-TRAFIRE®55SD+ plasma cutting systems

První systém s technologií SiC bude představen už na výstavě   EuroBlech 2026

THERMACUT postupně převádí všechny své plazmové řezací systémy na technologii SiC. Jako první z řady těchto nových systémů představí plazmový zdroj EX-TRAFIRE® 55SD+, a to na výstavě EuroBLECH. Další modely se SiC technologií z řady SD a HD budou následovat během roku 2027. „Integrací technologie SiC do nové generace svých systémů společnost THERMACUT opět posouvá hranice inovací v oboru a poskytuje zákazníkům jasnou konkurenční výhodu.“

Otázky a odpovědi

Jak mohou firmy snížit své náklady na plazmové řezání, zlepšit kvalitu řezu, minimalizovat prostoje a zároveň řezat pohodlněji? THERMACUT má na to odpověď v podobě nové plazmové řezačky EX-TRAFIRE®+, která disponuje technologií SiC (karbid křemíku). Jako jedna z prvních používá v plazmových řezacích systémech vysoce výkonný polovodičový material. THERMACUT tak přináší zákazníkům celou řadu výhod.

Čím zlepší nová technologie SiC plazmové řezací systémy?

Karbid křemíku (SiC) je vysoce výkonný polovodičový materiál. Oproti konvenčnímu křemíku přináší řadu významných výhod. Snižuje spínací a tepelné ztráty při zachování stejného výkonu. Díky tomu se zvyšuje energetická účinnost systému a spotřeba elektrické energie může klesnout o 10 až 14 %, někdy i více. Karbid křemíku (SiC) se zároveň vyznačuje vyšší tepelnou odolností a stabilitou, což přispívá k delší životnosti zařízení i při vyšších spínacích frekvencích. Protože je potřeba odvádět méně tepla, mohou být výkonová elektronika, chladicí systém i samotná konstrukce zdroje kompaktnější. Menší ventilátor navíc snižuje hlučnost plazmových řezacích systémů přibližně o 2,5 dB(A), což zvyšuje komfort operátora.

Nové plazmové řezací systémy EX-TRAFIRE®+ s technologií SiC obstály v náročných testech oproti současným systémům. Výše úspor se liší v závislosti na velikosti jednotky a provozních podmínkách, ale dosažené výsledky jsou velmi přesvědčivé. EX-TRAFIRE® 45HD+ dosáhl úspory 14 % . Například vezmeme-li v úvahu 200 pracovních dní ročně, tří hodin provozu denně a ceně elektřiny okolo €0.29 za kilowatthodinu, tak úspora činí vice než €220 za rok. To se blíží 10 % pořizovací ceny, takže investice se vrátí velmi brzy. Firmy, které používají plazmové systémy více, tak ušetří značnou sumu peněz.

Výkonová elektronika plazmového řezacího systému převádí dodávaný střídavý proud na stejnosměrný proud potřebný pro plazmové řezání. Při tomto procesu nevyhnutelně dochází ke spínacím ztrátám a vzniku tepla. Nižší spínací ztráty znamenají účinnější řízení výkonu a menší množství ztrátového tepla. Technologie SiC tyto ztráty výrazně omezuje, takže se větší podíl energie dostane až do řezacího oblouku.

Nižší tvorba tepla zároveň snižuje opotřebení komponent a riziko poruch způsobených přehřátím. Technologie SiC navíc umožňuje pracovat s vyššími spínacími frekvencemi, což vede k přesnějšímu řízení plazmového oblouku. Díky tomu lze dosáhnout jemnějších a kvalitnějších řezů a současně omezit potřebu následných oprav či přepracování výrobků.

Jak to, že SiC elektronika šetří místo a snižuje hmotnost zařízení?

Vestavěná výkonová elektronika s technologií SiC může být kompaktnější a nepotřebuje tolik materiálu. Nižší tvorba tepla umožňuje použít menší ventilator. Dohromady tyto změny umožňují mít menší výrobek s nižší hmotností, tzn. i menší nároky na skladovací místo.

Další výhoda: menší chladicí systém 45SD znamená také nižší hlučnost – o 2.5 dB(A), což zvyšuje komfort operátora.

THERMACUT uvede jako první plazmový řezací systém EX-TRAFIRE® 55SD+, který vybavený technologií SiC. Další jednotky budou postupně násldovat. Vysoce-výkonné HD série jsou plánovány v průběhu roku 2027.

THERMACUT opět udává směr celému odvětví a přináší praktické přínosy navržené s ohledem na potřeby zákazníků.

TDalší výhodou nových plazmových řezacích systémů EX-TRAFIRE®+ je integrovaný prachový filtr. Ten chrání komponenty před kontaminací, snižuje jejich opotřebení a zároveň přispívá ke stabilitě oblouku a zlepšuje kvalitu řezu. Pro snadnější práci je zde výrazný LED displej. Výrazná svítivost zlepšuje čitelnost dokonce i ve venkovních prostorách, hlubší čerň a zářivější barvy zvyšují contrast. LED displeje mají take delší životnost oproti předchozím LCD displejům. Nové plazmové řezací systémy EX-TRAFIRE®+ prošly kompletním přepracováním. Nyní se dodávají v atraktivním černém provedení.“

Doufáme, že se vám článek líbil. Přečtěte si další články, které se týkají plazmového řezání: Tipy pro plazmové ruční řezání nebo Jak zlepšit kvalitu řezu u plazmového řezání.

Pokud potřebujete s čímkoli poradit, obraťte se s důvěrou na nás. Kontaktujte nás emailem: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

JAK ZLEPŠIT KVALITU ŘEZU U PLAZMOVÉHO ŘEZÁNÍ

Co vše lze vyčíst z výpalku

Přemýšleli jste někdy nad tím, proč se kvalita řezu liší? Některé řezy jsou širší nahoře a užší vespod a opačně. Nebo co je příčinou tvorby okují, které se vytvořily pod plechem? Jak máme připravit proces, aby se tomuto jevu, který většinou vyžaduje dodatečné přepracování a tím i čas a náklady, zabránilo?  V tomto článku se na dané téma zaměříme.

Na základě zkušeností společnosti Thermacut s plazmovými řezacími systémy a spotřebními díly používanými v náročných průmyslových podmínkách lze říci, že kvalitu řezu nejčastěji ovlivňuje několik faktorů.V následujících řádcích se zaměřme na tyto hlavní klíčové parametry při posuzování kvality řezu.

Mezi tyto základní parametry patří úhel zkosení, linky na hraně výpalku a množství vytvořené strusky (okuje) a rozměrová přesnost výpalku, respektive řezná spára. Jsou zde popsány individuálně, aby bylo možné posoudit vliv změny. Nicméně všechny tyto ukazatele musí být posuzovány současně.

Co považujeme za optimální řezný úhel? Za přijatelný je považován takový, jehož průměr zkosení je na čtyřech stranách menší než 4°. Většinou se setkáváme s negativním nebo pozitivním řezným úhlem, či kombinací obou.

Negative and positive cut angle

Obrázek: Negativní a pozitivní řezný úhel

Negativní řezný úhel: Horní rozměr výpalku je větší než spodní

Mezi hlavní příčiny obvykle patří příliš nízká výška hořáku od povrchu materiálu, neseřízený hořák, ohnutý nebo zkřivený materiál, příliš nízká řezná rychlost, nadměrný výkon, opotřebované nebo poškozené spotřební díly.

Řešení: Zvyšte obloukové napětí, aby se zvedla výška hořáku (nebo zvyšte řeznou rychlost).

Pozitivní řezný úhel: Horní rozměr výpalku je menší než spodní

Mezi hlavní příčiny obvykle patří příliš velká výška hořáku od povrchu materiálu, neseřízený hořák, ohnutý nebo zkřivený materiál, opotřebované nebo poškozené spotřební díly.

Řešení: Snižte obloukového napětí, aby došlo ke snížení výšky hořáku (nebo uberte řeznou rychlost

Kombinace pozitivního a negativního řezného úhlu

To může být důsledkem příliš vysoké řezné rychlosti nebo nesprávnou funkcí regulátoru výšky hořáku.

Pokud se podíváme blíže na zvlněné linky na okraji hrany výpalku, tak ty ukazují na odchylky v řezné rychlosti. Z jejich tvaru lze jednoduše zjistit, jestli je řezná rychlost příliš velká nebo pomalá, a pomáhají tak určit správnou řeznou rychlost. Normální linky jsou lehce zakřivené a zešikmené přibližně o 15° a řez je bez strusky.

Good quality stainless steel cut

Obrázek: Dobrá kvalita řezu nerezové oceli

Good quality aluminum cut

Obrázek: Dobrá kvalita řezu hliníku

Struska neboli okuje je přirozený doprovodný produkt při řezání. Je to nežádoucí materiál, který zůstává přitavený k výpalku. Ve většině případů se dá tvorba strusky zredukovat nebo minimalizovat správným nastavením hořáku a řezných parametrů.

Tvorba strusky souvisí s řeznou rychlostí. Správné nastavení řezné rychlosti vede k řezání bez tvorby strusky. Optimální nastavení řezných parametrů pro danou tloušťku materiálu je uvedeno ve střední části řezných tabulek

Low and High speed dross

Obrázek: Příliš nízká a vysoká rychlost řezání

Struska způsobená příliš nízkou rychlostí

Jde o strusku kulovitého tvaru, která se formuje ve větším množství. Její přilnavost k materiálu je malá a je tedy celkem snadno odstranitelná po větších kouscích.

Struska způsobená příliš velkou rychlostí

Pokud je rychlost řezání příliš velká, tak se vytvoří tenký materiál s ostrou hranou, který je svařený nebo srolovaný na spodním povrchu podél řezné spáry. Je jen obtížně odstranitelný, normálně vyžaduje broušení nebo další následné opracování. Linky na hraně mají typický tvar “S”.

Top dross

Obrázek: Struska na povrchu materiálu

Struska vytvořená na povrchu materiálu

Někdy se stříkance nataveného materiálu objeví na svrchní hraně obou kusů plechu. Obvykle se objevuje v případě použití opotřebených spotřebních dílů, nesprávně nastavené výšky hořáku nebo když je řezná rychlost příliš velká. Obvykle lze dobře odstranit.

Nepravidelná struska

Formování nepravidelné strusky na povrchu nebo spodní hraně výpalku je často způsobené používáním příliš opotřebovaných dílů.

Nepravidelnou strusku může způsobovat také nevhodná teplota materiálu, silně vyfrézovaný nebo zkorodovaný materiál nebo slitiny s vysokým obsahem uhlíku.

A co nám říká šířka řezné spáry? Řezná spára je vlastně mezera, která se vytvoří při řezání (jinými slovy objem odstraněného materiálu).

Její šířka je důležitá pro rozměrovou přesnost výpalku. Širší spára je obvykle způsobená nižší řeznou rychlostí nebo nastavením vyššího proudu. Šířka spáry se rovná 1,5 – 2násobku průměru otvoru trysky. Je nezbytné se držet parametrů uvedených v řezných tabulkách. Rozdíly mezi nastavením a složením materiálu mohou způsobit, že se konkrétní výsledky uživatele mohou lišit od výsledků uvedených v tabulce.

Cut chart parametres

Obrázek: Ukázka parametrů řezné tabulky

Doporučení na závěr

Máte problémy s kvalitou řezu? Před provedením jakýchkoli změn, zkontrolujte stav spotřebních dílů, nastavení/referenční čísla spotřebních dílů doporučené výrobcem uvedené v instrukčním manuálu.

S ohledem na kvalitu materiálu, teplotu materiálu a specifické slitiny je potřeba provádět pouze male změny.

V případě změn u obloukového napětí přidávat nebo ubírat o 2 Volty. V případě změny řezné rychlosti přidávat nebo ubírat o 5 %, dokud se výsledek nezlepší.

Při dodržení doporučené řezné rychlosti a velikosti obloukového napětí je ve většině případů dosaženo optimálních výsledků.

Mějte na paměti, že všechny řezné proměnné jsou vzájemně závislé. Změna nastavení jednoho parametru ovlivní všechny ostatní a kvalita řezu se může zhoršit.

Doufáme, že byl pro Vás tento článek užitečný. Zároveň také doporučujeme další článek vztahující se k podobnému tématu s názvem Jaké faktory ovlivňují kvalitu řezu.

Pokud potřebujete poradit v této oblasti, neváhejte se na nás obrátit. Kontaktovat nás můžete na této emailové adrese: support@thermacut.cz

Text:   Thermacut, k. s.,
Foto:   Archiv Thermacut, k. s.

Rubriky
CUTTING EX-TRACK® EX-TRAFIRE® LASER OXY-FUEL PLASMA

JAK PŘI ŘEZÁNÍ SNÍŽIT MNOŽSTVÍ ZPLODIN

Jak se při tepelném dělení kovů chránit před zplodinami

Nemůžete udělat omeletu, aniž byste rozbili pár vajec – a stejně tak se při řezání nevyhnete uvolňování škodlivých plynů a kouře. V závislosti na typu materiálu a použitém plynu se během plazmového, laserového nebo autogenního (oxyfuel) řezání uvolňují do okolí extrémně jemné částice zinku, olova, kadmia, chromu, berylia a dalších látek. Mnohé z nich jsou vysoce zdraví škodlivé a mohou u lidí vyvolat vážná onemocnění. O to důležitější je při řezání plechů zabránit vdechování těchto zplodin. Existuje několik preventivních opatření a řešení, která zde chceme shrnout.

Faktory ovlivňující vznik zplodin

Složení a intenzita vznikajících zplodin závisí na řadě parametrů:

  • Složení materiálu
  • Technologie řezání (plazmové, laserové, nebo oxyfuel)
  • Tloušťka materiálu
  • Použitý řezný/technologický plyn (plazmový plyn, dusík, stlačený vzduch)
  • Tlak řezného plynu
  • Rychlost řezání a délka řezu

Podíváme-li se blíže na tyto faktory, největší význam má složení materiálu – to určuje chemické složení částic uvolněných během řezání. Tyto prachové částice jsou při tepelném dělení sice větší než při svařování, ale stále jsou dostatečně jemné na to, aby pronikly do plic, a mohou být karcinogenní. U laserového řezání jsou částice ještě jemnější kvůli vysoké energetické hustotě procesu a mnohou pronikat přes stěnu buněk.

Informační dokument - Metody prevence a odsávání zplodin ze svařování.

Zdroj: European Welding Association (EWA), Technical Committee „Health and safety equipment“ (TC HSE), informační dokument, verze 03/2024 „Introduction in methods of prevention and extraction of welding fume“

Kromě jemného prachu vznikají také oxid dusnatý a oxid dusičitý, tedy tzv. nitrózní plyny. Tyto jedovaté plyny mají dráždivé a leptavé účinky a mohou způsobit plicní edém i 24 hodin po jejich inhalaci.

Každá technologie řezání je specifická a představuje trochu jiná rizika, která ale nejsou předmětem tohoto článku. Zde se zaměříme především na řešení, jak tato rizika plynoucí z procesu řezání eliminovat.

Pokud řežete jen příležitostně, pracujete za jiných podmínek než při řezání ve směnném provozu. Přestože se můžete dočíst, že pro občasné řezání stačí pravidelně větrat, ujistěte se, že máte k dispozici adekvátní OOPP (osobní ochranné pracovní podmínky) – minimálně helmu s ventilací.

Při pravidelném řezání je nezbytný průmyslový filtrační systém, vhodně navržený pro vaše podmínky. Rádi vám představíme některé z nich.

Snížení množství zplodin úpravou procesu

Stejně jako u svařování lze i u tepelných procesů nastavit parametry tak, aby se snížila tvorba emisí.
Například použití trysky 2,4 mm a 150 A umožní rychlý postup, ale produkuje více emisí než řezání tryskou 1 mm při 80 A. Užší svarová spára znamená menší množství zplodin.

Vliv procesních plynů

Laserové řezání produkuje nejméně procesních plynů a používá se hlavně na tenčí plechy (do 10 mm), ale moderní lasery zvládnou i 60 mm. Kvůli radiaci musí laserové řezání probíhat vždy v uzavřeném a izolovaném prostoru. Musí být 100% vyloučeno nebezpečí nechtěného odrazu paprsku. Laserová řezací hlava připevněná k robotu je povolena pouze v uzavřeném prostoru, do kterého nelze během činnosti vstoupit.

Plazmové řezání vyžaduje často dva procesní plyny: plazmový plyn, který přenáší elektrickou energii na obrobek a taví materiál. Druhým je takzvaný ochranný plyn, který působí jako procesní plyn a vyfukuje roztavený materiál. Pokud se jako ochranný plyn používá stlačený vzduch, vznikají také škodlivé plyny: oxid dusnatý a oxid dusičitý. Ty se také nazývají NOx, tj. plynné sloučeniny dusíku a kyslíku. Použitím čistého dusíku jako ochranného plynu můžete zabránit tvorbě škodlivých NOx, protože plazmový plyn neobsahuje kyslík jako reaktant.

K omezení emisí můžete také použít například argon nebo argon-vodík. Je důležité, aby dusík neměl k dispozici kyslík jako reaktant.

Autogenní řezání (oxyfuel) se používá především na řezání konstrukční oceli, obzvlášť na nelegované nebo nízko legovanou ocel. Řezným plynem bývá acetylén, propan a propan-butan. Acetylen má při vdechování narkotické účinky.

Odsávání zplodin – nejúčinnější ochrana zdraví
Emise nelze nikdy zcela eliminovat, proto je odsávání během řezání nejúčinnější ochranou. V dílnách jsou nejlepším řešením řezací stoly s možností odsávání nebo vodní stoly. Obě varianty jsou velmi efektivní.

Řezací stoly s integrovaným odsáváním

Čím blíže k místu vzniku se zplodiny odsávají, tím účinnější je jejich zachycení. Při svařování se tomu říká odsávání u zdroje, kde speciální odsávají hořák přímo zachycuje výpary.

Při tepelném dělení (řezání) jsou zplodiny jsou téměř výhradně foukány směrem dolů, pod materiál. Směrem nahoru unikají plyny pouze při zapalování nebo při průpalu. Proto se doporučuje používat řezací stůl se spodním odsáváním zplodin.

Princip řezacích stolů s integrovaným odsáváním

Řezací stůl se spodním odsáváním

Obrázek: Řezací stůl se spodním odsáváním, přední a boční pohled

Řezací stoly s integrovaným odsávacím systémem jsou poměrně rozměrné. K zajištění nejúčinnějsí extrakce, bývají stoly rozděleny na jednotlivé segmenty (obrázek vpravo, boční pohled). Použitím tlačítka aktivuje řezací hořák otevření odsávací oblasti přímo pod sebou. To umožňuje nejúčinnější odsávání ve specifických místech, odsávání je aktivní přímo v segmentu, nad kterým se řezací hořák právě nachází.

Struska propadá do sběrné nádoby, zatímco plyny se nasávají do kanálu a dále do filtračního systému (obrázek vlevo, přední pohled).

Doporučujeme řezací stůl HERR® se spodním odsáváním
Účinný, snadná instalace i údržba
https://ex-track.com/herr-downdraft-table-1600×3200/

Řezací stůl HERR® se spodním odsáváním 1600 x 3200

Foto: Řezací stůl HERR® se spodním odsáváním 1600 x 3200

Vodní řezací stoly

Vodní řezací stůl

Obrázek: Vodní řezací stůl

U vodních řezacích stolů je paprsek mířící dolů zachycen ve vodní lázni. Struska a pevné části řezaného materiálu padají do vody. Vodní stůl je naplněn vodou, která sahá do výška přibližně 20 mm pod spodní hranu materiálu. Malé množství zplodin může unikat mezerou mezi mříží a hladinou vody.

Účinnost stolů se suchým odsáváním je obecně vyšší než už vodních stolů. U menších materiálů lze účinnost odsávání zvýšit zakrytím řezací mříže dalším plechem. Vodní řezací stůl nevyžaduje další přídavný filtrační systém, ale voda vyžaduje ošetření chemickými aditivy a kontaminovaná voda musí být průběžně měněna. V závislosti na velikosti stolu, je třeba také vzít v úvahu, že voda přidává na hmotnosti (800-1000 l). S ohledem na podmínky pracoviště, je vodní řezací stůl jednoduché řešení.

Doporučujeme vodní řezací stůl HERR® 1.600 x 3.200 mm
Řešení pro přenosné řezací systémy, ideálně v kombinaci s řezacím systémem EX-TRACK® CNC.
https://ex-track.com/herr-water-table-1600-3200/

Vodní řezací stůl EX-TRACK® 1.000 x 2.000 mm
Malý a vysoce účinný, určen pro řezací systém EX-TRACK® CNC. https://ex-track.com/ex-track-water-table/

Vodní stůl EX-TRACK® 1000 x 2000

Foto: Vodní stůl EX-TRACK® 1000 x 2000

Malé dílenské stoly

Dílenské stoly

Obrázek: Dílenské stoly

Princip fungování je podobný jako u velkých řezacích stolů s odsáváním. S ohledem na malou řezací plochu se vyrábí bez segmentace. Materiál se pokládá na řezací lamely (mřížku). Všechny jiskry a struska propadají na mřížku a jsou zachyceny tak, aby nebyly nasávány do odsávácího systému. Lehké částice jsou odsávány přes štěrbiny do potrubí a filtračního systému.

Doporučujeme stoly HERR® pro ruční řezání a svařování
https://ex-track.com/herr-hand-plasma-cutting-and-welding-table/

Filtrační systém

Malé částice a výpary, které vznikají při řezání jsou přímo vedeny do filtrační odsávací jednotky (na obrázku vlevo), kde se zachytí ve filtrech. V případě potřeby lze přívod vzduchu otevřít také směrem dolů. Přepážkové desky jsou instalovány přímo za vstupem. Ty zabraňují poškození filtrů jiskrami nebo většími částicemi. Tyto větší částice padají přímo do sběrné nádoby, kde jsou zachyceny.

Filtrační systém

Obrázek: Filtrační systém
Vlevo: Průtoková cesta odsávacím systémem, kontaminace částicemi
Vpravo: Průtoková cesta s filtrem, bez částic

V závislosti na místních předpisech je vyčištěný vzduch buď vypouštěn přímo do okolí, nebo odváděn ven prostřednictvím stávajícího odsávacího systému. Nejčastěji používané filtrační systémy pro řezání jsou systémy s nízkým podtlakem. Tyto systémy nabízejí vysoký průtok při nízkém statickém tlaku

Je účinnost filtru 99.99 % pro částice ≥ 0.5 µm dostačující?

Přímá odpověď na tuto otázku je NE. Důvod: 98,9 % všech částic je < 0.4 µm. To znamená, že maximálně 1.1 % objemu všech částic je zachycena ve filtru. Při velikosti částic ≥ 0,5 µm lze s účinností filtru 99,99 % zachytit pouze < 10 % všech částic.

Náš tip: Filtrační vložky certifikované podle směrnice DIN 1822 / ISO 29463

Ujistěte se, že váš filtrační systém zachytí také částice menší než 0.4 µm. Filtrační vložky certifikované podle směrnice DIN 1822 / ISO 29463 splňují tyto požadavky. Tyto filtry se často označují také jako filtry pro suspendované částice. Filtry tohoto typu musí splňovat minimálně třídu filtrace E10. Filtrační systémy HERR® splňují třídu filtrace E11.

Doporučujeme účinný filtrační systém:
Filtrační system série 880 se 2 filtry o ploše 20 m2 – velmi kompaktní, lehký a mimořádně účinný. Vhodné pro řezací stoly PorVent
https://ex-track.com/central-extraction-system/

Závěrečná doporučení

  • Výpary vznikající při řezání jsou zdraví škodlivé a je třeba zabránit jejich vniknutí do dýchacích cest člověka. Nejúčinnějším řešením jsou řezací stoly s integrovaným odsáváním.
  • Zda se zvolí řezací stůl se suchým odsáváním a připojeným filtračním systémem nebo vodní stůl, závisí na místních podmínkách a individuálních preferencích.
  • Nejdůležitější je, aby emise nepředstavovaly toxickou zátěž pro lidi ani životní prostředí.

Doufáme, že byl tento článek pro vás užitečný. Přečtěte si také další článek k tomuto tématu: Eliminujte znečištění vzduchu při řezání. Pokud potřebujete s něčím poradit, neváhejte se na nás obrátit: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

TIPY PRO PLAZMOVÉ RUČNÍ ŘEZÁNÍ

Profi průvodce: Jak dosáhnout čistých, rovných nebo kruhových řezů

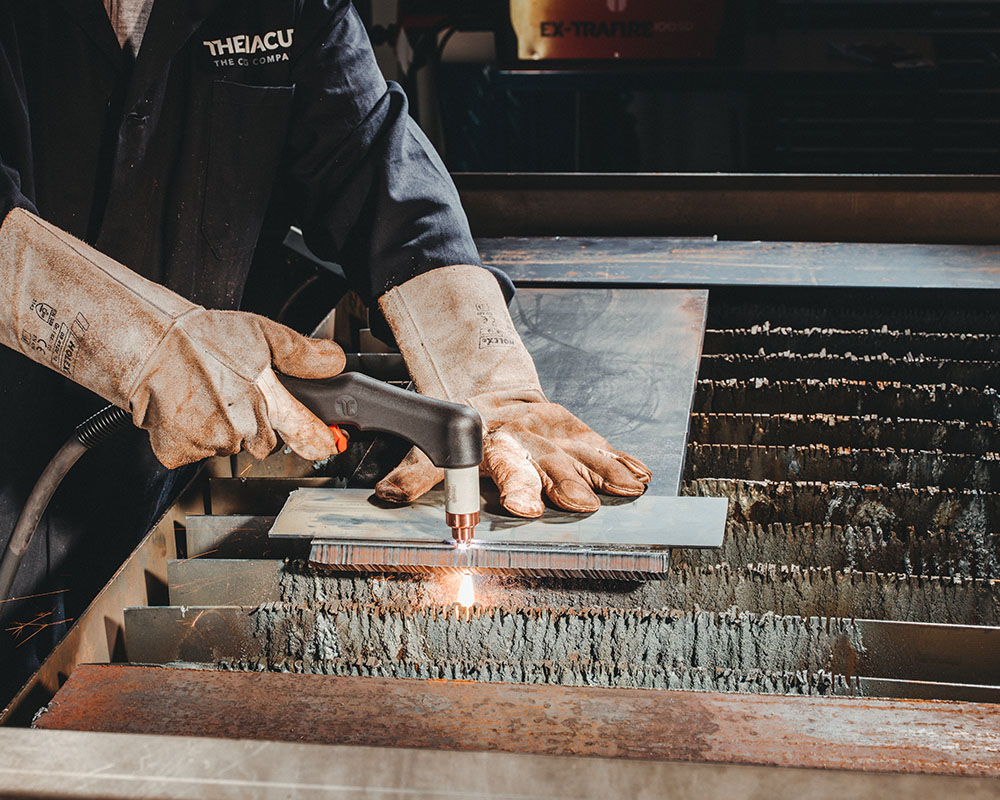
Pokud jde o plazmové řezání, na konečnou kvalitu řezu může mít vliv mnoho faktorů – proud, výška hořáku, rychlost řezání, a dokonce i stav spotřebních dílů. Tato témata jsme již podrobněji popsali v našich předchozích příspěvcích, Jaké faktory ovlivňují kvalitu řezu nebo Co vše lze vyčíst z výpalku. Tentokrát se zaměříme na základní úkony, které je třeba provézt před řezáním a předvedeme i praktickou ukázku řezání. Jakou techniku řezání zvolit, abychom dosáhli co nejlepších výsledků? Poradíme v následujících odstavcích.

Před zahájením řezání vizuálně zkontrolujte, zda není poškozen napájecí kabel a pracovní vodiče. Poté zkontrolujte také tělo hořáku, konektory, vodiče a bezpečnostní krytku spouště. Třetím důležitým krokem je výběr správné sady spotřebních dílů a kontrola, zda již použité díly nejsou příliš opotřebené nebo poškozené. Všechny kroky jsou jasně znázorněny v níže uvedeném videu. Nezapomeňte připojit pracovní kabel k řezanému materiálu. Po dokončení instalace můžete zahájit řezání.

Video: Instalace plazmového řezacího systému a první spuštění
Toto video je pouze ilustrační. Prezentovaný hořák je z první generace a jeho konstrukce byla ještě vylepšena. Jednotlivé kroky instalace se nemění.

Vyvarujte se zbytečných zápalů hořáku, každé zapálení hořáku zkracuje životnost elektrody a trysky.

Při řezání se ujistěte, že jiskry směřují pod řezaný materiál. Neúplné prořezání je indikováno jiskrami, které směřují nahoru. To může být způsobeno z těchto příčin: příliš vysoká řezná rychlost, nesprávné nastavení výkonu nebo tlaku plynu, nebo také špatným stavem spotřebních dílů. Držte hořák ve vertikální poloze a sledujte oblouk během řezu podél hrany obrobku.

Vždy používejte spotřební díly s chráněnou konfigurací

Zlehka proveďte kontakt mezi krytkou a obrobkem a pomalu táhněte hořákem stálou rychlostí.

  • Pro rovné řezy nebo úkosové řezání, použijte jako vodítko nějakou rovnou hranu.
  • Řezání se snáze provádí tažením než tlačením na hořák..
  • Při řezání tenkých materiálů snižte proud na optimální hodnotu, abyste dosáhli co nejlepší kvality řezu.

Vznik okují souvisí s rychlosti řezání. Správné nastavení řezné rychlosti minimalizuje tvorbu okují. Řádné nastavení provozních parametrů pro danou tloušťku materiálu je uvedeno ve střední části řezných tabulek.

Foto: Ruční plazmový hořák FHT-EX® 105RTXH

Rovné řezy – směru řezu

Stlačený vzduch v hořáku víří okolo elektrody uvnitř plazmové komory a pomáhá konstrikci (zúžení) plazmového oblouku. Hlavním důvodem je dosažení rovného řezu. Ve skutečnosti rovný řez se tvoří vice na jedné straně oblouku než na druhé. U většiny plazmových řezaček je rovný řez orientován na pravou stranu, přesto raději zkontrolujte směr řezu u hořáku.

Foto: Správná volba směru řezu

Technika ručního řezání kruhových otvorů

  • Nejprve si připravte stůl pro řezání (stůl ve videu se liší od klasického dílenského stolu). Umístěte šablonu a nakreslete otvory na plech. K dosažení dokonale kulatých kruhů můžete také použít sadu s vodítkem pro řezání kruhů. Šablonu zajistěte svorkami.
  • Na zařízení nastavte všechny vhodné parametry řezání podle typu a tloušťky řezaného materiálu – více informací naleznete v uživatelském manuálu.
  • Pro opakované kruhové výřezy doporučujeme použití kovové šablony nebo použití sady s vodítkem, což práci značně usnadňuje.

Video: Výřezy kroužků s plazmovým řezacím systémem EX-TRAFIRE® 30H

Hand plasma cutting with circle cutting guide kit

Foto: Sada vodítka pro plazmové ruční řezání kruhových otvorů

Plazmový tip: Velikost otvoru vs amperáž

“Podle tloušťky řezaného materiálu byste měli upravit řezný proud. Totéž platí pro volbu spotřebních dílů určených pro danou amperáž. Obzvlášť důležitá je sada trysky, vířivého kroužku a elektrody.”

Doporučení na závěr

  • Problémy s řezáním? Před provedením jakýchkoli změn zkontrolujte stav spotřebních dílů, referenční čísla zvolených dílů, zda odpovídají nastavenému proudu, shodu nastavení parametrů na zařízení podle uživatelského manuálu výrobce.
  • Někdy je zapotřebí provést malé změny oproti hodnotám v řezných tabulkách s ohledem na kvalitu materiálu, jeho teplotu a typ materiálu.
  • Při nastavování parametrů provádějte malé postupné změny.
  • Dodržování doporučených hodnot v řezných tabulkách pro řeznou rychlost a obloukové napětí maximalizuje řezný výkon.
  •  Proměnné v řezacích tabulkách jsou vzájemně závislé, změna jednoho nastavení ovlivňuje všechny ostatní a může mít vliv na celkovou kvalitu řezu.

Plazmový řezací systém: EX-TRAFIRE® 55SD do 55 A

Třífázová plazmová řezačka EX-TRAFIRE® 55SD, která je zde prezentována ve videu na začátku článku, je vybavena ručním hořákem FHT-EX® 105RTXH, který je dostupný v délkách 8 a 5 metrů. Jeho hlavní výhodou je ergonomický tvar rukojeti, který snižuje únavu během dlouhodobého používání. Systém je kompaktní a vysoce flexibilní pro řezání na těžce dostupných místech. Je obzvláště vhodný pro řezání plechů do tloušťky až 30 mm s dostatečnou výkonovou rezervou.

Použité spotřební díly ve videu

Děkujeme za čas, který jste věnovali tomuto článku a doufáme, že byl pro vás přínosný. Můžete nás kdykoli kontaktovat na email: support@thermacut.cz

Text:    Thermacut, k. s.,
Foto:   Archive Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

ROLE PLAZMOVÉHO ŘEZÁNÍ V LODĚNICÍCH A NA MOŘI

Stavba lodí a námořní průmysl je známý pro své složité a náročné požadavky na výrobu. Vzhledem k napjatým termínům a vysokým nárokům na kvalitu a bezpečnost se loděnice a výrobci musí spoléhat na efektivní a přesné metody řezání, aby si udrželi konkurenceschopnost. Plazmové řezání se v těchto odvětvích stalo nezbytným nástrojem, který nabízí rychlé, přesné a cenově dostupné způsoby řezání různých typů materiálů.

Plazmové řezání se ve velké míře využívá v loděnicích a při práci na moři vzhledem k široké škále aplikací, včetně:

Výroba trupu
Plazmové řezání se používá k řezání ocelových plechů pro konstrukci trupu, což umožňuje rychlou a přesnou výrobu složitých tvarů a konstrukcí.

Výroba trubek
Plazmové řezání se používá k řezání trubek pro námořní plošiny, procesní systémy a další aplikace a umožňuje přesné řezání složitých trubkových profilů.

Konstrukční výroba
Plazmové řezání se zde používá pro řezání ocelových nosníků, úhelníků a dalších konstrukčních dílů pro námořní plošiny, pláště apod.

Opravy a údržba
Plazmové řezání se používá při opravách a údržbě, jako například výřez poškozených nebo zkorodovaných částí trupů nebo trubek.

Použití plazmového řezání v loděnicích a při výrobě na moři nabízí několik výhod, a to:

Vyšší produktivita
Plazmové řezání je výrazně rychlejší než tradiční metody řezání, což umožňuje loděnicím a výrobcům dodržet krátké termíny a zvýšit výkonnost.

Vyšší přesnost
Řezání plazmou umožňuje přesné řezání složitých tvarů a konstrukcí, snižuje chybovost a opravné práce.

Snížené náklady
Plazmové řezání může pomoci snižovat náklady minimalizací odpadu, snižováním nutnosti dalších pracovních operací a umožňuje použití tenčích materiálů.

Vyšší bezpečnost
Plazmové řezání je relativně bezpečný proces, je zde nižší riziko zranění nebo nehod ve srovnání s tradičními technologiemi řezání.

Ačkoli plazmové řezání nabízí řadu výhod, třeba vzít v úvahu také:

Tloušťku a typ materiálu
Plazmové řezání se nejlépe hodí pro řezání tenčích materiálů (až do 50-75 mm). Pro silnější materiály je vhodné vybrat jinou technologii.

Kvalita řezu a přesnost
Plazmovým řezání lze docílit vysoké kvality řezu, ale přesnost a preciznost závisí také na faktorech, jako je kalibrace stroje, dovednosti operátora a typ materiálu.

Bezpečnostní předpisy
Plazmové řezání vyžaduje řádná bezpečnostní opatření, včetně používání osobních ochranných pracovních pomůcek, odvětrávání a protipožárních systémů.

Řešení řezání a stavbu a opravy lodí

Pro stavitele a opravny lodí je řezání silnostěnných plechů bez deformací pořádnou výzvou. Zde v THERMACUT® nabízíme širokou škálu řezacích systémů, které jsou určeny pro různé potřeby, od ručních a strojních po systémy pro plně automatizované řezací procesy.

EX-TRAFIRE® vzduchové plazmové řezací systémy si poradí s tlustými plechy, včetně těch z nelegované a nízkolegované oceli o tloušťce až 50 mm (při speciálních aplikacích je možné řezat až do 65 mm), takže jsou vhodné pro konstrukci palub, přepážek a základových konstrukcí vrtných souprav, větrných elektráren a lodí.

Závěrem

Plazmové řezání hraje důležitou roli v loděnicích a námořním průmyslu, protože nabízí rychlý, přesný a cenově dostupný způsob řezání různých druhů materiálů. Pochopení aplikací, výhod a výzev, které plazmové řezání nabízí, mohou výrobci docílit vyšší produktivity, výkonu a vyšší bezpečnosti.

Chcete-li se dozvědět více o tom, jak mohou být řezací řešení od společnosti THERMACUT® přínosná pro vaši stavbu nebo opravu lodí, kontaktujte náš prodejní tým sales@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

LASER, PLAZMA NEBO OXY-FUEL? SROVNALI JSME RŮZNÉ TECHNOLOGIE DĚLBY MATERIÁLU

Nejběžněji používané technologie pro dělbu kovových materiálu jsou laser, plazma nebo řezání plamenem. Pro výběr té nejvhodnější technologie je vhodné vzít v potaz hned několik základních skutečností. Zejména druh řezaného materiálu a jeho tloušťku. Zároveň je však třeba také zohlednit pořizovací a provozní náklady.

V následujících odstavcích Vám jednotlivé technologie tepelného dělení detailně popíšeme. V druhé části článku se dočtete o zajímavém testu porovnávajícím plazmovou technologii s technologií řezání plamenem. Tento srovnávací test je také ke shlédnutí na YouTube.

Technologie řezání plamenem je nejstarší a také nejpoužívanější, vhodná pro řezání běžné konstrukční oceli, nízko legované oceli a slitin titanu. Technologie není vhodná pro řezání neželezných kovů, jako je hliník, nerezová ocel, nikl, mosaz nebo měď.

Tento druh řezání se používá obecně pro větší tloušťky materiálů, v praxi už cca od 3 do 300 mm za použití standardního vybavení. Při použití speciálního vybavení lze řezat materiál až do tloušťky 3000 mm.

Používané plyny se liší podle výkonu v porovnání s cenou. Nejvyšší teploty plamene dosahuje acetylen – okolo 3160 °C, ostatní plyny MAPP – 2976 °C, Propylen (LPG) – 2896 °C, Propan – 2828 °C, zemní plyn – 2770 °C. Nižší teploty řezného plynu se odráží v delším čase průpalu, nižší řeznou rychlostí a větší zahřívací zónou (HAZ – heat affected zones). Před použitím daného plynu se ujistěte, že máte správně nastavený poměr zvoleného plynu a kyslíku, abyste dosáhli požadovaného řezného výkonu. Výběr vhodného plynu může také ovlivnit dodavatel plynu, podmínky skladování a bezpečnosti práce. Proces řezání se uskuteční použitím hořáku, který je osazen tryskou správné velikosti. Směs nahřívacího plynu a kyslíku je přivedena pod regulovaným tlakem do hořáku, předehřejí materiál na teplotu vznícení mezi 700 °C a 900 °C. Materiál by měl mít jasně červenou barvu, ale ne žlutou. Teprve když je dosaženo teploty vznícení, je spuštěn řezací plyn (kyslík) a začíná proces exotermické reakce. Ocel začíná oxidovat, vytváří se vysoce tekutá struska, která je tlakem řezného plynu vyfukována ven ze spodní části řezné spáry.

Aby bylo dosaženo optimálního výsledku řezání, i opakovaně, doporučuje se použít CNC systém. Materiál by měl být předem zbaven mastnoty a jiných nečistot, pokud je to možné. Před procesem řezání zkontrolujte, zdali je hořák osazen tryskou správné velikosti, zkontrolujte a otestujte tlaky plynů, tvar plamene, vzdálenost plamene od materiálu a řeznou rychlost.

Strojní řezací systémy se používají v těžkém strojírenství, při výrobě ocelových konstrukcí a v loděnicích. Ruční řezání a drážkování plamenem se také používá ve zmiňovaných odvětvích, navíc také při řezání kovového šrotu, demontáži průmyslových staveb a lodí.

Tip: Víte, že Thermacut® vyvinul vlastní řadu oxy-fuel hořáků EX-TRAFLAME® a EX-TRAFLAME®PRO? Více informací naleznete na webových stránkách www.thermacut.com.

Metoda řezání plazmou je ze tří zde prezentovaných metod tou nejuniverzálnější. Je vhodná pro řezání všech elektricky vodivých materiálů, mezi nejběžnější patří konstrukční ocel, nízko legovaná ocel, hliník, nerezová ocel, slitiny niklu a mědi. Používá se pro tloušťky materiálu v rozmezí od 0,5 mm až do 150 mm.

Metoda řezání materiálu pomocí plazmového oblouku je rychlejší než řezání plamenem, srovnáváme-li řez stejného druhu a tloušťky materiálu. Plazmový oblouk má tu výhodu, že nezaznamená vzduchové kapsy, což umožňuje stohovat materiál.  Za předpokladu, že je materiál dobře uzemněn, lze také řezat bez větších problémů laminovaný materiál, materiál pokovaný žárem, barvený, rezavý a silně rozmělněný materiál.

K plazmovému řezání je zapotřebí mít plazmový zdroj, hořák a přívod plynu. Nejoblíbenější plazmové zdroje jsou řady mezi 30-800 A, mají připojený hořák, který je napojen na přívod plynu. Systémy se dělí na dvě hlavní kategorie, jedno-plynové a více-plynové.

Pořizovací náklady jedno-plynových jsou nižší, poskytují optimální kvalitu řezu u konstrukční a nízkolegované oceli. Dokonalejší, více-plynové systémy jsou vhodné pro řezání všech vodivých materiálů při správné volbě spotřebních dílů a správném nastavení plynů.  Jedno-plynové plazmové zdroje pracují většinou s těmito plyny – čistý suchý stlačený vzduch, dusík nebo jeho směsi. Pro více-plynové plazmové zdroje se používají kombinace stlačeného vzduchu, kyslíku, dusíku, argonu-vodíku nebo dusíku-vodíku.

K tvorbě plazmového paprsku dochází uvnitř plazmového hořáku, kde pomocí elektrického napětí dochází k ionizaci řezného plynu, který se stává v prostoru plazmové komory (mezi elektrodou a tryskou) elektricky vodivým a následně vytvoří plazmový oblouk vystupující velkou kinetickou energií ústím trysky (často chlazené kapalinou) směrem k řezanému materiálu, který se roztaví a vyfoukne ven. Teplota takto vytvořeného oblouku se pohybuje okolo 20 000 ° C.  Tato teplota může být překročena při použití více-plynového systému.

Podobně jako u plamenového CNC řezání, také plazmové řezání vyžaduje správné nastavení všech parametrů, zejména proudu (napětí), volbu vhodného typu plynu a nastavení tlaku, správnou volbu spotřebních dílů (trysek, elektrod aj.), nastavení výšky hořáku od materiálu, řezné rychlosti. To vše ovlivňuje konečný výsledek, kvalitu výpalku.

Ruční plazmové systémy mají navíc všestranné použití. Jejich přenositelnost umožňuje jejich použití na více různých pracovištích. Systémy mohou být použity v kombinaci s přenosnými motorizovanými/CNC systémy. Navíc, ruční plazmové systémy jsou upřednostňovány pro jejich schopnost drážkování a rychlého řezání materiálu na špatně dostupných místech (např. trup lodi).

Strojní plazmové systémy jsou vhodné pro použití jak v lehkém, tak těžkém strojírenství, při výrobě ocelových konstrukcí nebo v loděnicích. Ruční plazmové řezání a drážkování se používá ve stejných odvětvích, navíc se používají při řezání kovového šrotu, demontáži průmyslových staveb a lodí.

Tip: Věděli jste, že Thermacut® navrhnul a vyvinul vlastní řadu plazmových systémů EX-TRAFIRE®? Více informací naleznete na webových stránkách www.ex-trafire.com

Proces laserového řezání je nejmladší ze všech tří uvedených. Laserové řezání zaznamenalo výrazný vývoj v oblasti generování laserového paprsku a jeho přenosu na řezaný materiál.

Laserový paprsek nyní používaný v kovozpracujícím průmyslu se původně vyvinul na počátku 70. let z procesu, který využíval kyslíkový laserový paprsek primárně určený pro řezání titanu v leteckém průmyslu. Od té doby se pak CO2 laserové paprsky staly nejpopulárnější systémy na světě. Další rozvoj nastal u procesu řezání vláknovým (fiber) laserem, vláknový laser je nejdokonalejší forma a momentálně je považován za nejlepší.

Výkon laseru na řezání kovů se časem velmi zvýšil, z 300 W na řezání konstrukční oceli tloušťky 1.0 mm, 20 000 W pro tloušťku 50 mm až po 12 000 W, což je považováno za špičkovou normu pro řez 25 mm silné uhlíkové (konstrukční) oceli.

Ze všech tří výše popsaných technologií je laser nejpřesnější proces, dokáže řezat materiály od tloušťky počítané v mikronech a výše. Dokáže řezat všechny kovy včetně žárově a galvanicky pozinkované oceli, ačkoli tloušťka takto upravených kovů je limitovaná.

Pokud jsou všechny parametry nastaveny správně, profilované díly (výpalky) vyžadují zpravidla pouze jednu ze 2 dokončovacích operací, a to broušení nebo leštění. Všechny laserové systémy podávají nejlepší výkon v čistém pracovním prostředí. Svařování, broušení a jiné operace znečisťující vzduch mohou ovlivnit kvalitu řezu a životnost systému. Materiály určené k řezání musí být čisté a jejich povrch zbavený nečistot. Úprava povrchu pomocí speciálních nátěrů nebo nástřiků může pomoci předcházet ulpívání mikroskopického rozstřiku.

Laserový paprsek je generován pevno-látkovým, CO2 nebo vláknovým (Fiber) zdrojem. Vláknové systémy jsou nejdokonalejší, laserový paprsek je přenesen do hlavy přes vlákno. Výhodou zde je, délka dráhy laserového paprsku zůstává konstantní, což eliminuje nákladné prostoje pro resetování a přenastavení zařízení pro přenos paprsku. Používané plyny při laserovém řezání jsou kyslík a dusík. Při řezání konstrukční oceli kyslíkem jako asistujícím plynem, nastává exotermická reakce podobná metodě řezání plamenem, kdy plyn vyfukuje strusku z materiálu. Dusík se používá při řezání hliníku, nerezové oceli, slitiny niklu, titanu a mědi. Dusík lze použít také jako asistující plyn při řezání uhlíkové a nízko legované oceli pro dosažení lepšího výsledu a minimalizaci následného opracování výpalku.

Vstupní pořizovací investice do laserové technologie jsou značné, proto je pro rychlou návratnost této investice důležité nasadit laser do vysoce automatizovaného bezobslužného výrobního procesu na bázi „Lights out“, s nepřetržitým provozem a jen minimálním počtem operátorů pro případ poruchy. Náklady na energie mohou být poměrně vysoké, částečně je to kompenzováno nízkými náklady spotřební díly.

Tip: Thermacut® vyvinul vlastní řezací hlavy EX-TRABEAM®. Více informací naleznete na našich webových stránkách www.ex-trabeam.com

Oblast použití jednotlivých technologií

Srovnávací tabulky řezání plazmovým hořákem a plamenem

Podíváme-li se na výše uvedené tabulky, tak na první pohled hned vidíme, že náklady na jeden metr řezu jsou nejnižší při použití plazmové technologie. Je tu ale jedno velké ale, a to pořizovací cena CNC řezacího stroje.

Pořízení CNC řezacího systému s plazmovým zdrojem vychází přibližně na 2,5 mil. korun, zatímco CNC řezací systém s kyslík-acetylenovým hořákem lze pořídit za cenu již okolo 1,2 mil. korun. Navíc, aby bylo dosaženo co nejrychlejší návratnosti investice, lze tento CNC řezací stroj osadit dalšími hořáky (až čtyřmi), čímž se pak náklady na metr řezu rapidně snižují. Zejména při řezání silnějších materiálů je použití řezání plamenem nejefektivnější.

Doporučujeme shlédnutí videa srovnávacího testu oxy-fuel versus plazma

Cutting 25MS comparison:  https://youtu.be/jpLtpvrfyl0
Cutting 60MS comparison:  https://youtu.be/ZtAgzuuKf4s

Tento test byl proveden ve zkušební laboratoři firmy Thermacut® a byly porovnávány technologie oxy-fuel a plazma při řezu konstrukční oceli o tloušťce 25 mm a 60 mm.

Test č. 1: Tloušťka materiálu 25 mm

Vlevo:    EX-TRAFLAME® hořák pro řezání plamenem
Vpravo: Thermacut® hořák vhodný pro Hypertherm®, HPR®130/260XD

Popisek videa: Kvalita výpalku při použití oxy-fuel hořáku je víceméně srovnatelná s výpalkem řezaným plazmou. Nicméně ve prospěch použití plazmové technologie jednoznačně hovoří celková doba propalu. Při testu byly použity spotřební díly na 260 A.

Test č. 2: Tloušťka materiálu 60 mm

Vlevo:    EX-TRAFLAME® hořák na řezání plamenem
Vpravo: Thermacut® hořák vhodný pro Hypertherm®, HPR®130/260XD

Popisek videa: Kvalita výpalku při použití oxy-fuel hořáku je u této tloušťky materiálu vynikající. U plazmy je sice celková doba propalu kratší, ale kvalita výpalku horší, na snímku lze vidět výrazné okuje. Při testu byly použity spotřební díly na 400 A.

Děkujeme za čas, který jste věnovali našemu článku. V případě doplňujících dotazů souvisejících s výběrem systému pro dělení materiálu nás můžete kontaktovat na e-mailu: obchod@thermacut.cz.

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Rubriky
CUTTING CUTTING EX-TRACK® EX-TRACK® LASER NEWS OXY-FUEL OXY-FUEL PLASMA PLASMA

ELIMINUJTE ZNEČIŠTĚNÍ VZDUCHU PŘI ŘEZÁNÍ

Při tepelném řezání kovů technologiemi jako je plazma, laser nebo autogen mohou vznikat toxické výpary a plyny znečišťující vzduch, který dýcháme. Ve výrobních podnicích se často vyskytují dva typy nečistot. Jednak jsou to suché nečistoty vznikající při řezání, broušení a svařování, jako je polétavý prach, kouř a různé výpary. Druhý typ nečistot jsou tzv. lepkavých nečistoty, které pochází z olejové mlhy a dalších maziv potřebných při výrobě.

U vodivých materiálů, které se řezají zmíněnými obloukovými metodami je na místě uvážlivý přístup. Řada materiálů a vrchních nátěrů obsahují prvky, které jsou klasifikovány jako “těžké kovy” a další toxické složky, například zinek (galvanizovaná ocel), olovo, kadmium, chrom, beryllium aj. Takovéto materiály by neměly být řezány bez komplexní analýzy bezpečnostních rizik.

Není žádným překvapením, že dlouhodobá expozice všem těmto toxickým vzduch znečišťujícím látkám není zdraví prospěšné. Některé látky obsažené ve znečištěném vzduchu již byly prokázány jako kancerogenní. Kromě toho se mohou objevit i další zdravotní komplikace, jako například snížení kognitivních funkcí, nižší produktivita práce, oslabení imunitního systému atd. Operátoři a osoby pracující v bezprostřední blízkosti jsou těmto rizikům vystaveni, a proto by jejich práce měla probíhat v kontrolovaném prostředí.

Tváří v tvář těmto vědeckým faktům a právním regulacím platným v mnoha různých zemích, si nemůže většina firem dovolit podceňovat rizika plynoucí ze zhoršeného pracovního prostředí a jsou proto nuceni průběžně sledovat možnosti jeho zlepšování tak, aby předcházely možným zdravotním rizikům. Tento proces zahrnuje sledování pracovních procesů, bezpečnostních mechanismů a expozice zaměstnanců.

Dodržujte všechny bezpečnostní předpisy ve své zemi

Při řezání kovů je bezpečnost prioritou číslo jedna. Existuje mnoho bezpečnostních předpisů týkajících se prevence zdravotních rizik, které se mohou v jednotlivých zemích lišit. Pro mnoho výrobců, zejména malých a středních firem, může být obtížné sledovat všechny předpisy a jejich aktualizace, je tedy velmi běžné, a také se doporučuje spolupráce s externími odborníky a profesionály v této oblasti legislativy.

V Evropské Unii platí několik předpisů ohledně základních požadavků na bezpečné pracovní prostředí při práci s kovy. Tyto předpisy jsou povinné pro všechny členy EU, i když každá země v EU může přijmout dokonce přísnější pravidla. Zde uvádíme některé z nich:

  • ● Směrnice o pracovištích (89/654/EEC), která se zabývá minimálními požadavky na bezpečnost a ochranu zdraví na pracovištích, jako je osvětlení, větrání, teplota, hluk, vibrace, značení a nouzové východy.

  • ● Směrnice o chemických činitelích (98/24/ES), která se zaměřuje na ochranu zdraví zaměstnanců před riziky spojenými s expozicí chemickým činitelům, jako jsou kovy a jejich sloučeniny, při práci. Tato směrnice stanoví povinnosti zaměstnavatelů, jako je hodnocení rizik, prevence a omezení expozice, měření a monitorování, informování, školení a zdravotní dohled.

  • ● Směrnice o fyzikálních činitelích (2004/40/ES), která se zabývá minimálními požadavky na ochranu zdraví a bezpečnosti zaměstnanců před riziky spojenými s expozicí elektromagnetickým polím při práci, například při indukčním ohřevu nebo svařování kovů. Tato směrnice stanoví mezní hodnoty expozice, opatření pro prevenci a snížení rizik, informování, školení a konzultace zaměstnanců.

Vyhledejte všechny zdroje znečištění vzduchu na vašem pracovišti

Je zřejmé, že látky znečišťující vzduch vycházejí při řezání z hořáků a kovových plechů. Jakmile identifikujete všechna riziková místa na svém pracovišti, můžete prozkoumat možnosti a najít nejlepší řešení, které bude vyhovovat vašim potřebám.

Vyplatí se přizvat ke konzultaci o možných řešeních i operátory, kterých se to týká, protože nemá smysl investovat velké částky do zařízení, které nebude využíváno. Správný systém by měl vyhovovat vašim pracovním postupům a pracovníkům by se s nimi mělo pohodlně pracovat.

A jaké je pro vás to nejlepší řešení? Pátrejte po možnostech a konzultujte také se svými operátory

Menší dílny mají rozdílné potřeby oproti velkým výrobcům. Řešení mohou sahat od jednoduchého přirozeného větrání, jako je otevření garážových vrat na začátku směny, až po sofistikované systémy průmyslové filtrace vzduchu pro těžkou průmyslovou výrobu.

Je důležité zvolit správnou technologii, správnou velikost a také správný poměr cena/výkon. Potřebujete najít něco, co bude vyhovovat konkrétně vám, vašemu rozpočtu, provozním nákladům a potřebám zaměstnanců. Na trhu je mnoho výkonných produktů, které zajišťují bezpečné prostředí na pracovišti a nezruinují váš rozpočet.

Zkuste si zodpovědět několik základních otázek a vezměte v úvahu co nejvíce faktorů:

  • ● S jakými materiály pracujete?
  • ● Jaká je frekvence řezání a jaká je obvyklá délka těchto řezů?
  • ● Jde o kontinuální řezy nebo přerušované?
  • ● Chcete vzduch recirkulovat uvnitř budovy, nebo jej vypouštět ven?

Existuje několik různých způsobů, jak se vypořádat s kouřem a prachem vznikajícím při plazmovém řezání a robotickém svařování. Dobrým řešením může být také ODSÁVACÍ SYSTÉM kombinovaný s vhodným řezacím stolem. Takové systémy mívají filtrační vložky umístěné v horní sekci odsávacího systému. To umožňuje snadný přístup kvůli údržbě a čištění prachového sběrného boxu. Vyčištěný vzduch je posléze vyfukován zpět na pracoviště – bez tepelných ztrát.

Posledním trendem je odsávání zplodin přímo na hořáku. Jejich obliba roste také díky lepší ergonomii a výkonu. Dalším důležitým nástrojem nebo přístupem pro větší výrobce je automatizace, jako jsou coboti, a způsob jejich integrace do pracovního procesu.


Navštivte naše webové stránky www.ex-track.com a zjistěte více i o dalších souvisejících produktech.

Text:               Thermacut, k.s.
Photo:            Archive of Thermacut, k.s.

Zdroj informací:
Link referring to the web article from Canadian Fabrication & Welding
6 steps to limit air contaminants in the job shop (canadianmetalworking.com)

Rubriky
CUTTING CUTTING LASER LASER NEWS OXY-FUEL OXY-FUEL PLASMA

ZÁKAZNÍCI MAJÍ PRÁVO NA POCTIVÝ OBCHOD

Technici a prodejci výrobců hořáků, kabelů a spotřebních dílů pro řezací systémy se stále častěji setkávají s nejistými zákazníky. Tato nejistota je často způsobována pokusy výrobců originálních zařízení (Original Equipment Manufacturer = OEM) plazmových řezacích systémů znovu získat podíly na trhu, které ztratili v důsledku korektní konkurence působící na trhu prodeje hořáků, jejich spotřebních dílů a kabelů. Za tímto účelem často používají pochybnou argumentaci a metody.

Fair trade

5 NEJČASTĚJI UPLATŇOVANÝCH „MÝTŮ“

1.HROZÍCÍ NEBEZPEČÍ

Výrobci originálního zařízení (OEM) prohlašují, že použití neoriginálních hořáků, kabelů nebo spotřebních dílů, by mohlo vest k velkému nebezpečí vážného poškození hořáků nebo dokonce řezacích zdrojů zákazníků.

Pochopitelně je to pouze taktika zastrašování, kterou vyvíjejí nátlak na zákazníky. Téměř každý originální výrobce plazmových systémů vlastní společnost pro výrobu a prodej alternativního příslušenství /aftermarket/ a mnozí také prodávají díly na systémy dalších originálních konkurenčních výrobců, ale přitom obviňují ostatní z porušování autorských práv přesto, že dělají totéž. Moderní řezací zdroje není možné poškodit nebo dokonce zničit použitím hořáků, kabelů nebo spotřebních dílů vyrobených neoriginálními výrobci. Systémy jsou navrženy a realizovány takovým způsobem, aby zvládly maximální představitelný zásah, aniž by došlo k jejich poškození. Systémy jsou bezpečně chráněny proti dlouhodobému zkratu, takže takové případy jako vypálení spotřebních dílů, porucha chlazení, havárie hořáku nebo nesprávné ovládání, nezpůsobí žádné poškození řezacího zdroje, nebo jeho periferií, bez ohledu na to, zda se jedná o součástky OEM nebo zda jsou použity kompatibilní spotřební díly alternativních neoriginálních výrobců. Například skupina Thermacut®prodá každoročně po celém světě více než 5 700 náhradních hořákových systémů a více než 1 400 000 setů spotřebních dílů (elektrod a trysek) uživatelům řezacích systémů. V důsledku použití výrobků Thermacut® nedošlo nikdy k jedinému poškození hořáku nebo dokonce řezacího zdroje. Tato skutečnost hovoří sama za sebe!

2.POUZE ORIGINÁLNÍ HOŘÁKY, KABELY A SPOTŘEBNÍ DÍLY MOHOU NABÍDNOUT IDEÁLNÍ VÝKONNOST

OEM se často pokoušejí namluvit svým zákazníkům, že životnost nebo řezací výkonnost jejich vlastních výrobků je lepší než výrobků řady alternativních výrobců. Prohlašují, že úspory dosažené nákupem součástek od levnějších alternativních výrobců, budou kompenzovány nutností častější výměny spotřebních dílů a ztráty řezného výkonu.

To je v rozporu se zdravým rozumem! V tvrdé konkurenci uživatelů a poskytovatelů servisu se každý snaží nabídnout jen to nejlepší. Výpočet provozních nákladů souvisejících s nabízenými výrobky je součástí každodenní podnikatelské činnosti a je nezbytným předpokladem pro udržení trvalého ekonomického úspěchu. Pokud by byla argumentace OEM pravdivá, uživatelé, kteří nakupují výrobky od alternativních výrobců, by se rychle vrátili ke drahým originálním součástkám nebo by museli opustit trh z důvodu nekonkurenceschopnosti. Ale k tomu nedochází. Dokládá to celá řada dlouhodobě úspěšných a spokojených zákazníků firmy Thermacut®. Stejně jako nezávislé a objektivní testy zaměřené na životnost a řeznou výkonnost součástek Thermacut® ve srovnání s OEM díly.

3. POUZE OEM TECHNICI POSKYTUJÍ NEJLEPŠÍ SERVISNÍ SLUŽBY

OEM často prohlašují, že pouze jejich vlastní technici jsou schopni poskytovat uživatelům technicky kvalifikované konzultace.

Je tomu právě naopak. Servisní pracovníci společnosti Thermacut® jsou trvale v kontaktu s jejich vývojovými odděleními a je jim poskytováno pravidelné školení zaměřené na nově vyvíjené výrobky. Ne pouze na díly, které jsou vyráběny jedním OEM. Neustálý oboustranný dialog servisního a vývojového oddělení zaručuje informovanost servisních týmů ohledně nových výrobků a znalost práce s nimi. A naopak oboustranná komunikace zajišťuje, že vývojové oddělení dostává zpětnou vazbu, týkající se výrobků používaných v reálném provozu řezání a může tak pružně reagovat na požadavky a přání uživatelů řezacích zařízení. Schopnosti servisních pracovníků, co se týká konzultací s uživateli a odstraňování závad samozřejmě často převyšují znalosti pracovníků servisu OEM, protože nejsou zaměřeni pouze jednostranně na know-how jedné konkrétní značky, ale jsou skutečně informováni o všech moderních řezacích systémech a specifikách jejich uplatnění, protože pracují s širokou škálou výrobků. Díky tomu dostane zákazník vždy nejlepší řešeni, které je na trhu k dispozici. Nejen to, které je nejlepší z pozice jednoho OEM.

4. UKONČENÍ ZÁRUKY NA SYSTÉM​

Někteří OEM vyhrožují svým zákazníkům tím, že ztratí nárok na záruku a záruční servis, pokud budou používat jiné, než originální hořáky a spotřební díly. Říkají jim, že se v budoucnu budou muset stejně vrátit k předraženým originálním dílům.

Toto obecné odmítnutí záruky a záručního servisu v důsledku toho, že zákazník používá jiné než originální spotřební díly, je ve většině zemí v rozporu se zákonem (např. zákon v EU: článek 81 a 82 paragraf 1 EGV nebo ve Spojených státech podle Magnuson-Moss Trades Commission Improvement Act a směrnic pro „zneužívání patentů“). Poskytovatel záruky musí jasně prokázat, že škoda byla způsobena výhradně v důsledku použití neoriginálních spotřebních dílů. Přitom není znám ani jeden takový případ u více než 800 000 plazmových řezacích systémů instalovaných po celém světě. Buďte si jisti, že pokud by existoval takový případ, OEM by jej ve své argumentaci zcela jistě zmiňovali.

5. APELOVÁNÍ NA MORÁLKU

Když OEM dojdou argumenty, mohou se pokusit ronit krokodýlí slzy a snažit se získat přízeň uživatelů řezacích systémů. Budou apelovat na morálku uživatele a popisovat nesmírné úsilí vynaložené na výzkum a vývoj, které vložili do svých výrobků.

OEM si stěžují, že budoucí inovace, týkající se konkrétně technologie výroby zdrojů, nebudou v budoucnosti možné, pokud nebudou uživatelé nakupovat jejich předražené spotřební díly. Vždyť přeci rozpočet na vývoj jasně vychází z dosažených tržeb. „To je samozřejmě nesmysl“ – dobře známý „Rockefelerův princip“, týkající se olejových lamp a kazet do tiskáren, kdy je výrobek nabízen za cenu pod výrobními náklady s tím, že zisku bude dosaženo později prodejem předražených spotřebních

materiálů, může fungovat jenom tehdy, když má jejich dodavatel monopolní postavení na trhu Naštěstí to není případ uživatelů řezacích zařízení, hořáků a náhradních dílů. Stížnost vyslovovaná v této souvislosti a tvrzení, že dodavatelé neoriginálních spotřebních dílů nemají výlohy na vývoj a inovace, není v tomto případě korektní. Například Thermacut® vynakládá vice než 5 % ze svých tržeb na výzkum a vývoj v oblasti plazmového řezání. Zdokonalování, a především další vývoj současných technologií OEM, spolu s jasnými přínosy pro uživatele, týkající se životnosti a řezného výkonu, jsou toho dokladem a mají podstatný vliv na trvalý ekonomický úspěch společnosti Thermacut®. Nejlepšími příklady jsou technologie

spotřebních dílů Silver-EXTM, týkající se inovace elektrod a Tungsten-ExTM, týkající se inovace trysek. Je třeba také poznamenat, že Thermacut® investuje každý rok zhruba 6 % z celkových tržeb v oblasti plazmového řezání do nových výrobních metod a modernizace vysoce efektivních výrobních strojů, aby i nadále poskytoval zákazníkům co nejkvalitnější hořáky a spotřební díly za atraktivní ceny, které jsou nižší než ceny originálních dílů. Pokrytectví výše uvedeného apelu na morálku kupujících je ještě zřejmější, když uvážíme následující fakt. Hypertherm®, jako největší OEM plazmových řezacích systémů bez jakýchkoli zábran nabízí kopie spotřebních dílů k řezacím hořákům prostřednictvím své dceřiné společnosti „Centricut®“. Stejným způsobem prodává Hypertherm® kopie spotřebních dílů ostatních jim dobře známých konkurentů. Tímto způsobem Hypertherm® významně přispívá ke globálnímu prodeji kopií, a tak snižuje obrat OEM konkurentů.

VÝSLEDEK? JENOM MÝTY, ŽÁDNÉ SERIÓZNÍ ARGUMENTY.

Tato analýza argumentů nebo metod, kterými se OEM snaží nalákat své zákazníky na koupi svých spotřebních dílů ukazuje, jak se OEM záměrně pokoušejí svoje zákazníky znejistit. Využívají nedostatečných znalostí zákazníků v oblasti technických a elektronických vzájemných souvislostí a zákonitostí. Zastrašováním jsou pak zákazníci přivedeni zpět do náruče originálního výrobce, jenž je mnohem dražší, ale údajně mnohem bezpečnější. Používáním diskutabilní argumentace a stížností se z právního hlediska často pohybují na tenkém ledě. Také je charakteristické, že tyto metody uplatňují obvykle pouze ústně, při konzultačních schůzkách se zákazníky, aby se vyhnuli nebezpečí konfliktu s konkurencí.

Každý uživatel plazmové technologie by měl ve svém vlastním zájmu kriticky zhodnotit tento postup.

Hypertherm®, Centricut® jsou registrovanými známkami firmy Hypertherm, Inc. Thermacut® není v žádném příbuzenském vztahu s výše uvedenými firmami.

Text: Thermacut, k. s.
Foto: archiv Thermacut, k. s.

Looks like you are visiting from the United States — ✕

Loading...