Categorías
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

CÓMO MEJORAR LA CALIDAD DEL CORTE POR ARCO DE PLASMA

Leyendo el corte

¿Alguna vez te has preguntado por qué los cortes a veces difieren? Algunos cortes son más anchos en la parte superior y más estrechos en la inferior, y viceversa. O bien, quedan residuos adheridos debajo de la lámina después del proceso de corte. ¿Cuáles son las razones de esto? ¿Cómo se puede preparar un proceso para evitar todo esto, que en la mayoría de los casos requiere un trabajo adicional y, por lo tanto, tiempo y costos? Este artículo te dará una idea sobre este tema – Cómo mejorar la calidad del corte por arco de plasma.

Según la experiencia de Thermacut con los sistemas de corte por plasma y los consumibles utilizados en entornos industriales exigentes, la calidad del corte suele verse afectada por varios factores. El siguiente artículo se centra en la interpretación de los factores clave que afectan la calidad del corte del arco de plasma.

Las principales características de calidad de corte son el ángulo de bisel, las líneas de arrastre, los niveles de escoria y la precisión dimensional, los cuales se abordan individualmente para poder evaluar la influencia del cambio.

¿Cuál es el ángulo de corte ideal? Uno aceptable es aquel cuyo ángulo de bisel promedio en los cuatro lados es inferior a 4°. Lo más probable es que tenga dificultades con ángulos de corte negativos o positivos, o una combinación de ambos.

Negative and positive cut angle

Imagen: Ángulo de corte negativo y positivo

Ángulo de corte negativo: La dimensión superior es mayor que la dimensión inferior.

Las causas principales suelen ser distancia baja de la antorcha a la pieza de trabajo, antorcha desalineada, material doblado o deformado, velocidad de corte lenta, excesiva potencia y consumibles gastados o dañados.

Solución: aumente el voltaje del arco para aumentar la antorcha o la velocidad de corte para mantener un corte recto.

Ángulo de corte positivo: La dimensión superior es menor que la dimensión inferior

Las causas principales suelen ser una gran distancia entre la antorcha y la pieza de trabajo, antorcha desalineada, material doblado o deformado, velocidad de corte rápida, consumibles gastados o dañados.

Solución: disminuya el voltaje del arco para disminuir la antorcha o la velocidad de corte para mantener un corte recto.

Combinación de ángulo de corte positivo y negativo

Esto puede ser el resultado de que la velocidad de corte sea demasiado rápida o de un mal funcionamiento en el control de altura de la antorcha.

Si se observan detenidamente las líneas de retraso, se ve que son las ondulaciones presentes en el borde del corte que muestran la variación en la velocidad de corte. Las líneas de arrastre son las ondulaciones presentes en el borde del corte que muestran la variación en la velocidad de corte. Leer las líneas de arrastre en una superficie de corte es una manera excelente de determinar la velocidad de corte adecuada. Las líneas de arrastre normales están curvadas e inclinadas a unos 15° y el corte está libre de escoria.

Good quality stainless steel cut

Imagen: Corte de acero inoxidable de buena calidad

Good quality aluminum cut

Imagen: Corte de aluminio de buena calidad

La escoria es una consecuencia del proceso de corte. Es el material indeseable que queda adherido a la pieza. En la mayoría de los casos, la escoria se puede reducir o eliminar con una antorcha adecuada y una configuración de parámetros de corte adecuada.

La aparición de escoria es relevante para la velocidad de corte. La velocidad de corte correcta conduce a un corte sin escoria. La configuración adecuada de los datos de operación para un espesor de material determinado se indica en el rango medio de la tabla de corte.

Low and High speed dross

Imagen: Escoria de baja y alta velocidad

Escoria de baja velocidad

Escoria globular que se forma en grandes depósitos. Ésta tiene propiedades de baja adherencia por lo que es bastante fácil de quitar, en trozos grandes.

Escoria de alta velocidad

Material delgado con bordes afilados que se suelda al borde inferior de la pieza de trabajo. Es difícil de quitar, normalmente requiere esmerilado u otro revestimiento de segunda operación. Hay líneas de retraso claramente definidas en forma de “S” que se muestran en el borde cortado de la pieza.

Top dross

Imagen: Escoria superior (salpicadura)

Escoria superior (salpicadura)

A veces, la escoria o salpicadura superior aparece en el borde superior de ambas piezas de la placa. Normalmente se forma cuando se gastan los consumibles, la altura de la antorcha es incorrecta o cuando la velocidad de corte es demasiado rápida. Suele ser fácil de quitar.

Escoria intermitente (no continua)

Los consumibles gastados pueden contribuir a la formación de escoria intermitente a lo largo de los bordes superior o inferior de la pieza cortada.

Otros factores que contribuyen a la formación de escoria superficial son la temperatura del material de base, el material muy escamado o corroído y las aleaciones con alto contenido de carbono.

¿Qué nos indica el ancho de corte? El ancho de corte es el vacío creado por el proceso de corte (o el volumen de material eliminado).

El ancho de corte es importante para la precisión dimensional de la pieza. El corte más ancho generalmente se debe a una velocidad más lenta o más potencia. El ancho de corte es igual a 1,5 – 2,0 x diámetro del orificio de la boquilla.

Es esencial seguir los parámetros de las tablas de corte. El rendimiento de corte puede diferir entre las instalaciones y la composición del material, los sistemas tienen una función incorporada que permite anular los parámetros de la tabla de corte.

Cut chart parametres

Imagen: Cortar parámetros de la tabla

Recomendaciones finales

¿Problemas de corte? Antes de realizar cualquier alteración, verifique el estado de los consumibles, verifique que los números de pieza sean correctos y que las variables de corte coincidan con los ajustes recomendados por el fabricante.

Pueden ser necesarios pequeños ajustes debido a la calidad del material, la temperature del mismo y la aleación específica.

Realice pequeños ajustes al hacer correcciones. Ajuste el Voltaje del arco en 2 voltios, arriba o abajo según se requiera. Ajuste la velocidad de corte 5% más o menos según sea necesario hasta que las condiciones mejoren.

La velocidad de corte y el voltaje del arco recomendados brindarán un rendimiento de corte óptimo en la mayoría de los casos.

Las variables de la tabla de corte son interdependientes, cambiar un ajuste afecta a todos los demás y puede influir en la calidad general del corte.

Esperamos que el artículo le haya resultado útil. También recomendamos otro artículo relacionado con el tema, Enhancing your plasma cutting quality.

Si necesita más ayuda, no dude en ponerse en contacto con nosotros en el siguiente correo electrónico: info@thermacut.com.mx

Texto:      Thermacut, k. s.,
Fotos:   archivo de Thermacut, k. s.
Categorías
CUTTING EX-TRACK® EX-TRAFIRE® LASER OXY-FUEL PLASMA

REDUCING FUME EXPOSURE

How to reduce exposure to fumes during thermal cutting

You cannot make an omelet without cracking eggs – or release harmful gases and fumes. Depending on the base material and the gas used, plasma, laser, or oxyfuel cutting processes release extremely fine particles of zinc, lead, cadmium, chromium, beryllium, and other constituents into the environment. Some of these are highly harmful to health and can cause serious illnesses in humans. This makes it all the more important to avoid inhaling any released fumes when cutting sheet metal. There are various precautionary measures and solutions for this, which we would like to outline here

Parameters influencing fume gas development

The composition and intensity of the cutting fumes depend on various parameters:

  • Material composition of the material to be cut
  • Cutting method (plasma, laser, or oxyfuel cutting)
  • Sheet thickness or material thickness
  • Fuel gas used (plasma gas, nitrogen, compressed air)
  • Cutting gas pressure
  • Cutting speed and cutting length

Looking more closely at the parameters, the composition of the base material plays the most important role. Its components primarily determine the chemical composition of the particles released during cutting.

During thermal cutting, the particles of these dusts are somewhat larger than those produced during thermal joining (welding), but they are still fine enough to enter the human lungs. This makes them hazardous to health and, depending on their components, can even cause cancer. During laser cutting, the released particles are even smaller or finer than during plasma or oxyfuel cutting due to the high energy density of this process and can penetrate cell walls.

Introduction in methods of prevention and extraction of welding fume

Source: European Welding Association (EWA), Technical Committee „Health and safety equipment“ (TC HSE), information paper, draft as per 03/2024 „Introduction in methods of prevention and extraction of welding fume“

In addition to the fine dust, so-called nitrous gases such as nitrogen oxide are produced. These are respiratory poisons with irritating and corrosive effects and can cause lung damage (pulmonary edema) even 24 hours after inhalation.

Each of the cutting processes is complex and poses its own unique hazards, which we won’t discuss in detail in this article. Instead, we want to focus on solutions for reducing exposure to cutting fumes. Well, how to reduce exposure to fumes during thermal cutting?

If you only cut components occasionally, you’ll work under different conditions than if you work shifts processing tons of sheet metal. Even though you often read that natural ventilation, such as regularly opening the shop door, is sufficient for occasional thermal cutting, you must ensure you have adequate PPE (personal protective equipment). This includes, at a minimum, a ventilated helmet.

If thermal cutting is your regular daily activity, you definitely need a well-designed industrial air cleaning system that fits your needs. There are many customized solutions available. In that article, we would like to introduce to you some of them.

Reducing cutting fumes through the process

Similar to welding, you can adjust the parameters for cutting to reduce emissions from the cutting process. For example, using a 2.4 mm cutting nozzle and 150 amps allows you to work quickly. However, this creates more emissions than cutting with a 1 mm cutting nozzle and 80 amps. The joint is narrower, and the emissions are lower.

Affection of process gases

Process gases also affect the formation of fumes and dust during cutting. Laser cutting produces the least amount of process gas. This cutting process is primarily used for thin sheets less than 10 mm thickness. However, there are now also cutting lasers that can cut sheets with up to 60 mm thickness. Due to the radiation, laser cutting must always be carried out safely and isolated from the surrounding environment by a closed housing. It must be 100 percent impossible for reflections to unintentionally deflect the laser beams. A laser cutting head attached to a robot is only permitted in an enclosed space that cannot be entered during the activity.

Plasma cutting often requires two process gases: the plasma gas, which transfers electrical energy to the workpiece and melts the material. The second is the so-called shield gas, which acts as a process gas to blow out the melted material. If compressed air is used as the shield gas, harmful gases are also produced: nitrogen monoxide and nitrogen dioxide. These are also called NOx, i.e., gaseous compounds of nitrogen and oxygen. By using pure nitrogen as shield gas, you can prevent the formation of harmful NOx because the plasma gas does not contain oxygen as a reactant.

You can also use argon or argon-hydrogen, for example, to reduce emissions. It’s important that the nitrogen doesn’t have oxygen available as a reactant.

Oxyfuel cutting – also known as autogenous cutting – is primarily used for cutting structural steel, especially unalloyed and low-alloy steels. Acetylene, propane as well as propane-butane are used as the fuel gas. Acetylene has a narcotic effect on humans if inhaled.

Emissions can never be completely eliminated, so fume extraction during cutting is the best way to protect employee health. When cutting sheet metal in the workshop, cutting tables with the possibility to extract fumes and water tables offer the best protection. Both options are also highly efficient.

Cutting tables with integrated extraction

The closer the extraction system is to the process, the more emissions can be directly captured. In thermal joining (welding), this is referred to as extraction at the source, where a special extraction torch directly captures the resulting, upward-rising fumes. During thermal cutting, the emissions are almost exclusively blown downwards, i.e., beneath the workpiece. Gases only escape upward during ignition or when piercing the cut. For this reason, extracting the cutting fumes via the cutting table is recommended.

Cutting table principle with integrated extraction

Downdraft Cutting Table

Picture: Downdraft cutting table, front and side view

Cutting tables with integrated extraction systems (downdraft table) are usually quite large. To ensure the most efficient extraction, the cutting tables are further divided into segments (image right, side view). Using a button, for example, the cutting torch activates the opening of the extraction area directly below. This allows for more efficient extraction at specific points, as extraction is only active in the segment over which the cutting torch is currently positioned.

The slag produced during thermal cutting drops into the slag container. Sparks drawn in cool on the side metal sheets and fall down as well. The gaseous emissions are channeled into the extraction duct (see front view, left image) and conveyed through a pipeline to the filter system.

Recommendation for downdraft cutting table
HERR® extraction table PorVent – energy efficient, easy installation and maintenance
Details: https://ex-track.com/herr-downdraft-table-1600×3200/

HERR® downdraft table 1600 x 3200

Picture: HERR® downdraft table 1600 x 3200

Principle cutting table as water table

Cutting Water Table

Picture: Cutting water table

With a water cutting table, the jet that shoots downward during cutting is trapped in a water bed. Slag and coarse particles naturally drop into the water basin. A water cutting table is filled with water to approximately 20 mm below the bottom edge of the workpiece. Naturally, a small amount of flue gas can also escape through the small gap between the cutting grid and the water surface.

The efficiency of an extraction table with dry extraction is higher than that of a water cutting table. If small sheets of metal need to be cut, the efficiency of the extraction table can be increased even further by covering the cutting grid with additional sheets. A water cutting table does not require an additional filtration system, but the water must be continuously “treated” with chemical additives, and the contaminated water must be repeatedly disposed of. Depending on the size of the table, an additional 800 to 1,000 liters of water are added as a weight component, which must be considered when selecting a location. Depending on the on-site conditions, a water extraction table is a simple solution.

Recommendations for water cutting tables
HERR® water extraction table 1,600 x 3,200 mm of the CT-PORW series – solution for portable cutting systems, ideally suited for EX-TRACK® CNC cutting system
Details: https://ex-track.com/herr-water-table-1600-3200/

EX-TRACK® water table 1,000 x 2,000 mm – small and highly efficient, especially for EX-TRACK® CNC cutting system
Details: https://ex-track.com/ex-track-water-table/

EX-TRACK® water table 1000 x 2000

Picture: EX-TRACK® water table 1000 x 2000

Small working tables

Working Tables models showing How to reduce fume exposure

Picture: Working tables

The operating principle of a manual cutting table is similar to that of a large cutting table with extraction. However, due to the small cutting surface, the table is no longer divided into individual sections. The material is placed on the cutting grid and cut. Any sparks and slag that are created fall directly onto the cutting grid and are collected, preventing them from being sucked into the extraction system. The light gaseous particles are captured by the slots in the extraction pipe and from there transported via the pipe system to the filter system.

Recommendation for small manual working tables:
HERR® working table – for cutting and welding
Details: https://ex-track.com/herr-hand-plasma-cutting-and-welding-table/

The filter system

The particles and fumes emitted from the cutting table are directed to the extraction filter system (see illustration on the left) and captured in the filters. The air inlet can also be opened downwards if required. Baffle plates are installed directly behind the inlet. These prevent sparks or larger particles from damaging the filters. Such larger particles directly drop into the collection box and are captured there.

Efficient Filtration System helps to reduce exposure to fumes during thermal cutting

Picture: Filtration system – The right image shows a cross-section through the filter and its flow path.

Depending on local regulations, the purified air is either discharged directly into the environment or vented outside via the existing exhaust system. The most commonly used filter systems for cutting are low-vacuum systems. These offer a high volume flow at low static pressure.

Is a filter efficiency of 99.99 % sufficient for particle sizes ≥ 0.5 µm?

The direct answer to this question is: no. Reason: 98.90 % of all particles are < 0.4 µm in size. This means that a maximum of 1.1 % of the total particle volume is captured in the “coarse” filter. For a particle size of ≥ 0.5 µm, only < 10 % of all particles can be captured with a filter efficiency of 99.99 %.

Our tip: Filter cartridges certified according to DIN 1822 / ISO 29463

Make sure your filter system also captures particles smaller than 0.4 µm. Filter cartridges certified according to DIN 1822 / ISO 29463 meet the requirements for this particle size. These filters are often also referred to as filter for suspended particles. Filters of this type must then meet at least filter class E10. HERR® filter systems comply with filter class E11.

Recommendation for efficient filter systems:
880 series from HERR® with 2 filters à 20 m2 filter surface – very compact, lightweight and highly efficient extraction system, suitable for PorVent cutting table
Details: https://ex-track.com/central-extraction-system/

Final recommendations

  • The fumes produced during cutting are harmful to health and must be prevented from entering the human respiratory tract. Cutting tables with integrated extraction offer the most efficient solution.
  • Whether a cutting table with dry extraction and a connected filter system or a water table is chosen depends on local conditions and individual preferences.
  • The most important thing is that the emissions do not pose a toxic load to people or the environment.

We hope the article was useful for you. We also recommend another article related to the theme, How To Eliminate Air Pollution During The Cutting Process. If you needed any further help, please do not hesitate to contact us at the following email: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

GUIA DEL OPERADOR: MANTENIMIENTO EFECTIVO PARA LOS SISTEMAS DE CORTES PLASMA

Las máquinas de corte por plasma se utilizan cada vez más en una amplia variedad de aplicaciones. Cualquier inversión en nuevo equipo de corte es una decisión importante, donde fallas graves o pequeñas disminuciones en el rendimiento pueden afectar la productividad general.

By following a proper maintenance schedule, you can extend the life of your plasma cutting system, reduce the risk of accidents and injuries, improve the quality of your cuts, and save money on repairs and replacements.

El presupuesto, la evaluación de las ofertas del mercado y la consideración del rendimiento de la inversión son factores importantes para tomar una decisión bien informada a la hora de comprar cualquier producto y, en particular, a la hora de elegir la máquina de corte por plasma adecuada.

Un mantenimiento adecuado y la comprobación periódica de los componentes vitales garantizan que el equipo se mantenga en excelentes condiciones. El servicio regular, el mantenimiento y el cumplimiento de las recomendaciones del fabricante contribuyen a lograr niveles óptimos de rendimiento y a promover resultados de alta calidad.

En esta breve guía destacaremos algunas ideas e intervalos de mantenimiento que pueden ayudar a garantizar que los componentes de su cortadora por plasma sigan funcionando sin problemas.

¿Por qué el mantenimiento es importante?

Antes de cada uso:

1. Inspecione el cuerpo de la antorcha y mango. Si el cuerpo esta agrietado, acumulará más residuos que afectarán a la seguridad. Cualquier componente dañado debe ser reparado o sustituido para evitar fugas de gas y garantizar un funcionamiento seguro de la cortadora de plasma.

2.Revise el cable eléctrico, compruebe que los cables no estén cortados, deshilachados u expuestos. En caso de que esten dañados repare o sustituya los cables. Cualquier torsión o punto de alta tensión en el cable debe inspeccionarse más a fondo para detectar posibles daños que puedan afectar el rendimiento del sistema de corte por plasma.

3. Asegúrese de la correcta instalación de los consumibles. Compruebe que el orificio sea redondo y que no haya residuos alojados entre el escudo y la tobera. Aplique una fina capa de dieléctrico a la junta tórica de la antorcha si está seca. Si falta la junta tórica o está dañada, sustitúyala por una nueva junta tórica lubricada.

4. Conecte el sistema a la fuente de alimentación de entrada, libere la presión en el regulador de gas, conecte la línea de aire, ponga el sistema en modo “ON”. Después de la comprobación automática de diagnóstico, inspeccione y, si es necesario, ajuste la presión de aire al valor deseado. Una vez realizadas todas las comprobaciones y ajustes necesarios, proceda con el uso.

Lista de verificación diaria

1. Inspecione el cuerpo de la antorcha en busca de grietas o cables expuestos. Compruebe que el gatillo de seguridad de la antorcha manual no esté sucio y que funcione correctamente.

2. Retire la alimentación e Inspeccione el interruptor de seguridad del sensor de la tapa detrás de los consumibles. Asegúrese de que esté libre de residuos.

3. Verifique todos los cables para detectar tensión y los cables de alimentación en busca de desgaste o cables expuestos. Corrija los problemas y reemplace los cables o conductores si es necesario.

4. Compruebe las mangueras de conexión y las conexiones. Asegúrese de que los racores están bien sujetos y no presentan daños. Sustitúyalos si es necesario.

5. Revise la pinza del cable de trabajo y asegúrese de que esté bien ajustada para evitar arcos eléctricos y contaminación.

6. Revise los consumibles de la antorcha en busca de desgaste.

7. Si su máquina tiene algún sensor, asegúrese de que funciona correctamente.

Mantenimiento semanal

1. Revise el correcto funcionamiento del interruptor de seguridad para evitar disparos accidentales durante el uso de antorchas de corte ya sea manuales o mecanizados.

2. Limpie la máquina con desengrasante y un trapo para eliminar cualquier exceso de metal, suciedad y grasa.

Mantimiento mensual

1. Mantenga el filtro de aire primario y cualquier filtro de aire accesible.

2. Inspeccione el filtro en busca de suciedad y la junta tórica en busca de desgaste, grietas y pellizcos.

3. Verifique que el aire que va del compresor al cortador de plasma esté limpio, seco y libre de aceite o contaminantes. Purgue cualquier exceso de humedad acumulada.

Cada 3 meses

1. Compruebe que no haya cables expuestos ni grietas en el cuerpo de la antorcha de corte.

2. Compruebe si hay fugas en la manguera de gas, los elementos filtrantes y las conexiones.

3. Consulte con su fabricante para determinar si se recomienda algún nuevo mantenimiento, la limpieza con aire comprimido puede ayudar a mantener su máquina funcionando al máximo rendimiento.

Mantenimiento anual

1. Si retira la cubierta, haga que un técnico especializado realice una inspección de seguridad profesional.

2. Examine los registros de mantenimiento y evalúe las futuras necesidades de mantenimiento.

Si durante la inspeción encuentra algun daño, siempre identifique y evalúe siempre los daños en el cable/enchufe de alimentación de entrada, la antorcha, el cable de la antorcha, la manguera de la línea de aire, los conectores o los componentes del filtro. De ser necesario repare o sustituya en consecuencia los componentes dañados. No utilice el sistema a menos que cumpla plenamente las normas de seguridad. Siempre tome las necesarias para evitar la exposision al polvo o contaminantes. Priorice su seguridad, la seguridad de sus colegas y el medio ambiente. Use el equipo de protección personal (EPP por sus siglas en ingles o Equipo de protección personal en español ) adecuado según lo requiera su organización y las leyes locales.

Text:               Thermacut®
Photo:            Archive of Thermacut, k.s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

7 SEGMENTOS INDUSTRIALES DONDE EL EX-TRAFIRE® HD PUEDE SER USADO

Thermacut® ha presentado recientemente una innovadora serie para trabajos pesados (HD) de los sistemas de corte por plasma EX-TRAFIRE®. Las máquinas y antorchas de corte por plasma de alta resistencia pueden ser una herramienta vital para la industria de la fabricación de metales. ¿Pero dónde aportan más valor? Para abordar este tema, revisaremos las características del EX-TRAFIRE®HD y segmentos industriales mejor atendidos con estos sistemas de vanguardia.

  • ruční hořák
  • řezání plazmou
  • ex-trafire 45hd
  • řezání plazmou

Primero, revisemos las impresionantes características del EX-TRAFIRE® HD. El EX-TRAFIRE® HD cuenta con un ciclo de trabajo del 100%, lo que significa que en entornos de alta producción, la EX-TRAFIRE® HD está perfectamente equipada y siempre lista para hacer frente a la exigente carga de trabajo que se le plantee, lo que significa que se puede confiar en ella en cualquier momento y sean cuales sean los requisitos del programa de producción. La productividad de corte ya no esta limitada por la máquina pero si esta estrictamente determinada por el operador, ya que no encontrarán ningún límite en la capacidad de los sistemas en comparación con las cortadoras de plasma con ciclos de trabajo más bajos que requieren tiempo de inactividad entre cortes.

El segmento de la industria pesado

Los fabricantes de máquinaria pesada dependen en gran medida de metales robustos como chapas de Hardox 450 y 500 usadas en la producción de volquetes, tractores, excavadoras y equipos de minería. La optimización, los parámetros de corte específicos y la seguridad son importantes cuando los metales se forman con precisión para satisfacer las exigentes demandas de excavar, arar y excavar con mayor eficacia.

Using plasma cutting in heavy industry segment

Fabricación general

En la fabricación en general, los productos de consumo como remolques, tuberías, barandillas de barcos, estanterías de alambre y herramientas manuales son ejemplos en los que destaca el corte por plasma. La combinación del corte por plasma con la tecnología de automatización CNC puede aumentar los volúmenes de producción y garantiza trayectorias de corte más precisas. El resultado son piezas más precisas y de mayor calidad. Como siempre, la seguridad, la selección de consumibles y procesos, y las combinaciones de gases son factores importantes para tener en cuenta cuando se opta por un equipo de corte por plasma como tecnología de elección.

Plasma systems can do a lot for your industrial production.

Segmento estructural

La inspección minuciosa y la calidad son vitales para los operadores que trabajan en el segmento estructural con acero al carbono. Marcar placas antes de cortarlas, o de ranurarlas cuando las barras de refuerzo y las planchas con clasificación ASTM A36 son los materiales principales de elección, las cortadoras por plasma ofrecen precisión en la preparación de juntas y flexibilidad cuando se combinan con sistemas robotizados o mecanizado CNC. Sobre todo, los sistemas de corte plasma proveen múltiples ventajas para el segmento estructural, incluyendo mayor precisión, mayor eficacia, reducción de residuos, ampliación de las posibilidades de diseño, mejora de la seguridad e integración con sistemas de automatización.

Manual cutting of large bridge sections or building components.

Astilleros y plataformas

Fabricación y reparación de embarcaciones marítimas, buques y vehículos sumergidos continúa creciendo con la meta de superar la demanda mundial. Los fabricantes de embarcaciones de recreo, científicas, de carga y militares incluyen el corte por plasma como componente clave debido a los menores costes en comparación con las técnicas manuales, mejorando la seguridad, y una calidad de corte que elimina la necesidad de rectificado o acabado secundarios.

The construction of ships or foundation structures for offshore wind turbines and drilling rigs requires precise cuts.

Automotriz y transporte

Los gurús de los coches a medida, fabricantes de automóviles OEM, trolebuses y productores de locomotoras confían en el corte por plasma para crear productos de transporte eficaces. Entre las piezas y procesos en los que destaca el corte por plasma se incluyen los paneles de carrocería, la fabricación de chapas metálicas y el desarrollo de bastidores de acero más gruesos. El corte por plasma reduce el material de desecho y ofrece grandes ventajas en la introducción de biseles y bordes redondeados en piezas vitales. Las variaciones en los ajustes del cortador de plasma o la selección del modo garantizan que los sistemas de plasma sean ideales para todo, desde el corte pesado hasta el ranurado ligero en producción, y también son perfectos para trabajos de semiacabado y reparación.

EX-TRAFIRE®HD plasma systems are also ideal for the manufacture and repair of vehicles and their components.

Acero al carbono y centros de servicio de acero

En los centros siderúrgicos se necesitan simultáneamente mayores velocidades de corte y una buena calidad de los cantos. El uso de sistemas de varias antorchas a menudo mejora los esfuerzos de producción y la capacidad de seguir procesando chapas y placas de acero. Vital para fábricas y centros de servicio, el procesado de bobinas y el corte de perfiles intrincados en piezas puede ser especialmente útil para crear diseños complejos o producir piezas personalizadas. ¿Material de desecho? El reciclaje de chapa y acero se realiza normalmente cortando las piezas grandes en tamaños más pequeños y manejables. Con un cortador de plasma para facilitar los esfuerzos, la eliminación de material de desecho se hace casi sin esfuerzo.

The powerful EX-TRAFIRE®HD plasma systems are ideal for strong, rapid cuts and a wide range of applications in steel mills and steel service centers.

El segmento de energía

La energía nuclear, eólica, solar e hidroeléctrica requieren diversas infraestructuras para suministrar servicio eléctrico a clientes de todo el país. La fabricación de piezas para productos como transformadores, separadores de postes eléctricos y álabes de turbinas puede cortarse eficazmente por plasma. Los proyectos de reparación urgentes, en los que la rapidez es vital para restablecer los servicios al cliente, combinados con la accesibilidad portátil, ofrecen claras ventajas en diversos entornos. Los sistemas de corte por plasma EX-TRAFIRE® HD son adecuados para los más diversos usos en la industria energética, desde la construcción de tuberías hasta centrales eólicas, pasando por turbinas y líneas eléctricas aéreas.

The EX-TRAFIRE®HD plasma cutting systems are suitable for a wide variety of uses in the energy industry, from pipeline construction to wind power plants and right through to turbines and overhead power lines.

En conclusión, el corte plasma y el sistema EX-TRAFIRE® HD ha revolucionado las operaciones de la industria, mejorando el rendimiento, calidad y precisión. Desde la producción industrial pesada hasta una amplia variedad de aplicaciones más ligeras, el vanguardista sistema de plasma para trabajos pesados de Thermacut ha sido ampliamente aclamado como una herramienta vital.  Le invitamos a apoyar el producto, nuestro equipo en Thermacut, y los futuros desarrollos dentro de las industrias visitándonos en línea o poniéndose en contacto con un representante para ayudarle a determinar si el corte por plasma es el adecuado para su aplicación.

El rango del EX-TRAFIRE® HD ofrece una potencia impresionante para abordar una gran variedad de aplicaciones, incluido el corte de chapa metálica de hasta 2 pulgadas de grosor. Una característica notable es la cómoda función de marcado de chapa, que mejora la eficacia. Con un ciclo de trabajo del 100%, estas cortadoras destacan en tareas de corte manual, así como en el ranurado para eliminar revestimientos resistentes al desgaste o preparar soldaduras. Son muy eficaces para el corte mecanizado de productos semiacabados y ofrecen un rendimiento excepcional en operaciones de corte continuo. Además, los sistemas EX-TRAFIRE® HD vienen con interfaces flexibles que facilitan la integración de aplicaciones robóticas 3D automatizadas. Cuando se trata de fiabilidad y productividad, estos sistemas de corte por plasma superan las expectativas.

No solo confié en nuestra palabra, experiméntelo de primera mano.

¿Está interesado en los sistemas de corte?  Visite nuestro sitio web de EX-TRAFIRE®, donde puede encontrar el rango completo de las fuentes de alimentación de plasma de Thermacut®.

¿No sabe cual escoger? ¡Estamos para usted! Contáctenos al sales@thermacut.com.

Text:               Thermacut, k.s.
Photo:            Archive of Thermacut, k.s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

FACTORES QUE AFECTAN LA CALIDAD DE CORTE

Para obtener los mejores resultados de calidad de corte con plasma, es necesario conocer los principales factores que afectan la calidad de corte. En este artículo los vamos a describir.

7 factores principales: 

  1. Consumibles, correcta clasificación/estado
  2. Amperaje (corriente de corte) 
  3. Gases utilizados para corte por plasma
  4. Voltaje del arco
  5. Altura de la antorcha
  6. Velocidad de corte
  7. Ancho de la ranura

1. Consumibles

No se puede esperar una buena calidad de corte si se utilizan consumibles de una clasificación incorrecta, las tablas de corte brindan buenos consejos sobre cuál es el mejor amperaje para un espesor dado. La condición de los consumibles es crítica, asegúrese de que todas las piezas sean adecuadas para su propósito.

2. Amperaje (corriente)   

El amperaje es la fuerza de una corriente eléctrica expresada en amperios. La corriente es el movimiento de electrones a través de un circuito eléctrico.

Un nivel de corriente más alto generalmente da como resultado menos escoria para un espesor de material dado.

Ic = 260 Amp
Acero templado con grosor de 25 mm
velocidad de corte 1685 mm / min

Ic = 260 Amp
Thickness 1 inch, mild steel, cutting speed 66 inches/min

Un nivel de corriente más bajo generalmente da como resultado una mejor calidad de los bordes y una mejor cuadratura para un espesor dado, pero una mayor formación de escoria.

Ic = 130 Amp
Acero templado con grosor de 25 mm
velocidad de corte 550 mm / min

Ic = 130 Amp
Thickness 1 inch, mild steel, cutting speed 21 inches/min

Bonus tip: Los consumibles de corriente más baja suelen tener una vida útil más larga que los de corriente más alta, especialmente cuando se corta con oxígeno.

Para garantizar un rendimiento óptimo del amperaje, también es esencial mantener un sistema de suministro de aire limpio y seco, con revisiones periódicas de la calidad del aire, la calidad del gas y el caudal en CFM (pies cúbicos por minuto).

3. Gases utilizados para corte por plasma

Gas de plasma – este es gas/gases ionizados utilizados durante el proceso de corte de materiales conductores, el gas de plasma sale del orificio de la boquilla en forma de una corriente de corte por arco de plasma.Gases de plasma utilizados habitualmente: Aire comprimido, Oxígeno, Nitrógeno, Argón-Hidrógeno.

El gas protector o secundario rodea el arco y, en algunas antorchas, ayuda a la constricción del arco. Ayuda aún más en el enfriamiento de la boquilla, crea una atmósfera alrededor del borde de corte sin oxígeno, produce un borde de corte más limpio. El gas protector depende de la elección del gas de plasma.

La selección de gases depende del tipo de material que se está cortando (acero templado, acero inoxidable, aluminio, etc.). También se debe considerar la calidad de corte esperada. La combinación de gases está predeterminada por el fabricante en el manual de instrucciones.

Pureza – Es esencial que los siguientes gases se entreguen al sistema de plasma en los niveles de pureza enumerados. No hacerlo podría resultar en una calidad de corte deficiente, una vida útil deficiente de los consumibles y una degradación general del rendimiento de corte del sistema.

Oxígeno (O2) y Nitrógeno (N2) con procesos de oxígeno:
O2 = 99.5% , N2 = 99.99%.

Argón-Hydrógeno (H35) y Nitrógeno-Hydrógeno (N5) con procesos inertes:
H35 = 99.995% puro (65% Argón, 35% Hydrógeno),
N5 = 99.98% puro (F5 = 95% Nitrógeno, 5% Hidrógeno)

Aire: limpio, seco y sin aceite

Metano: 93% puro.

4. Voltaje del arco

El control de altura del voltaje del arco monitorea el voltaje del circuito y ajusta la altura de la antorcha en consecuencia. La altura de la antorcha afecta el ángulo de bisel y la calidad general del corte. El control de altura del voltaje del arco mantiene la distancia de separación en una placa desigual.

El voltaje del arco depende de la velocidad de corte y los dos están relacionados. A medida que aumenta la velocidad de corte, el voltaje del arco disminuye y viceversa. Los programas de corte mecanizados tienen valores porcentuales de la velocidad de la línea recta, esto permite que la velocidad de corte se reduzca automáticamente al cortar círculos, formas irregulares y cambios de dirección en las esquinas, también la “rampa hacia arriba” y hacia abajo al inicio y al final de un corte , esto puede causar la formación de escoria en áreas de corte de menor velocidad pero con un mejor ángulo de bisel.

Relación entre el voltaje del arco y la velocidad de corte

Relation between the arc voltage and cutting speed

El THC (control de altura de la antorcha) reacciona así: la antorcha bajará a medida que disminuye la velocidad o aumentará a medida que aumenta la velocidad. El THC debe estar apagado o “AVC Desactivado” cuando la velocidad disminuye.

5. Altura de la antorcha – perforación y corte

Con la antorcha de arco de plasma en la posición de reposo, la primera etapa del proceso de corte es donde la antorcha se mueve a la altura de trabajo para perforar, la altura de perforación está preprogramada para adaptarse al grosor del material, en la mayoría de los casos la altura de perforación está entre 1,5 – 2 veces la altura de corte.

La altura de corte es la distancia de la antorcha al trabajo que se mantiene durante un ciclo de corte.

Piercing Height and Cutting Height

¿Cómo funciona? El THC es “ciego” antes del proceso de corte. La tapa o el sensor de la antorcha debe tocar la superficie superior del material de corte para detectar la altura cero (posición inicial). El THC retrae la antorcha desde la altura cero hasta la altura de perforación (ajustada según las tablas de corte). Después de perforar el material de corte, el THC mueve la antorcha hacia abajo hasta la altura de corte. AVC está encendido (AVC habilitado).

6. Cutting Speed: The Sweet Spot

Una velocidad de corte correcta significa un corte sin escoria. Para obtener la mejor calidad de corte, siempre debe seguir las tablas de corte. Los datos precisos de funcionamiento (como el amperaje, el voltaje del arco, la distancia entre la antorcha y la pieza de trabajo y la velocidad de corte) para un espesor de material dado deben estar en el rango medio de la tabla de corte.

Ejemplo de formación de arco de plasma
De izquierda a derecha: velocidad de corte baja, velocidad de corte correcta, velocidad de corte rápida.

Example of plasma arc formation

7. Ancho de corte

El ancho de corte es importante para la precisión dimensional de la pieza. Un corte más ancho generalmente es causado por una velocidad más lenta o más potencia. Ancho de corte = 1,5 – 2,0 x diámetro del orificio de la boquilla.

El corte (espacio) es el vacío creado por el proceso de corte (o el volumen de material eliminado).

Si tiene en cuenta estos factores críticos, estará en el buen camino para lograr una calidad de corte por plasma óptima y optimizar su flujo de trabajo. Recuerde que la atención al detalle es fundamental para realizar cortes precisos y de alta calidad.

Esperamos que el artículo le haya resultado útil. También recomendamos otro artículo relacionado con el tema, “Leyendo el corte”.

Si necesita más ayuda, contáctenos en el siguiente correo electrónico: info@thermacut.com.mx

Texto:              Thermacut®
Fotos:            Archivo de Thermacut, k.s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

ENTREVISTA CON UN CLIENTE

Las cortadoras de plasma EX-TRAFIRE® han sido una parte importante de la cartera de Thermacut® durante varios años y se ofrecen a nuestros clientes en todo el mundo. Hace unos años, una de ellas fue adquirida por la empresa Czech Assembly Works de Uhersky Brod. Consiguieron la cortadora de plasma EX-TRAFIRE® 75SD.

Customer using EX-TRAFIRE® 75SD

La empresa opera en todo el mundo en el campo de la construcción de acero para sitios de producción de grandes materiales de madera para la industria del mueble, productos para pisos o producción de cocinas. Por lo tanto, el requisito básico del equipo es la capacidad de cortar térmicamente acero y placas delgadas de hasta 20 mm de espesor (acero templado, Hardox®, aluminio, acero inoxidable, tubos, láminas) y cortar diferentes formas en diferentes ángulos para la creación de dichas estructuras.

Le hemos pedido al Sr. Martin Kočica, el fundador y supervisor de la empresa, una breve entrevista. Presentó brevemente su negocio, nos contó qué tareas exigentes debe cumplir el equipo y por qué decidió comprar una cortadora de plasma de Thermacut®.

Sr. Kočica, díganos por favor, ¿de qué es su negocio?

Producción de cerrajería, instalación de aire acondicionado y equipos de filtración para lograr la menor cantidad posible de residuos de producción en el aire.

¿Qué implica su trabajo en la práctica?

Nuestras actividades incluyen equipos de construcción, instalación de tuberías, construcción de acero, etc..

¿Por qué decidiste invertir en una cortadora de plasma?

Decidimos invertir principalmente por razones prácticas. Muchas veces necesitamos cortar materiales y realizar formas irregulares, donde la amoladora angular no es una herramienta adecuada a utilizar por su difícil manipulación.

¿Cuáles son las principales ventajas que ve en la compra de una fuente de alimentación de plasma?

La ventaja más importante que podemos ver es una disminución considerable en el consumo de almohadillas/discos de amoladora para Hardox® y otras láminas de acero resistentes a la abrasión. Otros beneficios que podemos destacar son la alta velocidad de corte y la perfecta flexibilidad de la antorcha, incluso en espacios estrechos y de difícil acceso.

¿Con qué frecuencia utiliza la tecnología de corte por plasma para el corte de metales?

Diariamente.

¿Por qué eligió a Thermacut®?

Porque Thermacut® es una empresa checa que ofrece máquinas rentables. También nos gusta la comunicación rápida, la disponibilidad de consumibles y el servicio técnico.

¿Recomendaría invertir en una cortadora de plasma?

Sí lo haría.

¿Ya ha experimentado nuestro servicio postventa? ¿Cómo ha sido?

Sí, lo he hecho, y no hemos tenido ningún problema con eso.

Gracias por la entrevista y por su tiempo, le deseamoso todo el éxito en su negocio.


¿Está interesado en las cortadoras de plasma? Visite nuestro sitio web www.ex-trafire.com donde podrá encontrar la gama completa de fuentes de alimentación de plasma de Thermacut®.

¿No está seguro de cuál elegir? ¡Estamos aquí para usted! Póngase en contacto con nosotros en info@thermacut.com.mx

Texto:               Thermacut, k.s.
Foto:            Archivo de Thermacut, k.s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

¿LÁSER, PLASMA U OXICORTE? COMPARAMOS DIFERENTES TECNOLOGÍAS DE CORTE

Hay varios factores importantes que debe tener en cuenta antes de elegir la tecnología de corte adecuada. Principalmente esos son el tipo de material a cortar y su espesor. También es importante considerar los costos de adquisición y operación.

En el siguiente artículo, nos enfocamos en descripciones de diferentes tecnologías de corte y le proporcionamos su comparación.

El proceso de oxicorte es el más antiguo y utilizado, adecuado para cortar acero al carbono, aceros de baja aleación y titanio, el proceso no es apto para cortar metales no ferrosos como aluminio, aceros inoxidables, aleaciones de níquel, latón o cobre. El grosor del material que se puede cortar varía de 3 mm a 300 mm con un equipo estándar; con un equipo especializado, el rango se puede aumentar a 3000 mm.

Los gases combustibles varían en rendimiento frente al costo, el acetileno produce la llama más caliente a 3160 ° C, otros gases incluyen, MAPP – 2976 ° C, propileno (GLP) – 2896 ° C, propano – 2828 ° C, gas natural – 2770 ° C. Las temperaturas más bajas del gas de corte se reflejan en tiempos de perforación más largos, tiempos de desplazamiento más lentos y zonas afectadas por el calor (ZAT) más grandes, antes de decidirse a usar un tipo de gas combustible, tenga en cuenta la relación de oxígeno a gas combustible utilizada para lograr el rendimiento de corte deseado. Además, el suministro de gas, el almacenamiento o los problemas de seguridad pueden influir en la elección. El proceso de corte se realiza utilizando una antorcha equipada con una boquilla de tamaño adecuado, el gas combustible y el oxígeno se alimentan a presión regulada en la antorcha, precalentando el material a una temperatura entre 700 ° C y 900 ° C el material debe ser brillante de color rojo pero no amarillo, esto se conoce como la temperatura de encendido, la introducción del chorro de oxígeno principal provoca una reacción exotérmica, el acero se oxida (escoria) y se sopla a través de la pieza de trabajo. Se recomienda el uso de un sistema CNC para lograr el acabado y la repetibilidad óptimos del perfil de corte, el material debe estar libre de grasa oxidada u otros contaminantes, siempre que sea possible; el tamaño correcto de la boquilla, las presiones del gas, la forma de la llama, la altura de la llama a la pieza de trabajo y la velocidad de desplazamiento de la antorcha deben ser revisados ​​y probados antes de la producción.

Los sistemas de corte mecanizados son adecuados para su uso en fabricación pesada, procesamiento de acero y astilleros. El corte y ranurado manual de oxicorte se utiliza en las industrias mencionadas con la adición de corte de chatarra, desmantelamiento de plantas de proceso y barcos.

¿Sabía que Thermacut® desarrolló sus propias antorchas de oxicorte, EX-TRAFLAME® y EX-TRAFLAME®PRO? Para obtener más información, visite nuestro sitio web www.thermacut.com.

El proceso de corte por arco de plasma es el más versátil de los tres procesos en revisión, es adecuado para cortar todos los materiales eléctricamente conductores como los más comúnmente utilizados, aceros al carbono, aceros de baja aleación, aluminio, aceros inoxidables, aleaciones de níquel y cobre, en espesores variables desde 0,5 mm hasta más de 150 mm.

El corte por arco de plasma es más rápido que el oxicorte en una base similar de material / espesor, el arco de plasma tiene la ventaja de no reconocer espacios de aire, por lo que esto permite que los materiales se apilen, también, laminados, recubiertos por inmersión en caliente, electroplacas, material pintado, oxidado y muy escamado se puede cortar sin mayores problemas siempre que el material esté bien conectado a tierra.

El corte por arco de plasma requiere una fuente de alimentación de arco de plasma, una antorcha y un suministro de gas. Las fuentes de alimentación de arco de plasma más populares son entre 30 A y 800 A, tienen una antorcha que está conectada al suministro de gas, los sistemas se dividen en dos categorías principales, tipos de gas único o de gases múltiples. Los sistemas de un solo gas tienden a tener un costo de compra más bajo, pero aún brindan un acabado de corte aceptable para materiales como acero al carbono y aceros de baja aleación, los sistemas de múltiples gases más avanzados son adecuados para cortar todos los materiales conductores mediante el uso de los consumibles adecuados y combinaciones de gases. Los gases individuales utilizados son generalmente aire comprimido seco y limpio o nitrógeno. Los gases múltiples utilizados pueden ser combinaciones de aire comprimido, oxígeno, nitrógeno, argón e hidrógeno.

El arco de plasma se genera desde el interior de la antorcha, el gas a alta presión se fuerza a través de una boquilla con un orificio de diámetro pequeño, un arco eléctrico generado por la fuente de alimentación del arco de plasma pasa a través del flujo de gas a alta presión que produce el chorro de plasma donde la temperatura es de alrededor de 20.000 ° C, esta temperatura puede superarse mediante el uso de combinaciones de múltiples gases, el chorro de plasma atraviesa rápidamente el material donde se expulsa el metal fundido.

Similar a los sistemas CNC de oxicorte, el arco de plasma requiere parámetros establecidos para funcionar correctamente, corriente (amperaje), tipo / presión de gas, consumibles – tamaño de la boquilla / electrodo, antorcha a la altura de la pieza de trabajo, velocidad de desplazamiento de la antorcha, todos influyen en los resultados del producto final.

Los sistemas manuales de arco de plasma tienen una versatilidad adicional, su portabilidad permite su uso en una gama más amplia de sitios de trabajo, los sistemas se pueden usar en combinación con carros motorizados / CNC portátiles. Además, los sistemas manuales de arco de plasma se ven favorecidos por su capacidad de ranurado, eliminación de material rápida y rentable con un menor efecto de la entrada de calor.

Los sistemas de corte mecanizados son adecuados para su uso en astilleros, procesamiento de acero y fabricación ligera a pesada. El corte y ranurado manual por arco de plasma se utiliza en las industrias mencionadas con la adición de corte de chatarra, desmantelamiento de plantas de proceso y barcos.

¿Sabía que Thermacut® desarrolló su propia gama de sistemas de corte por plasma EX TRAFIRE®? Para obtener más información, visite nuestro sitio web www.ex-trafire.com

El proceso de corte por láser es el más nuevo de los tres procesos en revisión, el corte por láser ha experimentado un desarrollo notable en la generación y entrega de rayos láser. El rayo láser utilizado en la industria del corte de metales ha pasado de ser un proceso en el que a principios de la década de 1970 se desarrolló un chorro de láser de oxígeno principalmente para cortar titanio para las industrias aeronáuticas. Desde entonces, los láseres de gas CO2 se han convertido en los sistemas más populares del mundo, un mayor desarrollo ha dado lugar al proceso de corte por láser de fibra, el proceso por láser de fibra es la forma más avanzada y actualmente se considera el mejor.

La potencia de corte por láser para metales ha aumentado enormemente con el tiempo, de 300 W para cortar acero al carbono de 1,0 mm a 20 000 W para cortar acero al carbono de 50 mm; se acepta que 12 000 W es la norma de gama alta para producir un corte de 25 mm de espesor en acero al carbono. De los tres procesos térmicos en revisión, el láser es el proceso más preciso, cortará material de micrones de espesor hacia arriba, cortará todos los metales, incluido el acero galvanizado por inmersión en caliente y electrochapado, aunque hay un espesor límite.

Cuando todos los parámetros están configurados correctamente, las piezas perfiladas requieren la menor cantidad de segundas operaciones, es decir, esmerilado o pulido. Todos los sistemas láser funcionan mejor en condiciones de taller limpias, la soldadura, el esmerilado y otros contaminantes transportados por el aire pueden afectar la calidad del corte y la longevidad del sistema, los materiales que se van a cortar deben estar limpios y libres de contaminantes de la superficie, pueden utilizarse “lociones o químicos para corte” para evitar la adhesión de micro salpicaduras.

El rayo láser se genera mediante uno de estos tres métodos: estado sólido, gas CO2 o fibra, los sistemas láser de fibra son los más avanzados, el rayo láser se transporta a la cabeza a través de una fibra, la ventaja aquí es que la longitud de la trayectoria del rayo permanece constante eliminando así el costoso tiempo de inactividad para restablecer y ajustar los dispositivos de transferencia de haz. Los gases utilizados en el corte por láser son oxígeno y nitrógeno. Cuando se corta acero al carbono con oxígeno como gas auxiliar, se produce una reacción exotérmica similar al proceso de oxicorte en el que el gas expulsa la escoria a través de la pieza de trabajo. El nitrógeno se utiliza para cortar aluminio, aceros inoxidables, aleaciones de níquel, titanio y cobre; el nitrógeno también se puede utilizar como gas auxiliar al cortar aceros al carbono y de baja aleación para producir un mejor acabado y minimizar las segundas operaciones.

Los sistemas de corte por láser requieren una inversión sustancial, para permitir un retorno más rápido de los desembolsos, los sistemas láser se pueden ejecutar en una base de “luces apagadas”, aquí es donde las unidades de producción altamente automatizadas operan totalmente sin personal durante la noche o con sólo una pequeña cantidad de personas presentes para cubrir fallos. Si bien los costos de energía pueden ser bastante altos, esto se compensa en parte por el bajo costo de los consumibles.

¿Sabía que Thermacut® tiene su propio cabezal de corte láser EX-TRABEAM®PRO? Para obtener más información, visite nuestro sitio web www.ex-trabeam.com

Área de aplicación de las tecnologías de corte

Tablas de comparación entre corte plasma y oxicorte

Al observar las tablas y gráficos anteriores, a primera vista vemos que los costos totales por metro de material cortado son los más bajos al utilizar la tecnología de plasma. Pero también tenemos que considerar los costos de adquisición y operación.

Obtener el sistema de corte CNC con una fuente de alimentación de plasma cuesta aproximadamente 114.80 dólares, mientras que el sistema de corte CNC con una antorcha de oxicorte es de aproximadamente 55.10 dólares. Además, para recuperar la inversión inicial en el menor tiempo posible, es posible montar la máquina de corte CNC con antorchas adicionales (máx. 4 antorchas). Esto conduce a menores costos por metro de material cortado. Por lo tanto, se recomienda la tecnología de corte de oxicorte para cortar materiales gruesos.

Le recomendamos que vea la prueba de comparación de oxicorte versus plasma disponible en nuestro canal de YouTube.

Comparación de corte 25MS:    https://youtu.be/jpLtpvrfyl0
Comparación de corte 60MS:    https://youtu.be/ZtAgzuuKf4s

La prueba se grabó en el taller de Thermacut y ambas tecnologías de corte se compararon juntas mientras se cortaban espesores de acero templado de 25 mm y 60 mm.

Prueba n.º 1: material de espesor de 25 mm.

Izquierda: Antorcha de oxicorte EX-TRAFLAME®
Derecha: Antorcha Thermacut® adecuada para modelo Hypertherm® para sistema HPR®130 / 260XD

Descripción del video: La calidad de corte mediante el proceso con oxicorte es comparable a la de la tecnología de plasma. La principal ventaja de utilizar la tecnología de plasma es el tiempo total de un material cortado. Durante la prueba, se utilizó la gama de consumibles 260A.

Prueba n.º 2: material de espesor de 60 mm

Izquierda: Antorcha de oxicorte EX-TRAFLAME®
Derecha: Antorcha Thermacut® adecuada para modelo Hypertherm® para sistema HPR®130 / 260XD

Descripción del video: La calidad de corte utilizando el proceso de oxicorte de este grosor de material es excelente. El tiempo total de corte del material mediante corte por plasma es aún mucho más corto, pero la calidad del corte es peor, ya que se puede ver la escoria en la parte inferior del material. Durante la prueba, se utilizó la gama de consumibles 400A.

Gracias por leer el artículo. Si necesita más ayuda para elegir la tecnología de corte adecuada, no dude en contactarnos. Estamos a su entera disposición en la siguiente dirección de correo electrónico: info@thermacut.com.mx

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Categorías
CUTTING EX-TRAFIRE® PLASMA

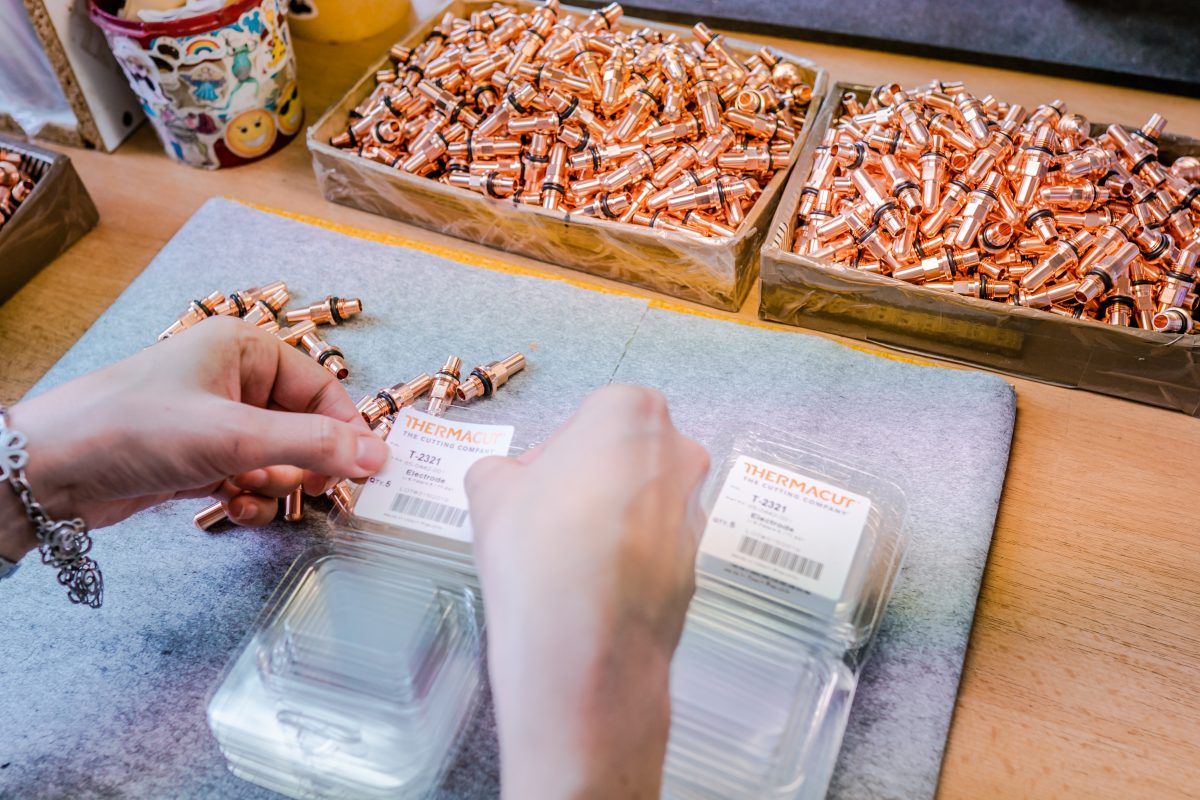
EL PODER DE LOS CONSUMIBLES DE REEMPLAZO EN LA PRECISIÓN DE CORTE

En el panorama de manufactura actual, la eficiencia y el costo- beneficio son primordiales. Una de las opciones a las que se enfrentan los fabricantes y negocios es elegir consumibles de los fabricantes originales (OEM, por sus siglas en inglés) de alto precio o adquirir las piezas en otro lugar. Este blog analiza las ventajas de ahorrar costos y el papel fundamental que desempeñan los consumibles en el corte de precisión.

Los consumibles de reemplazo ofrecen una alternativa más barata a las piezas originales, sin comprometer la calidad.  

He aquí algunas ventajas:

  • ● Menor inversión inicial: Los consumibles de reemplazo ofrecen una calidad similar a un costo inferior, lo que ayuda a las empresas a preservar mejor sus presupuestos.
  • ● Mayor vida útil: Las piezas de reemplazo adecuadas para máquinas de los fabricantes originales ( OEM ) garantizan un rendimiento confiable y una reducción de los costes de mantenimiento.
  • ● Soluciones personalizadas: Los proveedores del mercado de reemplazo ofrecen asistencia personalizada y personalización, optimizando la rentabilidad para las necesidades específicas de sus sistemas, independientemente de la marca.
  • ● El papel de los consumibles de reemplazo en las aplicaciones de corte de precisión.
  • ● El corte de precisión requiere exactitud, consistencia y fiabilidad. Los consumibles de reemplazo mejoran los sistemas de corte de varias maneras:
    • – Calidad de corte uniforme: Diseñados para la precisión, garantizan cortes uniformes, cumpliendo estrictas tolerancias.
    • – Productividad mejorada: Reducen la necesidad de ajustes manuales y los tiempos de inactividad, aumentando la eficacia y reduciendo los costos de producción.
    • – Mantenimiento rentable: Al ofrecer una alternativa a las piezas OEM, ayudan a mantener los sistemas de corte sin costos elevados.

Thermacut® proporciona piezas de reemplazo de primera calidad para sistemas de corte por plasma, láser y oxicorte. Ofrece una amplia gama de consumibles compatibles con las principales marcas OEM como Hypertherm®, ESAB® y Kjellberg®.

Thermacut® ofrece piezas de reemplazo excepcionales para mantener los sistemas en perfecto funcionamiento sin necesidad de nuevas máquinas. Rellene el siguiente formulario de contacto para encontrar y recibir rápidamente las piezas que necesita. En conclusión, los consumibles de reemplazo como los de Thermacut® aportan un valor significativo al mejorar el rendimiento y ahorrar costes, por lo que resultan esenciales para alcanzar la excelencia en la fabricación.

Obtén un rendimiento de corte superior con los consumibles de primera calidad de Thermacut. Para obtener más información, póngase en contacto con sales@thermacut.com hoy mismo!

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Looks like you are visiting from the United States — ✕

Loading...