Kategorien
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

SO VERBESSERN SIE DIE QALITÄT BEIM PLASMASCHNEIDEN

Was man dem Brennteil entnehmen kann

Haben Sie sich schon einmal gefragt, warum Schnitte manchmal unterschiedlich ausfallen? Manche Schnitte sind oben breiter und unten schmaler und umgekehrt. Oder nach dem Schneiden bleibt Schlacke unter einem Blech zurück. Was sind die Gründe dafür? Wie können Sie einen Prozess vorbereiten, um all dies zu vermeiden, was meist zusätzliche Nacharbeit und damit Zeit und Kosten verursacht? Dieser Artikel gibt Ihnen einen Einblick in dieses Thema – So verbessern Sie die Qualität beim Plasmaschneiden mit uns.

Nach den Erfahrungen von Thermacut mit Plasmaschneidsystemen und Verschleißteilen, die in anspruchsvollen industriellen Umgebungen zum Einsatz kommen, wird die Schnittqualität meist von mehreren Faktoren beeinflusst. Im folgenden Beitrag möchten wir uns auf die Hauptparameter bei der Beurteilung der Schnittqualität konzentrieren.

Diese Grundparameter umfassen den Fasenwinkel, die Menge der gebildeten Schlacke (Zunder) und die Maßgenauigkeit des Brennteils, bzw. der Schnittfuge. Alle diese Indikatoren müssen gleichzeitig beurteilt werden.

Was ist der ideale Schnittwinkel? Ein akzeptabler Schnittwinkel ist einer, dessen durchschnittlicher Fasenwinkel an allen vier Seiten weniger als 4° beträgt. Meistens werden Sie mit negativen oder positiven Schnittwinkeln oder einer Kombination aus beiden zu kämpfen haben.

Negative and positive cut angle

Bild: Negativer und positiver Schnittwinke

Negativer Schnittwinkel: Das obere Maß des Brennteiles ist größer als das untere Maß

Zu den Hauptursachen gehören normalerweise eine zu geringe Brennerhöhe von der Materialoberfläche, ein nicht eingestellter Brenner, verbogenes oder verkrümmtes Material, eine zu niedrige Schnittgeschwindigkeit, verschlissene oder beschädigte Verbrauchsteile.

Lösung: Erhöhung der Lichtbogenspannung, um die Brennerhöhe zu vergrößern (oder die Erhöhung der Schnittgeschwindigkeit).

Positiver Schnittwinkel: Das obere Maß des Brennteils ist kleiner als das untere Maß

Zu den Hauptursachen gehören normalerweise eine zu große Brennerhöhe von der Materialoberfläche, ein nicht eingestellter Brenner, verbogenes oder verkrümmtes Material, verschlissene oder beschädigte Verbrauchsteile.

Lösung: Reduzierung der Lichtbogenspannung, um die Brennerhöhe zu senken (oder Reduzierung der Schnittgeschwindigkeit).

Kombination aus positivem und negativem Schnittwinkel

Dies weist meistens auf eine Fehlfunktion des Reglers der Brennerhöhe hin..

Bei genauer Betrachtung der Wellenlinien handelt es sich um Wellen am Rand des Schnitts, die die Abweichungen der Schnittgeschwindigkeit zeigen. An ihrer Form kann man einfach erkennen, ob die Schnittgeschwindigkeit zu hoch oder zu langsam ist, und sie helfen dadurch, die richtige Schnittgeschwindigkeit zu bestimmen. Normale Linien sind leicht gekrümmt und um etwa 15° geneigt und der Schnitt ist ohne Schlacke.

Good quality stainless steel cut

Bild: Gute Schnittqualität im Edelstahl

Good quality aluminum cut

Bild: Gute Schnittqualität im Aluminium

Schlacke oder Zunder sind ein Begleitprodukt beim Schneiden. Es ist ein unerwünschtes Material, das am Brennteil angeschmolzen bleibt. In den meisten Fällen kann die Schlackenbildung durch richtige Einstellung des Brenners und der Schnittparameter reduziert oder minimiert werden.

Die Schlackenbildung hängt mit der Schnittgeschwindigkeit zusammen. Die richtige Einstellung der Schnittgeschwindigkeit führt zum Schneiden ohne Schlackenbildung. Die optimale Einstellung der Schnittparameter für eine gegebene Materialdicke findet man im mittleren Teil der Schnitttabellen.

Low and High speed dross

Bild: Zu niedrige und zu hohe Geschwindigkeit

Schlacke, die durch die zu niedrige Geschwindigkeit verursacht wird

Die kugelförmige Schlacke, die in größeren Mengen gebildet wird, lässt sich leicht in größeren Stücken entfernen.

Schlacke, die durch die zu hohe Geschwindigkeit verursacht wird

Das Material wird auf der unteren Oberfläche entlang der Schnittfuge geschweißt oder gerollt. Es ist schwer zu entfernen. Manchmal muss es abgeschliffen oder abgebrochen werden. Die Linien an der Kante haben eine typische „S“-Form.

Top dross

Bild: Schlacke auf der Oberfläche des Materials

Schlacke auf der Oberfläche des Materials

Manchmal erscheinen Spritzer des geschmolzenen Materials an der Oberkante beider Blechstücke. Dies geschieht normalerweise beim Schneiden mit Luft. Sie kann normalerweise gut entfernt werden.

Unregelmäßige Schlacke

Sie erscheint gelegentlich auf der Oberfläche oder an der Unterkante der Schnittfuge, sie ist unregelmäßig. Die Ursache sind in der Regel verschlissene Verbrauchsteile.

Andere Faktoren, welche die Schlackenbildung beeinflussen können, sind beispielsweise die Materialtemperatur, Korrosion oder eine Legierung mit hohem Kohlenstoffgehalt.

Was sagt uns die Schnittbreite? Die Schnittfuge ist eigentlich eine Lücke, die beim Schneiden entsteht (mit anderen Worten, das Materialvolumen, das entfernt wird).

Ihre Breite ist für die Maßgenauigkeit des Brennteils wichtig. Eine breitere Fuge wird normalerweise durch eine niedrigere Schnittgeschwindigkeit oder eine höhere Stromeinstellung verursacht. Die Fugenbreite entspricht dem 1,5 – 2-Fachen des Durchmessers der Düsenöffnung. Es ist sehr wichtig, die in den Schnitttabellen angegebenen Parameter einzuhalten. Unterschiede zwischen Einstellungen und der Materialzusammensetzung können dazu führen, dass konkrete Benutzerergebnisse von den in der Tabelle aufgeführten Ergebnissen abweichen können.

Cut chart parametres

Bild: Schnitttabellen parameter

Wichtige Empfehlungen zum Abschluss

Überprüfen Sie vor allen Änderungen die vom Hersteller in der Bedienungsanleitung empfohlenen Einstellungen/Referenznummern der Verbrauchsteile.

Unter Berücksichtigung der Materialqualität, Materialtemperatur und der spezifischen Legierungen sind nur geringfügige Änderungen erforderlich.

Bei Änderungen der Lichtbogenspannung diese um 2 Volt erhöhen oder reduzieren. Im Falle der Änderung der Schnittgeschwindigkeit, diese um 5 % erhöhen oder reduzieren, bis sich das Ergebnis verbessert.

Optimale Ergebnisse werden in den meisten Fällen erzielt, wenn die empfohlene Schnittgeschwindigkeit und die Größe der Lichtbogenspannung eingehalten werden.

Der Bediener sollte sich dessen bewusst sein, dass alle Schnittvariablen voneinander abhängig sind. Die Änderung der Einstellung eines Parameters wirkt sich auf alle anderen aus und die Schnittqualität kann sich verschlechtern.

Wir hoffen, Sie finden diesen Artikel hilfreich. Gleichzeitig empfehlen wir Ihnen den Artikel, Enhancing your plasma cutting quality.

If you needed any further help, please do not hesitate to contact us at the following email: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.
Kategorien
CUTTING EX-TRAFIRE® PLASMA

REDUZIERUNG DER SCHNEIDKOSTEN  

WO DIE MEISTEN HERSTELLER GELD VERLIEREN

Beim Plasmaschneiden sind die größten Kostenfaktoren in der Regel nicht die offensichtlichsten. Die meisten Metallverarbeiter verlieren kein Geld durch größere Ausfälle – sie verlieren es durch alltägliche Kleinigkeiten, die sich im Laufe der Zeit summieren. Wie ein Plasmaschneidsystem eingestellt ist, wie Brenner und Verschleißteile ausgewählt werden und wann sie ausgetauscht werden – all das hat direkten Einfluss auf die Schneidkosten, die Schnittqualität und die Gesamtproduktivität. Die Herausforderung besteht darin, dass viele dieser Entscheidungen auf Gewohnheiten zurückzuführen sind, die sich im täglichen Betrieb festgesetzt haben. Zu verstehen, wo diese Verluste auftreten, ist der erste Schritt, um sie zu reduzieren.

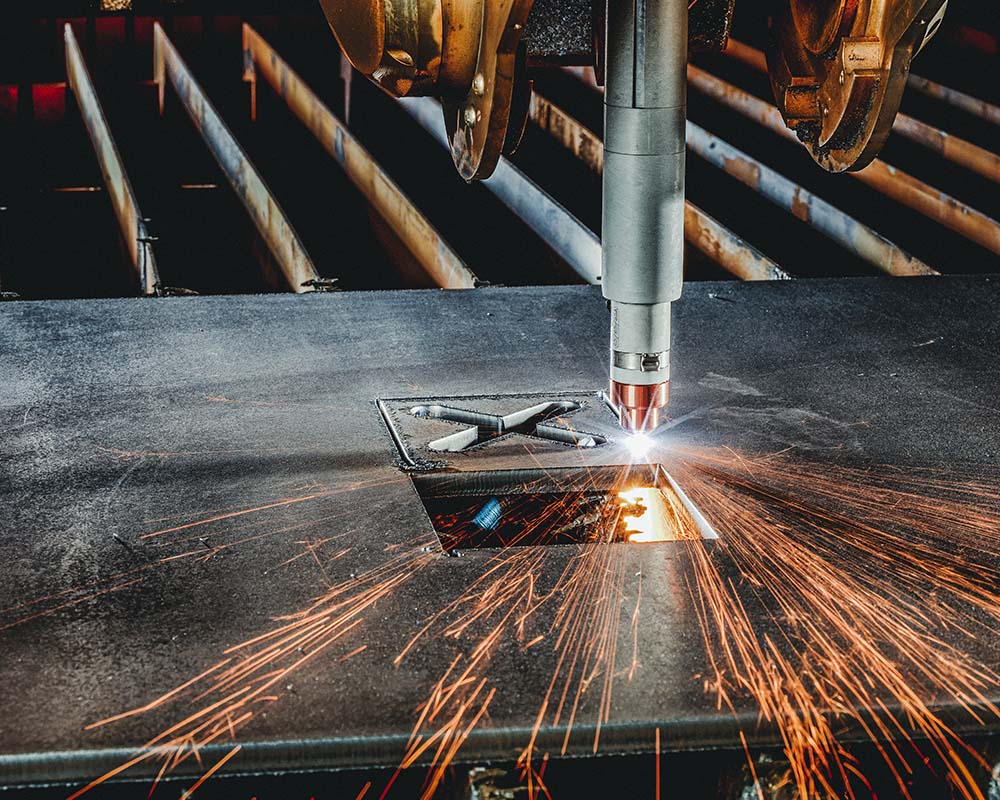
The FHT-EX105RTX plasma cutting torch cuts a cross-shaped workpiece.

Es wird häufig angenommen, dass der Betrieb bei maximaler Stromstärke auch maximale Produktivität bedeutet. Theoretisch macht das Sinn – mehr Leistung sollte ja schnellere Schnitte bedeuten. In der Praxis verursacht dies jedoch oft mehr Probleme, als es löst.

Der Betrieb bei voller Leistung erhöht die Wärmezufuhr, was zu einer Verbreiterung der Schnittfuge, einer Verschlechterung der Kantenqualität und einer erschwerten Einhaltung enger Toleranzen führen kann – insbesondere bei dünneren Materialien oder filigranen Teilen. Möglicherweise müssen Sie am Ende mehr Zeit für die Nachbearbeitung aufwenden, und die Verschleißteile nutzen sich unter der zusätzlichen thermischen Belastung tendenziell schneller ab. Die kosteneffizienteste Einstellung ist nicht die leistungsstärkste, sondern die gleichmäßigste. Die richtige Einstellung von Stromstärke, Geschwindigkeit und Schneidhöhe führt in der Regel zu einer besseren Schnittqualität und geringeren Kosten pro Teil.

Die falschen Verschleißteile sind eines der häufigsten und am meisten unterschätzten Probleme beim Plasmaschneiden. Oft wird angenommen, dass die Verwendung einer Düse für eine höhere Stromstärke bei geringerer Leistung die Lebensdauer der Verschleißteile verlängert. In Wirklichkeit bewirkt dies jedoch meist das Gegenteil. Wenn Stromstärke und Verschleißteile nicht aufeinander abgestimmt sind, sinkt nämlich die Lichtbogendichte. Dieser weniger fokussierte Lichtbogen kann die Schnittgeschwindigkeit verlangsamen, die Wärmezufuhr erhöhen und die Gesamtlebensdauer der Verschleißteile verkürzen.

Anstatt die Effizienz zu steigern, führt dies oft zu:

  • geringerer Schnittqualität
  • niedrigerer Produktionsgeschwindigkeit
  • mehr Schlackenbildung und Nacharbeit
  • kürzerer Lebensdauer der Verschleißteile
Verwenden Sie die passenden Verschleißteile und folgen Sie den Empfehlungen des Herstellers.

Es ist von entscheidender Bedeutung, die Verbrauchsmaterialien auf die tatsächliche Stromstärke abzustimmen. Damit erreicht man die richtige Lichtbogencharakteristika, eine gleichbleibende Schnittqualität und eine besser vorhersehbare Leistung.

Das Problem mit dem Zeitpunkt des Verschleißteilwechsels

Der Zeitpunkt des Austauschs von Verschleißteilen kann größere Auswirkungen auf die Kosten haben, als den meisten Betrieben bewusst ist. Manche Betreiber nutzen Verschleißteile bis zu deren völligem Ausfall, um auch noch das letzte Quäntchen Lebensdauer herauszuholen. Das mag zwar kosteneffizient erscheinen, führt jedoch häufig zu schlechter Schnittqualität, Ausschuss oder sogar Schäden am Schneidbrenner. Andere wiederum tauschen Verschleißteile zu früh aus, um das Risiko eines Ausfalls während des Schneidvorgangs zu vermeiden – insbesondere bei CNC-Tischen, wo das Anhalten eines Programms einen gesamten Schneidplan unterbrechen kann. In solchen Fällen bleibt oft noch verfügbare Lebensdauer ungenutzt.

Die Realität ist jedoch differenzierter. Nicht alle Verschleißteile nutzen sich gleich schnell ab. Elektroden und Düsen verschleißen in der Regel gemeinsam, während Wirbelringe und Brennerkappen oft länger halten. Wenn jedes Mal alles auf einmal ausgetauscht wird, kann dies die Kosten unnötig in die Höhe treiben.

Instandhaltung: der oft übersehene Kostenfaktor

Selbst hochwertige Verschleißteile können in einem schlecht gewarteten System keine gute Leistung erbringen. Verunreinigungen, ungleichmäßige Kühlung und allgemeiner Verschleiß am Brenner oder an der Stromquelle können die Leistung beeinträchtigen und die Lebensdauer der Verschleißteile verkürzen. Schon etwas so Einfaches wie das Anfassen von Verschleißteilen mit schmutzigen Händen kann dazu führen, dass Öl oder Schmutz in das System gelangen.

Die Schmierung ist ein weiterer Aspekt, der leicht übersehen wird. Eine kleine Menge Silikonschmiermittel erleichtert die Montage, doch zu viel davon kann den Gasstrom in den Verschleißteilen beeinträchtigen.

Einzeln betrachtet, stellen diese Instandhaltungsmaßnahmen keine gravierenden Probleme dar. Im Laufe der Zeit können sie jedoch erhebliche Auswirkungen auf die Leistung und die Kosten haben.

Wie Ersatzteile aus dem Aftermarket die Situation verändern

Verschleißteile sind ein wiederkehrender Kostenfaktor, daher können schon kleine Veränderungen einen spürbaren Unterschied bewirken. Hochwertige Aftermarket-Verschleißteile sind so konzipiert, dass sie die Leistungsstandards des OEM hinsichtlich Schnittqualität und Lebensdauer erfüllen und gleichzeitig kostengünstiger sind. Je nach Anwendung und Parameter sind Einsparungen von 20–30 % üblich. Über die Kosten hinaus bieten Aftermarket-Verschleißteile den Anwendern zudem mehr Flexibilität. Mit der richtigen Konfiguration lässt sich oft eine längere Nutzungsdauer der Verschleißteile erzielen, ohne dass die Schneidqualität darunter leidet.

Der THERMACUT®-Vorteil

Die Thermacut-Aftermarket-Verschleißteile sind darauf ausgelegt, ein Gleichgewicht zwischen Leistung und Kosteneffizienz herzustellen. Im Gegensatz zu kartuschenbasierten Systemen, bei denen ein kompletter Austausch erforderlich ist, ermöglichen die Thermacut-Lösungen den bedarfsgerechten Austausch einzelner Komponenten. Damit wird unnötiger Abfall reduziert und Anwender haben mehr Kontrolle über den Verbrauch der Verschleißteile.

Die Thermacut-Ersatzteile für den Nachrüstmarkt sind darauf ausgelegt, ein ausgewogenes Verhältnis zwischen Leistung und Kosteneinsparungen beim Schneiden zu gewährleisten.

Das Design der THERMACUT-Produkte ist darauf ausgelegt:

  • eine stabile Lichtbogenleistung und gleichbleibende Schnittqualität zu gewährleisten
  • in puncto Leistung mit OEM-Verschleißteilen mithalten zu können
  • in vielen Anwendungsbereichen eine längere Lebensdauer zu gewährleisten

Das Ziel ist ein effizienterer Schneidprozess und geringere Gesamtkosten pro Schnitt.

So holen Sie das Beste aus Ihrem Setup heraus

Selbst mit den richtigen Verschleißteilen hängen die Ergebnisse davon ab, wie diese eingesetzt werden. Ein häufiges Problem ist die Verwendung von Verschleißteilen verschiedener Marken in ein und demselben Brenner. Dies kann sich auf den Sitz, die Ausrichtung und die Leistung auswirken. Um optimale Ergebnisse zu erzielen, sollten die Verschleißteile als aufeinander abgestimmtes Set verwendet werden.

Mischen Sie keine Verschleißteile verschiedener Marken.Dies kann sich auf Sitz, Ausrichtung und Leistung auswirken

Ein weiteres Detail, das oft übersehen wird, ist die Erneuerung von Komponenten wie dem Wasser- oder Kühlrohr beim Umstieg auf Aftermarket-Verschleißteile. Wird dies versäumt, kann dies ebenfalls die Leistung beeinträchtigen. In der Praxis machen selbst solche kleinen Details oft einen spürbaren Unterschied.

Eine kostengünstigere Art des Schneidens

Wer seine Schneidkosten senken möchte, muss nicht gleich das gesamte System umstellen. Bereits kleine Anpassungen bei dem Setup, der Wartung sowie dem richtigen Zeitpunkt des Austauschs können die Kosten pro Schnitt deutlich reduzieren. In Verbindung mit den passenden Verbrauchsmaterialien summieren sich diese Einsparungen schnell zu spürbaren Kostenvorteilen. Für Unternehmen, die ihre Wettbewerbsfähigkeit langfristig sichern möchten, sind effiziente Arbeitsabläufe, eine optimierte Anlageneinrichtung und fundierte Entscheidungen daher entscheidende Erfolgsfaktoren.

Möchten Sie mehr über das Plasmaschneiden erfahren? Lesen Sie unseren Blogbeitrag: WELCHE FAKTOREN BEEINFLUSSEN DIE SCHNITTQUALITÄT?.

Vielen Dank, dass Sie diesen Blogbeitrag gelesen haben. 

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Kategorien
CUTTING EX-TRACK® EX-TRAFIRE® LASER OXY-FUEL PLASMA

REDUZIERUNG DER RAUCHGASBELASTUNG

So reduzieren Sie die Belastung durch Dämpfe
beim thermischen Schneiden

Wo gehobelt wird, fallen Späne – oder werden gesundheitsgefährdende Gase und Dämpfe freigesetzt. Mit den Schneidverfahren Plasma, Laser oder Autogen gelangen je nach Grundmaterial und verwendetem Gas feinste Partikel aus den Bestandteilen Zink, Blei, Kadmium, Chrom, Beryllium und andere in die Umgebung. Diese sind zum Teil hoch gesundheitsschädlich und können schwerwiegende Krankheiten beim Menschen auslösen. Umso wichtiger ist es, beim Schneiden von Blechen grundsätzlich möglichst keine freigesetzten Dämpfe einzuatmen. Hierfür gibt es unterschiedliche Vorkehrungsmaßnahmen und Lösungen, die wir Ihnen hier aufzeigen wollen.

Einflussparameter auf die Rauchgasentwicklung

Die Zusammensetzung und die Intensität der Schneiddämpfe sind von unterschiedlichen Parametern abhängig:

  • Materialzusammensetzung des zu schneidenden Werkstoffs
  • Art des Schneidens (Plasma-, Laser- oder Autogenschneiden)
  • Blechdicke bzw. Werkstoffdicke
  • Verwendetes Brenngas (Plasmagas, Stickstoff, Pressluft)
  • Druck des Schneidgases
  • Schneidgeschwindigkeit und Länge der Schnitte

Betrachtet man die Parameter genauer, nimmt die Zusammensetzung des Grundwerkstoffs die größte Gewichtung ein. Dessen Bestandteile bestimmen primär die chemische Zusammensetzung der beim Schneiden freigesetzten Partikel.

Beim thermischen Schneiden sind die Partikel dieser Stäube zwar etwas größer als solche, die beim thermischen Fügen (Schweißen) entstehen, aber sie sind trotzdem noch fein genug, um in die menschliche Lunge zu gelangen. Damit sind diese gesundheitsgefährdend und können je nach Bestandteilen sogar Krebs verursachen. Beim Laserschneiden sind die freigesetzten Partikel aufgrund der hohen Energiedichte während dieses Prozesses sogar noch kleiner bzw. feiner als beim Plasma- oder Autogenschneiden und können Zellwände durchdringen.

Introduction in methods of prevention and extraction of welding fume

Quelle: European Welding Association (EWA), Technical Committee „Health and safety equipment“ (TC HSE), information paper, Entwurf Stand 03/2024 „Introduction in methods of prevention and extraction of welding fume“

Neben den Feinstäuben entstehen sogenannte nitrose Gase wie Stickstoffoxid. Diese sind Atemgifte mit reizender und ätzender Wirkung und können noch 24 Stunden nach dem Einatmen zu Schäden in der Lunge führen (Lungenödem).

Jedes der Schneidverfahren ist in sich komplex und birgt individuelle Gefahren, auf die wir in diesem Artikel jedoch nicht weiter eingehen möchten. Wir wollen uns stattdessen auf Lösungen zum Reduzieren der Belastungen durch Schneiddämpfe fokussieren.

Wenn Sie nur gelegentlich Bauteile schneiden, arbeiten Sie unter anderen Bedingungen, als wenn im Schichtbetrieb Tonnen an Blechen verarbeitet werden. Auch wenn man oft liest, dass beim gelegentlichen thermischen Trennen eine natürliche Belüftung wie durch regelmäßiges Öffnen des Hallentors bereits ausreichend ist, müssen Sie auf ausreichende PSA (Persönliche Schutzausrüstung) achten. Dazu gehört mindestens ein belüfteter Helm.

Ist thermisches Schneiden Ihre feste Tagestätigkeit, benötigen Sie auf jeden Fall ein gut durchdachtes industrielles Luftreinigungssystem, das zu Ihren Anforderungen passt. Dazwischen gibt es viele individuelle Lösungen, von denen wir Ihnen hier einige vorstellen wollen.

Schneiddämpfe durch den Prozess reduzieren

Ähnlich wie beim Schweißen können Sie auch beim Schneiden die Parameter so einstellen, dass Emissionen aus dem Schneidprozess reduziert werden. Ein Beispiel hierfür: Mit einer 2,4 mm-Schneiddüse und 150 Ampere können Sie vor allem schnell arbeiten. Allerdings entstehen dabei mehr Emissionen, als wenn Sie mit einer 1 mm-Schneiddüse und 80 Ampere schneiden. Die Fuge ist schmaler, die Emissionen weniger.

Auch die Prozessgase beeinflussen die Bildung von Rauchgasen bzw. Stäuben beim Schneiden.
Am wenigsten Prozessgase entstehen beim Laserschneiden. Dieser Schneidprozess wird vor allem bei dünnen Blechen unter 10 mm angewendet. Mittlerweile gibt es aber auch Schneidlaser, die 15–60 mm dicke Bleche schneiden können. Wegen der Strahlung muss das Schneiden mit einem Laser jedoch immer gesichert stattfinden und mit einer Einhausung von der Umgebung abgeschottet sein. Es muss zu 100 Prozent ausgeschlossen sein, dass Reflektionen die Laserstrahlen ungewollt ablenken. Ein Laserschneidkopf an einem Roboter ist nur in einem geschlossenen Raum erlaubt, der während der Aktivität nicht betreten werden kann.

Plasmaschneiden braucht oft zwei Prozessgase: das Plasmagas, um die elektrische Energie auf das Werkstück zu übertragen und das Material aufzuschmelzen. Das zweite ist das sogenannte Shield-Gas als Prozessgas, um das aufgeschmolzene Material auszublasen. Wird als Shield-Gas Druckluft verwendet, entstehen ebenfalls gesundheitsschädliche Gase, nämlich Stickstoffmonoxid und Stickstoffdioxid. Diese werden auch NOx genannt, also gasförmige Verbindungen aus Stickstoff und Sauerstoff. Wenn Sie nun reinen Stickstoff als Shield-Gas verwenden, können Sie die Bildung gesundheitsschädlicher NOx vermeiden, weil im Plasmagas kein Sauerstoff als Reaktionspartner vorliegt.

Ebenso können Sie z. B. Argon oder Argon-Wasserstoff verwenden, um Emissionen zu reduzieren. Wichtig dabei ist, dass dem Stickstoff kein Sauerstoff als Reaktionspartner zur Verfügung steht.

Das Autogenschneiden – auch Autogen-Brennschneiden genannt – kommt überwiegend beim Trennen von Baustahl, und hier speziell unlegierten und niedriglegierten Stählen zum Einsatz. Als Brenngas werden Acetylen, Propan sowie Propan-Butan verwendet. Auf den Menschen hat Acetylen eine narkotisierende Wirkung, wenn es eingeatmet wird.

Emissionen lassen sich nie ganz verhindern, daher ist Rauchgasabsaugung beim Schneiden der Königsweg, um die Gesundheit der Mitarbeitenden zu schützen. Beim Trennen von Blechen in der Halle bieten Schneidtische mit der Möglichkeit zur Absaugung wie auch Wassertische den besten Schutz. Beide Varianten sind außerdem hocheffizient.

Prinzip Schneidtisch mit integrierter Absaugung

Je näher die Absaugung am Prozess ist, desto mehr Emissionen können direkt erfasst werden. Beim thermischen Fügen (Schweißen) spricht man von Punktabsaugung, wo ein spezieller Absaugbrenner direkt die entstehenden und nach oben steigenden Rauchgase erfasst. Beim thermischen Trennen werden die Emissionen fast ausschließlich nach unten weggeblasen, also unter das Werkstück. Lediglich beim Zünden oder beim Lochstechen zum Anschnitt entweichen Gase nach oben. Aus diesem Grund bietet sich das Absaugen der Schneidrauche über den Schneidtisch an.

Prinzip Schneidtisch mit integrierter Absaugung

Schneidtisch

Links: Frontansicht eines Absaug-Schneidtischs; Rechts: Seitenansicht

Schneidtische mit integrierter Absaugung sind meist recht groß. Um hier möglichst effizient absaugen zu können, sind die Schneidtische nochmals in weitere Segmente unterteilt (Abbildung rechts, Seitenansicht). Über zum Beispiel Taster aktiviert der Schneidbrenner die Öffnung des aktuell direkt darunterliegenden Absaugbereichs. Damit kann punktuell effizienter abgesaugt werden, weil nur in dem Segment aktiv abgesaugt wird, über dem sich der Schneidbrenner gerade befindet.

Die beim thermischen Trennen entstehenden Schlacke fallen in den Schlackebehälter. Angesaugte Funken kühlen an den seitlichen Metallblechen aus und fallen ebenso herunter. Die gasförmigen Emissionen werden in den Absaugkanal hineingeleitet (s. Frontansicht linke Abbildung) und durch eine Rohrleitung zur Filteranlage geleitet.

Empfehlungen für Downdraft-Schneidtische:
HERR® Absaugtisch PorVent – energieeffizient, einfache Installation und Wartung
Details: https://ex-track.com/herr-downdraft-table-1600×3200/

HERR® Absaugtisch 1600 x 3200

Bild: HERR® Absaugtisch 1600 x 3200

Prinzip Schneidtisch als Wassertisch

Wassertisch

Bild: Wassertisch

Der beim Schneiden nach unten schießende Strahl wird bei einem Wasser-Schneidtisch in einem Wasserbett gebunden. Natürlich fallen auch Schlacke und grobe Teile herunter und landen im Wasserbecken. Ein Wasser-Schneidtisch wird bis ca. 20 mm unterhalb der Werkstückunterkante mit Wasser befüllt. Durch den kleinen Spalt zwischen Schneidgitter und Wasseroberfläche können natürlich auch ein wenig Rauchgase entweichen.

Die Effizienz eines Absaugtischs mit Trockenabsaugung ist höher als die eines Wasser-Schneidtischs. Müssen kleine Bleche geschnitten werden, kann man die Effizienz des Absaugtischs sogar noch steigern, wenn das Schneidrost mit zusätzlichen Blechen abgedeckt wird. Bei einem Wasser-Schneidtisch wird keine zusätzliche Filteranlage benötigt, allerdings muss das Wasser mithilfe von chemischen Zusätzen stetig »gepflegt« und das verschmutzte Wasser immer wieder entsorgt werden. Je nach Größe des Tischs kommen zusätzlich 800 Liter bis 1.000 Liter als Gewichtkomponente hinzu, was bei der Standortwahl beachtet werden muss. Abhängig von den Gegebenheiten vor Ort stellt ein Wasser-Absaugtisch eine einfache Lösung dar.

Empfehlungen für Wasser-Schneidtische
HERR® Wasser-Absaugtisch 1.600 x 3.200 mmder CT-PORW-Serie – Lösung für tragbare Schneidsysteme, passt ideal zum EX-TRACK® CNC-Schneidsystem
Details: https://ex-track.com/herr-water-table-1600-3200/

EX-TRACK® Wasser-Absaugtisch 1.000 x 2.000 mm – klein und hocheffizient, speziell für EX-TRACK® CNC-Schneidgerät
Details: https://ex-track.com/ex-track-water-table/

EX-TRACK® Wasser-Absaugtisch 1000 x 2000

Bild: EX-TRACK® Wasser-Absaugtisch 1000 x 2000

Kleine Handschneidtische

Kleine Handschneidtische

Bild: Kleine Handschneidtische

Das Funktionsprinzip eines Handschneidtischs gleicht dem eines großen Schneidtischs mit Absaugung. Aufgrund der kleine Schneidfläche ist der Tisch allerdings nicht mehr zusätzlich in einzelne Sektionen unterteilt. Das Material wird auf das Schneidgitter aufgelegt und geschnitten. Entstehende Funken und Schlacke fallen direkt herunter und werden so aufgefangen, dass sie nicht vom Absaugsystem eingesaugt werden können. Die leichten gasförmigen Partikel werden durch die Schlitze des Absaugrohrs aufgenommen und von dort über das Rohrsystem in die Filteranlage abtransportiert.

Empfehlungen für kleine Hand-Absaugtische:
HERR® Arbeitstisch – für Schneiden und Schweißen
Details: https://ex-track.com/herr-hand-plasma-cutting-and-welding-table/

Das Filtersystem

Die vom Schneidtisch abgeleiteten Partikel und Rauchgase werden zum Absaugfiltersystem geführt (s. Abbildung links) und dort in den Filtern aufgefangen. Der Einlassstutzen für den Lufteinlass kann bei Bedarf auch nach unten geöffnet sein. Direkt hinter dem Einlassstutzen sind Prallbleche angebracht. Diese verhindern, dass Funken oder größere Partikel die Filter beschädigen. Solch größere Partikel fallen direkt in die Sammelbox und werden dort aufgefangen.

Das Filtersystem

Li.: Volumenstrom in der Absauganlage (partikelbelastet)
Re.: Volumenstrom innerhalb des Filters (gereinigt)

Die rechte Abbildung zeigt einen Querschnitt durch den Filter und dessen Strömungsverlauf. Die gereinigte Luft wird – je nach örtlichen Vorschriften – entweder direkt in die Umgebung abgegeben oder mit dem vorhandenen Abluftsystem ins Freie geleitet. Die beim Schneiden am häufigsten genutzten Filtersysteme sind Niedrigvakuumsysteme. Hierbei fließt ein hoher Volumenstrom bei niedrigem statischem Druck.

Ist eine Filtereffizienz von 99,99 % bei Partikelgröße ≥ 0,5 µm ausreichend?

Die direkte Antwort auf diese Frage: nein. Die Erklärung: 98,90 % aller Partikel sind < 0,4 µm groß. Das bedeutet, dass maximal 1,1 % des gesamten Partikelvolumens in dem »groben« Filter aufgefangen werden. Bei einer Partikelgröße von ≥0,5 µm können bei einem Filterwirkungsgrad von 99,99 % nur < 10 % aller Partikel aufgenommen werden.

Unser Tipp: Filterpatronen, die nach DIN 1822 / ISO 29463 zertifiziert sind

Achten Sie darauf, dass Ihre Filteranlage auch solche Partikel erfasst, die kleiner als 0,4 µm sind. Filterpatronen, die nach DIN 1822 / ISO 29463 zertifiziert sind, entsprechen den Anforderungen für diese Partikelgröße. Oft werden diese Filter auch als Schwebstofffilter bezeichnet. Filter dieser Art müssen dann mindestens Filterklasse E10 entsprechen. HERR® Filtersysteme entsprechen der Filterklasse E11.

Empfehlung für effiziente Filtersysteme
880er-Serie von HERR® mit 2 Filter à 20 m2 Filteroberfläche – sehr kompaktes, leichtes und hocheffizientes Absaugsystem, passend zum PorVent-Schneidtisch.
Details: https://ex-track.com/central-extraction-system/

Fazit

  • Die beim Schneiden entstehenden Dämpfe sind gesundheitsschädigend und müssen daran gehindert werden, in den Atemtrakt des Menschen zu gelangen. Die effizienteste Lösung bieten Schneidtische mit integrierter Absaugung.
  • Ob dabei ein Schneidtisch mit Trockenabsaugung und angeschlossenem Filtersystem gewählt wird oder ein Wassertisch, hängt von den örtlichen Gegebenheiten und den individuellen Vorzügen ab.
  • Das Wichtigste ist, dass die Emissionen keine Belastung für den Menschen und die Umwelt darstellen.

Wir hoffen, dass dieser Artikel für Sie hilfreich war. Wir empfehlen Ihnen auch einen weiteren Artikel zu diesem Thema: How To Eliminate Air Pollution During The Cutting Process. Wenn Sie weitere Hilfe benötigen, zögern Sie bitte nicht, uns unter der folgenden E-Mail-Adresse zu kontaktieren: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Looks like you are visiting from the United States — ✕

Loading...