Kategorien
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

SO VERBESSERN SIE DIE QALITÄT BEIM PLASMASCHNEIDEN

Was man dem Brennteil entnehmen kann

Haben Sie sich schon einmal gefragt, warum Schnitte manchmal unterschiedlich ausfallen? Manche Schnitte sind oben breiter und unten schmaler und umgekehrt. Oder nach dem Schneiden bleibt Schlacke unter einem Blech zurück. Was sind die Gründe dafür? Wie können Sie einen Prozess vorbereiten, um all dies zu vermeiden, was meist zusätzliche Nacharbeit und damit Zeit und Kosten verursacht? Dieser Artikel gibt Ihnen einen Einblick in dieses Thema – So verbessern Sie die Qualität beim Plasmaschneiden mit uns.

Nach den Erfahrungen von Thermacut mit Plasmaschneidsystemen und Verschleißteilen, die in anspruchsvollen industriellen Umgebungen zum Einsatz kommen, wird die Schnittqualität meist von mehreren Faktoren beeinflusst. Im folgenden Beitrag möchten wir uns auf die Hauptparameter bei der Beurteilung der Schnittqualität konzentrieren.

Diese Grundparameter umfassen den Fasenwinkel, die Menge der gebildeten Schlacke (Zunder) und die Maßgenauigkeit des Brennteils, bzw. der Schnittfuge. Alle diese Indikatoren müssen gleichzeitig beurteilt werden.

Was ist der ideale Schnittwinkel? Ein akzeptabler Schnittwinkel ist einer, dessen durchschnittlicher Fasenwinkel an allen vier Seiten weniger als 4° beträgt. Meistens werden Sie mit negativen oder positiven Schnittwinkeln oder einer Kombination aus beiden zu kämpfen haben.

Negative and positive cut angle

Bild: Negativer und positiver Schnittwinke

Negativer Schnittwinkel: Das obere Maß des Brennteiles ist größer als das untere Maß

Zu den Hauptursachen gehören normalerweise eine zu geringe Brennerhöhe von der Materialoberfläche, ein nicht eingestellter Brenner, verbogenes oder verkrümmtes Material, eine zu niedrige Schnittgeschwindigkeit, verschlissene oder beschädigte Verbrauchsteile.

Lösung: Erhöhung der Lichtbogenspannung, um die Brennerhöhe zu vergrößern (oder die Erhöhung der Schnittgeschwindigkeit).

Positiver Schnittwinkel: Das obere Maß des Brennteils ist kleiner als das untere Maß

Zu den Hauptursachen gehören normalerweise eine zu große Brennerhöhe von der Materialoberfläche, ein nicht eingestellter Brenner, verbogenes oder verkrümmtes Material, verschlissene oder beschädigte Verbrauchsteile.

Lösung: Reduzierung der Lichtbogenspannung, um die Brennerhöhe zu senken (oder Reduzierung der Schnittgeschwindigkeit).

Kombination aus positivem und negativem Schnittwinkel

Dies weist meistens auf eine Fehlfunktion des Reglers der Brennerhöhe hin..

Bei genauer Betrachtung der Wellenlinien handelt es sich um Wellen am Rand des Schnitts, die die Abweichungen der Schnittgeschwindigkeit zeigen. An ihrer Form kann man einfach erkennen, ob die Schnittgeschwindigkeit zu hoch oder zu langsam ist, und sie helfen dadurch, die richtige Schnittgeschwindigkeit zu bestimmen. Normale Linien sind leicht gekrümmt und um etwa 15° geneigt und der Schnitt ist ohne Schlacke.

Good quality stainless steel cut

Bild: Gute Schnittqualität im Edelstahl

Good quality aluminum cut

Bild: Gute Schnittqualität im Aluminium

Schlacke oder Zunder sind ein Begleitprodukt beim Schneiden. Es ist ein unerwünschtes Material, das am Brennteil angeschmolzen bleibt. In den meisten Fällen kann die Schlackenbildung durch richtige Einstellung des Brenners und der Schnittparameter reduziert oder minimiert werden.

Die Schlackenbildung hängt mit der Schnittgeschwindigkeit zusammen. Die richtige Einstellung der Schnittgeschwindigkeit führt zum Schneiden ohne Schlackenbildung. Die optimale Einstellung der Schnittparameter für eine gegebene Materialdicke findet man im mittleren Teil der Schnitttabellen.

Low and High speed dross

Bild: Zu niedrige und zu hohe Geschwindigkeit

Schlacke, die durch die zu niedrige Geschwindigkeit verursacht wird

Die kugelförmige Schlacke, die in größeren Mengen gebildet wird, lässt sich leicht in größeren Stücken entfernen.

Schlacke, die durch die zu hohe Geschwindigkeit verursacht wird

Das Material wird auf der unteren Oberfläche entlang der Schnittfuge geschweißt oder gerollt. Es ist schwer zu entfernen. Manchmal muss es abgeschliffen oder abgebrochen werden. Die Linien an der Kante haben eine typische „S“-Form.

Top dross

Bild: Schlacke auf der Oberfläche des Materials

Schlacke auf der Oberfläche des Materials

Manchmal erscheinen Spritzer des geschmolzenen Materials an der Oberkante beider Blechstücke. Dies geschieht normalerweise beim Schneiden mit Luft. Sie kann normalerweise gut entfernt werden.

Unregelmäßige Schlacke

Sie erscheint gelegentlich auf der Oberfläche oder an der Unterkante der Schnittfuge, sie ist unregelmäßig. Die Ursache sind in der Regel verschlissene Verbrauchsteile.

Andere Faktoren, welche die Schlackenbildung beeinflussen können, sind beispielsweise die Materialtemperatur, Korrosion oder eine Legierung mit hohem Kohlenstoffgehalt.

Was sagt uns die Schnittbreite? Die Schnittfuge ist eigentlich eine Lücke, die beim Schneiden entsteht (mit anderen Worten, das Materialvolumen, das entfernt wird).

Ihre Breite ist für die Maßgenauigkeit des Brennteils wichtig. Eine breitere Fuge wird normalerweise durch eine niedrigere Schnittgeschwindigkeit oder eine höhere Stromeinstellung verursacht. Die Fugenbreite entspricht dem 1,5 – 2-Fachen des Durchmessers der Düsenöffnung. Es ist sehr wichtig, die in den Schnitttabellen angegebenen Parameter einzuhalten. Unterschiede zwischen Einstellungen und der Materialzusammensetzung können dazu führen, dass konkrete Benutzerergebnisse von den in der Tabelle aufgeführten Ergebnissen abweichen können.

Cut chart parametres

Bild: Schnitttabellen parameter

Wichtige Empfehlungen zum Abschluss

Überprüfen Sie vor allen Änderungen die vom Hersteller in der Bedienungsanleitung empfohlenen Einstellungen/Referenznummern der Verbrauchsteile.

Unter Berücksichtigung der Materialqualität, Materialtemperatur und der spezifischen Legierungen sind nur geringfügige Änderungen erforderlich.

Bei Änderungen der Lichtbogenspannung diese um 2 Volt erhöhen oder reduzieren. Im Falle der Änderung der Schnittgeschwindigkeit, diese um 5 % erhöhen oder reduzieren, bis sich das Ergebnis verbessert.

Optimale Ergebnisse werden in den meisten Fällen erzielt, wenn die empfohlene Schnittgeschwindigkeit und die Größe der Lichtbogenspannung eingehalten werden.

Der Bediener sollte sich dessen bewusst sein, dass alle Schnittvariablen voneinander abhängig sind. Die Änderung der Einstellung eines Parameters wirkt sich auf alle anderen aus und die Schnittqualität kann sich verschlechtern.

Wir hoffen, Sie finden diesen Artikel hilfreich. Gleichzeitig empfehlen wir Ihnen den Artikel, Enhancing your plasma cutting quality.

If you needed any further help, please do not hesitate to contact us at the following email: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.
Kategorien
CUTTING EX-TRAFIRE® PLASMA

REDUZIERUNG DER SCHNEIDKOSTEN  

WO DIE MEISTEN HERSTELLER GELD VERLIEREN

Beim Plasmaschneiden sind die größten Kostenfaktoren in der Regel nicht die offensichtlichsten. Die meisten Metallverarbeiter verlieren kein Geld durch größere Ausfälle – sie verlieren es durch alltägliche Kleinigkeiten, die sich im Laufe der Zeit summieren. Wie ein Plasmaschneidsystem eingestellt ist, wie Brenner und Verschleißteile ausgewählt werden und wann sie ausgetauscht werden – all das hat direkten Einfluss auf die Schneidkosten, die Schnittqualität und die Gesamtproduktivität. Die Herausforderung besteht darin, dass viele dieser Entscheidungen auf Gewohnheiten zurückzuführen sind, die sich im täglichen Betrieb festgesetzt haben. Zu verstehen, wo diese Verluste auftreten, ist der erste Schritt, um sie zu reduzieren.

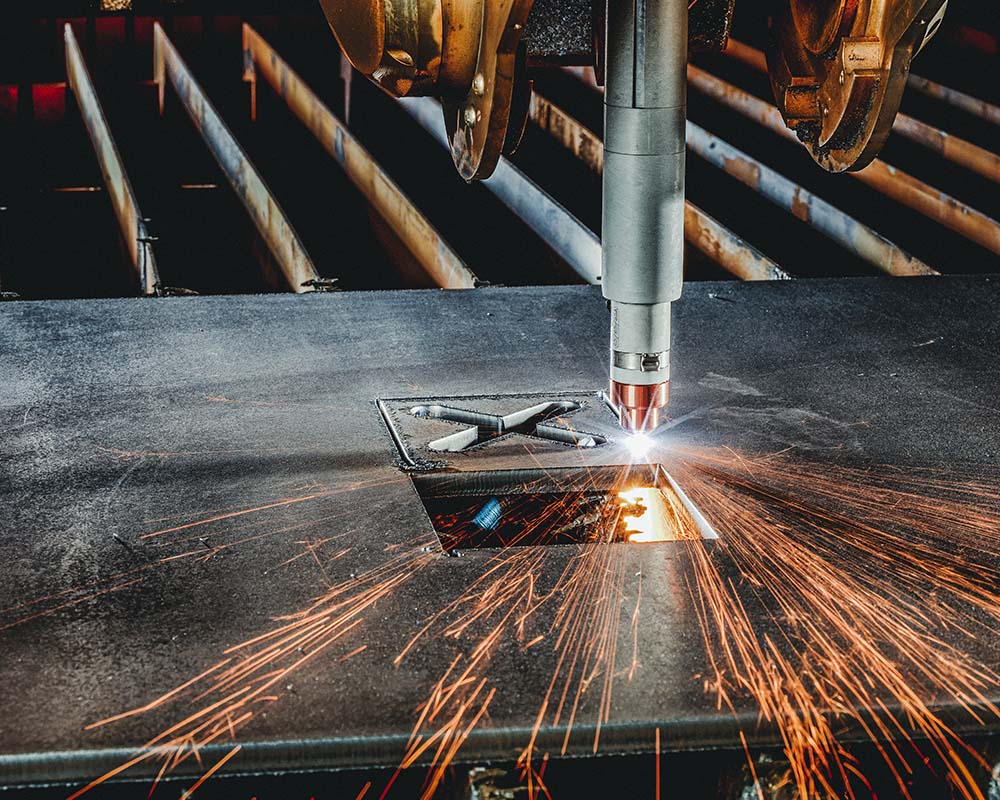
The FHT-EX105RTX plasma cutting torch cuts a cross-shaped workpiece.

Es wird häufig angenommen, dass der Betrieb bei maximaler Stromstärke auch maximale Produktivität bedeutet. Theoretisch macht das Sinn – mehr Leistung sollte ja schnellere Schnitte bedeuten. In der Praxis verursacht dies jedoch oft mehr Probleme, als es löst.

Der Betrieb bei voller Leistung erhöht die Wärmezufuhr, was zu einer Verbreiterung der Schnittfuge, einer Verschlechterung der Kantenqualität und einer erschwerten Einhaltung enger Toleranzen führen kann – insbesondere bei dünneren Materialien oder filigranen Teilen. Möglicherweise müssen Sie am Ende mehr Zeit für die Nachbearbeitung aufwenden, und die Verschleißteile nutzen sich unter der zusätzlichen thermischen Belastung tendenziell schneller ab. Die kosteneffizienteste Einstellung ist nicht die leistungsstärkste, sondern die gleichmäßigste. Die richtige Einstellung von Stromstärke, Geschwindigkeit und Schneidhöhe führt in der Regel zu einer besseren Schnittqualität und geringeren Kosten pro Teil.

Die falschen Verschleißteile sind eines der häufigsten und am meisten unterschätzten Probleme beim Plasmaschneiden. Oft wird angenommen, dass die Verwendung einer Düse für eine höhere Stromstärke bei geringerer Leistung die Lebensdauer der Verschleißteile verlängert. In Wirklichkeit bewirkt dies jedoch meist das Gegenteil. Wenn Stromstärke und Verschleißteile nicht aufeinander abgestimmt sind, sinkt nämlich die Lichtbogendichte. Dieser weniger fokussierte Lichtbogen kann die Schnittgeschwindigkeit verlangsamen, die Wärmezufuhr erhöhen und die Gesamtlebensdauer der Verschleißteile verkürzen.

Anstatt die Effizienz zu steigern, führt dies oft zu:

  • geringerer Schnittqualität
  • niedrigerer Produktionsgeschwindigkeit
  • mehr Schlackenbildung und Nacharbeit
  • kürzerer Lebensdauer der Verschleißteile
Verwenden Sie die passenden Verschleißteile und folgen Sie den Empfehlungen des Herstellers.

Es ist von entscheidender Bedeutung, die Verbrauchsmaterialien auf die tatsächliche Stromstärke abzustimmen. Damit erreicht man die richtige Lichtbogencharakteristika, eine gleichbleibende Schnittqualität und eine besser vorhersehbare Leistung.

Das Problem mit dem Zeitpunkt des Verschleißteilwechsels

Der Zeitpunkt des Austauschs von Verschleißteilen kann größere Auswirkungen auf die Kosten haben, als den meisten Betrieben bewusst ist. Manche Betreiber nutzen Verschleißteile bis zu deren völligem Ausfall, um auch noch das letzte Quäntchen Lebensdauer herauszuholen. Das mag zwar kosteneffizient erscheinen, führt jedoch häufig zu schlechter Schnittqualität, Ausschuss oder sogar Schäden am Schneidbrenner. Andere wiederum tauschen Verschleißteile zu früh aus, um das Risiko eines Ausfalls während des Schneidvorgangs zu vermeiden – insbesondere bei CNC-Tischen, wo das Anhalten eines Programms einen gesamten Schneidplan unterbrechen kann. In solchen Fällen bleibt oft noch verfügbare Lebensdauer ungenutzt.

Die Realität ist jedoch differenzierter. Nicht alle Verschleißteile nutzen sich gleich schnell ab. Elektroden und Düsen verschleißen in der Regel gemeinsam, während Wirbelringe und Brennerkappen oft länger halten. Wenn jedes Mal alles auf einmal ausgetauscht wird, kann dies die Kosten unnötig in die Höhe treiben.

Instandhaltung: der oft übersehene Kostenfaktor

Selbst hochwertige Verschleißteile können in einem schlecht gewarteten System keine gute Leistung erbringen. Verunreinigungen, ungleichmäßige Kühlung und allgemeiner Verschleiß am Brenner oder an der Stromquelle können die Leistung beeinträchtigen und die Lebensdauer der Verschleißteile verkürzen. Schon etwas so Einfaches wie das Anfassen von Verschleißteilen mit schmutzigen Händen kann dazu führen, dass Öl oder Schmutz in das System gelangen.

Die Schmierung ist ein weiterer Aspekt, der leicht übersehen wird. Eine kleine Menge Silikonschmiermittel erleichtert die Montage, doch zu viel davon kann den Gasstrom in den Verschleißteilen beeinträchtigen.

Einzeln betrachtet, stellen diese Instandhaltungsmaßnahmen keine gravierenden Probleme dar. Im Laufe der Zeit können sie jedoch erhebliche Auswirkungen auf die Leistung und die Kosten haben.

Wie Ersatzteile aus dem Aftermarket die Situation verändern

Verschleißteile sind ein wiederkehrender Kostenfaktor, daher können schon kleine Veränderungen einen spürbaren Unterschied bewirken. Hochwertige Aftermarket-Verschleißteile sind so konzipiert, dass sie die Leistungsstandards des OEM hinsichtlich Schnittqualität und Lebensdauer erfüllen und gleichzeitig kostengünstiger sind. Je nach Anwendung und Parameter sind Einsparungen von 20–30 % üblich. Über die Kosten hinaus bieten Aftermarket-Verschleißteile den Anwendern zudem mehr Flexibilität. Mit der richtigen Konfiguration lässt sich oft eine längere Nutzungsdauer der Verschleißteile erzielen, ohne dass die Schneidqualität darunter leidet.

Der THERMACUT®-Vorteil

Die Thermacut-Aftermarket-Verschleißteile sind darauf ausgelegt, ein Gleichgewicht zwischen Leistung und Kosteneffizienz herzustellen. Im Gegensatz zu kartuschenbasierten Systemen, bei denen ein kompletter Austausch erforderlich ist, ermöglichen die Thermacut-Lösungen den bedarfsgerechten Austausch einzelner Komponenten. Damit wird unnötiger Abfall reduziert und Anwender haben mehr Kontrolle über den Verbrauch der Verschleißteile.

Die Thermacut-Ersatzteile für den Nachrüstmarkt sind darauf ausgelegt, ein ausgewogenes Verhältnis zwischen Leistung und Kosteneinsparungen beim Schneiden zu gewährleisten.

Das Design der THERMACUT-Produkte ist darauf ausgelegt:

  • eine stabile Lichtbogenleistung und gleichbleibende Schnittqualität zu gewährleisten
  • in puncto Leistung mit OEM-Verschleißteilen mithalten zu können
  • in vielen Anwendungsbereichen eine längere Lebensdauer zu gewährleisten

Das Ziel ist ein effizienterer Schneidprozess und geringere Gesamtkosten pro Schnitt.

So holen Sie das Beste aus Ihrem Setup heraus

Selbst mit den richtigen Verschleißteilen hängen die Ergebnisse davon ab, wie diese eingesetzt werden. Ein häufiges Problem ist die Verwendung von Verschleißteilen verschiedener Marken in ein und demselben Brenner. Dies kann sich auf den Sitz, die Ausrichtung und die Leistung auswirken. Um optimale Ergebnisse zu erzielen, sollten die Verschleißteile als aufeinander abgestimmtes Set verwendet werden.

Mischen Sie keine Verschleißteile verschiedener Marken.Dies kann sich auf Sitz, Ausrichtung und Leistung auswirken

Ein weiteres Detail, das oft übersehen wird, ist die Erneuerung von Komponenten wie dem Wasser- oder Kühlrohr beim Umstieg auf Aftermarket-Verschleißteile. Wird dies versäumt, kann dies ebenfalls die Leistung beeinträchtigen. In der Praxis machen selbst solche kleinen Details oft einen spürbaren Unterschied.

Eine kostengünstigere Art des Schneidens

Wer seine Schneidkosten senken möchte, muss nicht gleich das gesamte System umstellen. Bereits kleine Anpassungen bei dem Setup, der Wartung sowie dem richtigen Zeitpunkt des Austauschs können die Kosten pro Schnitt deutlich reduzieren. In Verbindung mit den passenden Verbrauchsmaterialien summieren sich diese Einsparungen schnell zu spürbaren Kostenvorteilen. Für Unternehmen, die ihre Wettbewerbsfähigkeit langfristig sichern möchten, sind effiziente Arbeitsabläufe, eine optimierte Anlageneinrichtung und fundierte Entscheidungen daher entscheidende Erfolgsfaktoren.

Möchten Sie mehr über das Plasmaschneiden erfahren? Lesen Sie unseren Blogbeitrag: WELCHE FAKTOREN BEEINFLUSSEN DIE SCHNITTQUALITÄT?.

Vielen Dank, dass Sie diesen Blogbeitrag gelesen haben. 

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Kategorien
CUTTING EX-TRACK® EX-TRAFIRE® LASER OXY-FUEL PLASMA

REDUZIERUNG DER RAUCHGASBELASTUNG

So reduzieren Sie die Belastung durch Dämpfe
beim thermischen Schneiden

Wo gehobelt wird, fallen Späne – oder werden gesundheitsgefährdende Gase und Dämpfe freigesetzt. Mit den Schneidverfahren Plasma, Laser oder Autogen gelangen je nach Grundmaterial und verwendetem Gas feinste Partikel aus den Bestandteilen Zink, Blei, Kadmium, Chrom, Beryllium und andere in die Umgebung. Diese sind zum Teil hoch gesundheitsschädlich und können schwerwiegende Krankheiten beim Menschen auslösen. Umso wichtiger ist es, beim Schneiden von Blechen grundsätzlich möglichst keine freigesetzten Dämpfe einzuatmen. Hierfür gibt es unterschiedliche Vorkehrungsmaßnahmen und Lösungen, die wir Ihnen hier aufzeigen wollen.

Einflussparameter auf die Rauchgasentwicklung

Die Zusammensetzung und die Intensität der Schneiddämpfe sind von unterschiedlichen Parametern abhängig:

  • Materialzusammensetzung des zu schneidenden Werkstoffs
  • Art des Schneidens (Plasma-, Laser- oder Autogenschneiden)
  • Blechdicke bzw. Werkstoffdicke
  • Verwendetes Brenngas (Plasmagas, Stickstoff, Pressluft)
  • Druck des Schneidgases
  • Schneidgeschwindigkeit und Länge der Schnitte

Betrachtet man die Parameter genauer, nimmt die Zusammensetzung des Grundwerkstoffs die größte Gewichtung ein. Dessen Bestandteile bestimmen primär die chemische Zusammensetzung der beim Schneiden freigesetzten Partikel.

Beim thermischen Schneiden sind die Partikel dieser Stäube zwar etwas größer als solche, die beim thermischen Fügen (Schweißen) entstehen, aber sie sind trotzdem noch fein genug, um in die menschliche Lunge zu gelangen. Damit sind diese gesundheitsgefährdend und können je nach Bestandteilen sogar Krebs verursachen. Beim Laserschneiden sind die freigesetzten Partikel aufgrund der hohen Energiedichte während dieses Prozesses sogar noch kleiner bzw. feiner als beim Plasma- oder Autogenschneiden und können Zellwände durchdringen.

Introduction in methods of prevention and extraction of welding fume

Quelle: European Welding Association (EWA), Technical Committee „Health and safety equipment“ (TC HSE), information paper, Entwurf Stand 03/2024 „Introduction in methods of prevention and extraction of welding fume“

Neben den Feinstäuben entstehen sogenannte nitrose Gase wie Stickstoffoxid. Diese sind Atemgifte mit reizender und ätzender Wirkung und können noch 24 Stunden nach dem Einatmen zu Schäden in der Lunge führen (Lungenödem).

Jedes der Schneidverfahren ist in sich komplex und birgt individuelle Gefahren, auf die wir in diesem Artikel jedoch nicht weiter eingehen möchten. Wir wollen uns stattdessen auf Lösungen zum Reduzieren der Belastungen durch Schneiddämpfe fokussieren.

Wenn Sie nur gelegentlich Bauteile schneiden, arbeiten Sie unter anderen Bedingungen, als wenn im Schichtbetrieb Tonnen an Blechen verarbeitet werden. Auch wenn man oft liest, dass beim gelegentlichen thermischen Trennen eine natürliche Belüftung wie durch regelmäßiges Öffnen des Hallentors bereits ausreichend ist, müssen Sie auf ausreichende PSA (Persönliche Schutzausrüstung) achten. Dazu gehört mindestens ein belüfteter Helm.

Ist thermisches Schneiden Ihre feste Tagestätigkeit, benötigen Sie auf jeden Fall ein gut durchdachtes industrielles Luftreinigungssystem, das zu Ihren Anforderungen passt. Dazwischen gibt es viele individuelle Lösungen, von denen wir Ihnen hier einige vorstellen wollen.

Schneiddämpfe durch den Prozess reduzieren

Ähnlich wie beim Schweißen können Sie auch beim Schneiden die Parameter so einstellen, dass Emissionen aus dem Schneidprozess reduziert werden. Ein Beispiel hierfür: Mit einer 2,4 mm-Schneiddüse und 150 Ampere können Sie vor allem schnell arbeiten. Allerdings entstehen dabei mehr Emissionen, als wenn Sie mit einer 1 mm-Schneiddüse und 80 Ampere schneiden. Die Fuge ist schmaler, die Emissionen weniger.

Auch die Prozessgase beeinflussen die Bildung von Rauchgasen bzw. Stäuben beim Schneiden.
Am wenigsten Prozessgase entstehen beim Laserschneiden. Dieser Schneidprozess wird vor allem bei dünnen Blechen unter 10 mm angewendet. Mittlerweile gibt es aber auch Schneidlaser, die 15–60 mm dicke Bleche schneiden können. Wegen der Strahlung muss das Schneiden mit einem Laser jedoch immer gesichert stattfinden und mit einer Einhausung von der Umgebung abgeschottet sein. Es muss zu 100 Prozent ausgeschlossen sein, dass Reflektionen die Laserstrahlen ungewollt ablenken. Ein Laserschneidkopf an einem Roboter ist nur in einem geschlossenen Raum erlaubt, der während der Aktivität nicht betreten werden kann.

Plasmaschneiden braucht oft zwei Prozessgase: das Plasmagas, um die elektrische Energie auf das Werkstück zu übertragen und das Material aufzuschmelzen. Das zweite ist das sogenannte Shield-Gas als Prozessgas, um das aufgeschmolzene Material auszublasen. Wird als Shield-Gas Druckluft verwendet, entstehen ebenfalls gesundheitsschädliche Gase, nämlich Stickstoffmonoxid und Stickstoffdioxid. Diese werden auch NOx genannt, also gasförmige Verbindungen aus Stickstoff und Sauerstoff. Wenn Sie nun reinen Stickstoff als Shield-Gas verwenden, können Sie die Bildung gesundheitsschädlicher NOx vermeiden, weil im Plasmagas kein Sauerstoff als Reaktionspartner vorliegt.

Ebenso können Sie z. B. Argon oder Argon-Wasserstoff verwenden, um Emissionen zu reduzieren. Wichtig dabei ist, dass dem Stickstoff kein Sauerstoff als Reaktionspartner zur Verfügung steht.

Das Autogenschneiden – auch Autogen-Brennschneiden genannt – kommt überwiegend beim Trennen von Baustahl, und hier speziell unlegierten und niedriglegierten Stählen zum Einsatz. Als Brenngas werden Acetylen, Propan sowie Propan-Butan verwendet. Auf den Menschen hat Acetylen eine narkotisierende Wirkung, wenn es eingeatmet wird.

Emissionen lassen sich nie ganz verhindern, daher ist Rauchgasabsaugung beim Schneiden der Königsweg, um die Gesundheit der Mitarbeitenden zu schützen. Beim Trennen von Blechen in der Halle bieten Schneidtische mit der Möglichkeit zur Absaugung wie auch Wassertische den besten Schutz. Beide Varianten sind außerdem hocheffizient.

Prinzip Schneidtisch mit integrierter Absaugung

Je näher die Absaugung am Prozess ist, desto mehr Emissionen können direkt erfasst werden. Beim thermischen Fügen (Schweißen) spricht man von Punktabsaugung, wo ein spezieller Absaugbrenner direkt die entstehenden und nach oben steigenden Rauchgase erfasst. Beim thermischen Trennen werden die Emissionen fast ausschließlich nach unten weggeblasen, also unter das Werkstück. Lediglich beim Zünden oder beim Lochstechen zum Anschnitt entweichen Gase nach oben. Aus diesem Grund bietet sich das Absaugen der Schneidrauche über den Schneidtisch an.

Prinzip Schneidtisch mit integrierter Absaugung

Schneidtisch

Links: Frontansicht eines Absaug-Schneidtischs; Rechts: Seitenansicht

Schneidtische mit integrierter Absaugung sind meist recht groß. Um hier möglichst effizient absaugen zu können, sind die Schneidtische nochmals in weitere Segmente unterteilt (Abbildung rechts, Seitenansicht). Über zum Beispiel Taster aktiviert der Schneidbrenner die Öffnung des aktuell direkt darunterliegenden Absaugbereichs. Damit kann punktuell effizienter abgesaugt werden, weil nur in dem Segment aktiv abgesaugt wird, über dem sich der Schneidbrenner gerade befindet.

Die beim thermischen Trennen entstehenden Schlacke fallen in den Schlackebehälter. Angesaugte Funken kühlen an den seitlichen Metallblechen aus und fallen ebenso herunter. Die gasförmigen Emissionen werden in den Absaugkanal hineingeleitet (s. Frontansicht linke Abbildung) und durch eine Rohrleitung zur Filteranlage geleitet.

Empfehlungen für Downdraft-Schneidtische:
HERR® Absaugtisch PorVent – energieeffizient, einfache Installation und Wartung
Details: https://ex-track.com/herr-downdraft-table-1600×3200/

HERR® Absaugtisch 1600 x 3200

Bild: HERR® Absaugtisch 1600 x 3200

Prinzip Schneidtisch als Wassertisch

Wassertisch

Bild: Wassertisch

Der beim Schneiden nach unten schießende Strahl wird bei einem Wasser-Schneidtisch in einem Wasserbett gebunden. Natürlich fallen auch Schlacke und grobe Teile herunter und landen im Wasserbecken. Ein Wasser-Schneidtisch wird bis ca. 20 mm unterhalb der Werkstückunterkante mit Wasser befüllt. Durch den kleinen Spalt zwischen Schneidgitter und Wasseroberfläche können natürlich auch ein wenig Rauchgase entweichen.

Die Effizienz eines Absaugtischs mit Trockenabsaugung ist höher als die eines Wasser-Schneidtischs. Müssen kleine Bleche geschnitten werden, kann man die Effizienz des Absaugtischs sogar noch steigern, wenn das Schneidrost mit zusätzlichen Blechen abgedeckt wird. Bei einem Wasser-Schneidtisch wird keine zusätzliche Filteranlage benötigt, allerdings muss das Wasser mithilfe von chemischen Zusätzen stetig »gepflegt« und das verschmutzte Wasser immer wieder entsorgt werden. Je nach Größe des Tischs kommen zusätzlich 800 Liter bis 1.000 Liter als Gewichtkomponente hinzu, was bei der Standortwahl beachtet werden muss. Abhängig von den Gegebenheiten vor Ort stellt ein Wasser-Absaugtisch eine einfache Lösung dar.

Empfehlungen für Wasser-Schneidtische
HERR® Wasser-Absaugtisch 1.600 x 3.200 mmder CT-PORW-Serie – Lösung für tragbare Schneidsysteme, passt ideal zum EX-TRACK® CNC-Schneidsystem
Details: https://ex-track.com/herr-water-table-1600-3200/

EX-TRACK® Wasser-Absaugtisch 1.000 x 2.000 mm – klein und hocheffizient, speziell für EX-TRACK® CNC-Schneidgerät
Details: https://ex-track.com/ex-track-water-table/

EX-TRACK® Wasser-Absaugtisch 1000 x 2000

Bild: EX-TRACK® Wasser-Absaugtisch 1000 x 2000

Kleine Handschneidtische

Kleine Handschneidtische

Bild: Kleine Handschneidtische

Das Funktionsprinzip eines Handschneidtischs gleicht dem eines großen Schneidtischs mit Absaugung. Aufgrund der kleine Schneidfläche ist der Tisch allerdings nicht mehr zusätzlich in einzelne Sektionen unterteilt. Das Material wird auf das Schneidgitter aufgelegt und geschnitten. Entstehende Funken und Schlacke fallen direkt herunter und werden so aufgefangen, dass sie nicht vom Absaugsystem eingesaugt werden können. Die leichten gasförmigen Partikel werden durch die Schlitze des Absaugrohrs aufgenommen und von dort über das Rohrsystem in die Filteranlage abtransportiert.

Empfehlungen für kleine Hand-Absaugtische:
HERR® Arbeitstisch – für Schneiden und Schweißen
Details: https://ex-track.com/herr-hand-plasma-cutting-and-welding-table/

Das Filtersystem

Die vom Schneidtisch abgeleiteten Partikel und Rauchgase werden zum Absaugfiltersystem geführt (s. Abbildung links) und dort in den Filtern aufgefangen. Der Einlassstutzen für den Lufteinlass kann bei Bedarf auch nach unten geöffnet sein. Direkt hinter dem Einlassstutzen sind Prallbleche angebracht. Diese verhindern, dass Funken oder größere Partikel die Filter beschädigen. Solch größere Partikel fallen direkt in die Sammelbox und werden dort aufgefangen.

Das Filtersystem

Li.: Volumenstrom in der Absauganlage (partikelbelastet)
Re.: Volumenstrom innerhalb des Filters (gereinigt)

Die rechte Abbildung zeigt einen Querschnitt durch den Filter und dessen Strömungsverlauf. Die gereinigte Luft wird – je nach örtlichen Vorschriften – entweder direkt in die Umgebung abgegeben oder mit dem vorhandenen Abluftsystem ins Freie geleitet. Die beim Schneiden am häufigsten genutzten Filtersysteme sind Niedrigvakuumsysteme. Hierbei fließt ein hoher Volumenstrom bei niedrigem statischem Druck.

Ist eine Filtereffizienz von 99,99 % bei Partikelgröße ≥ 0,5 µm ausreichend?

Die direkte Antwort auf diese Frage: nein. Die Erklärung: 98,90 % aller Partikel sind < 0,4 µm groß. Das bedeutet, dass maximal 1,1 % des gesamten Partikelvolumens in dem »groben« Filter aufgefangen werden. Bei einer Partikelgröße von ≥0,5 µm können bei einem Filterwirkungsgrad von 99,99 % nur < 10 % aller Partikel aufgenommen werden.

Unser Tipp: Filterpatronen, die nach DIN 1822 / ISO 29463 zertifiziert sind

Achten Sie darauf, dass Ihre Filteranlage auch solche Partikel erfasst, die kleiner als 0,4 µm sind. Filterpatronen, die nach DIN 1822 / ISO 29463 zertifiziert sind, entsprechen den Anforderungen für diese Partikelgröße. Oft werden diese Filter auch als Schwebstofffilter bezeichnet. Filter dieser Art müssen dann mindestens Filterklasse E10 entsprechen. HERR® Filtersysteme entsprechen der Filterklasse E11.

Empfehlung für effiziente Filtersysteme
880er-Serie von HERR® mit 2 Filter à 20 m2 Filteroberfläche – sehr kompaktes, leichtes und hocheffizientes Absaugsystem, passend zum PorVent-Schneidtisch.
Details: https://ex-track.com/central-extraction-system/

Fazit

  • Die beim Schneiden entstehenden Dämpfe sind gesundheitsschädigend und müssen daran gehindert werden, in den Atemtrakt des Menschen zu gelangen. Die effizienteste Lösung bieten Schneidtische mit integrierter Absaugung.
  • Ob dabei ein Schneidtisch mit Trockenabsaugung und angeschlossenem Filtersystem gewählt wird oder ein Wassertisch, hängt von den örtlichen Gegebenheiten und den individuellen Vorzügen ab.
  • Das Wichtigste ist, dass die Emissionen keine Belastung für den Menschen und die Umwelt darstellen.

Wir hoffen, dass dieser Artikel für Sie hilfreich war. Wir empfehlen Ihnen auch einen weiteren Artikel zu diesem Thema: How To Eliminate Air Pollution During The Cutting Process. Wenn Sie weitere Hilfe benötigen, zögern Sie bitte nicht, uns unter der folgenden E-Mail-Adresse zu kontaktieren: support@thermacut.cz

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Kategorien
CUTTING EX-TRAFIRE® PLASMA

WELCHES IST DAS BESTE GAS ZUM PLASMA-SCHNEIDEN?

Are you new to plasma cutting and uncertain about which gases to choose to achieve the best results? Although there is a lot of information everywhere, the average operater, especially a newbie, might get lost quickly. Let´s clear it up once and for all.

Depending on the metal that you´re cutting, you´ll require different types of gases, or a special mixture of gases. In this article we will focus on their main characteristics and recommend which metals various gases are suitable to cut.

Beste Gas zum Plasma-schneiden

The most common plasma cutting gases include compressed air, oxygen, nitrogen mixtures (N2/CO2; N2/H20; and (N2)2/air), and argon-hydrogen. All of them work relatively well on thinner sheets of metal, one-half inch or less (≤ 12 mm), but when the plate thickness increases, fabricators typically use a combination of these gases to improve production.

FOUR WIDELY USED PLASMA CUTTING GASES

1. DRUCKLUFT

Druckluft ist das vielseitigste Plasmagas. Es bietet eine gute Schnittqualität bei guter Schneidgeschwindigkeit von niedriglegierten Stählen (Baustahl), Edelstahl und Aluminium. Der größte Vorteil liegt in den niedrigen Betriebskosten, weil man Druckluft nicht kaufen muss. Allerdings benötigt man einen Kompressor, der gewartet und gereinigt werden muss. Bei der Verwendung von Druckluft können auf der Schnittoberfläche Oxidationen sowie Nitrierhärten auftreten, die zu Porosität und damit zu schlechten Schweißeigenschaften führen können. Dieses Problem kann aber durch den Einsatz von qualitativ hochwertigem Schweißdraht behoben werden, der die Schweißstelle denitrifiziert.

Geeignet für Metalle:Baustahl, Edelstahl, Aluminium
Empfohlene Materialstärke:Bis zu ≤ 25 mm
Anwendung:Schneiden, Fugenhobeln, Markieren
(EX-TRAFIRE® HD line)

Die beste Lösung für EX-TRAFIRE® Plasma-Schneidsysteme ist ein Kompressor in entsprechender Größe mit einem Gasfluss von mehr als 200 lpm (7,1 scf/m), je nach Stromquelle. Der Gasdruck sollte mindestens 0,8 Bar (11 psi) über dem benötigten dynamischen Gasdruck zum Schneiden liegen, abhängig vom Schneidbrennertyp.

Der Schneidbrenner FHT-EX®105RTX für die @105 A benötigt zum Beispiel einen dynamischen Druck von 5,2 Bar (75 psi) / 140 lpm (5 scf/m) zum Schneiden. Deshalb sollte der Eingangsdruck in die Stromquelle mindestens 6 Bar (87 psi) / 170 lpm (6 scf/m) betragen – einen kleinen Puffer eingeschlossen. Aber immer gilt: Je mehr lpm, desto besser.

2. SAUERSTOFF

In der Industrie ist Sauerstoff das am häufigsten verwendete Gas zum Schneiden von Baustahl, da er saubere, qualitative hochwertige Schnitte liefert mit nur minimalen Schlackeresten (mineralische Rückstände, die sich auf der Oberfläche geschmolzenen Metalls bilden). Aufgrund der niedrigen Oberflächenspannung lassen sich diese Schlackerückstände leicht von der Schnittkante entfernen. Außerdem ist die Geschwindigkeit beim Schneiden mit Sauerstoff höher als mit anderen Plasmagasen. Sauerstoff lässt sich sehr gut mit anderen Gasen kombinieren.

Der größte Nachteil des Sauerstoffs liegt zum einen in seinem hohen Preis und zum anderen in einer teilweise geringeren Verschleißteil-Lebensdauer. Sauerstoff empfiehlt sich nicht zum Schneiden von Edelstahl oder Aluminium.

Geeignet für Metalle:Baustahl
Empfohlene Materialstärke:bis zu ≤ 32 mm
Anwendung:Schneiden

Sauerstoff ist bei den EX-TRAFIRE® Plasma-Schneidsystemen nicht erlaubt und wird nicht eingesetzt.

3. STICKSTOFF

Früher wurde Stickstoff in älteren Plasmaschneidbrennern verwendet. Heutzutage wird er häufig für Plasma-Schneidsysteme mit größeren Stromstärken zum Schneiden von Materialstärken von bis zu ≤ 75 mm verwendet. Die besten Resultate werden beim Schneiden von Edelstahl und Aluminium erreicht, gute Resultate beim Schneiden von Baustahl, wobei dort Schlacke entstehen kann. Alleine eingesetzt liefert Stickstoff die besten Ergebnisse bei glatten und glänzenden Oberflächen. Der größte Vorteil des Stickstoffs liegt in seiner exzellenten Schnittqualität und der längeren Lebensdauer der Verschleißteile. Ein Nachteil ist sein hoher Preis.

Für dickere Bleche eignet sich Stickstoff in Verbindung mit Kohlendioxid, mit Luft oder Argon als Gasgemisch.

CO2 verbessert die Oberflächenbeschaffenheit, erhöht die Schneidgeschwindigkeit und verlängert die Lebensdauer;

Luft ist beim Einsatz eines Stickstoff-Plasmasystems die erste Wahl als Sekundärgas;

Wasser kann verwendet werden, falls es das System erlaubt, aber nur mit einem Wassertisch.

Geeignet für Metalle:Edelstahl, Aluminium
Empfohlene Materialstärke:Bis zu ≤ 75 mm
Anwendung:Schneiden

Im Hinblick auf den ersten Absatz enthält die dort erwähnte Druckluft ca. 75% Stickstoff. Somit eignen sich Stickstoff und seine Gemische auch für die EX-TRAFIRE® Stromquellen. Die Gase eignen sich zum Schneiden von Edelstahl und Aluminium.

4. ARGON WASSERSTOFF*

Argon ist ein seltenes und daher teures inertes Gas, das nicht mit den zu schneidenden Metallen reagiert. Der Einsatz von Argon bietet viele Vorteile, da es den Lichtbogen stabilisiert und die Umgebung nicht verschmutzt. Allerdings kann es aufgrund seiner niedrigen Leitfähigkeit nicht alleine eingesetzt werden.

Wasserstoff ist ein perfekter Wärmeleiter und kann heiße Metalloberflächen schnell abkühlen. Daher eignet er sich zum Schneiden von Aluminium und Edelstahl. Obwohl Wasserstoff exzellente Leitfähigkeit besitzt, verhindert sein niedriges Atomgewicht hohe kinetische Energie. Genau wie Argon muss Wasserstoff mit anderen Gasen kombiniert werden.

Das gewöhnliche Argon-Wasserstoff-Gemisch besteht aus 65 % Argon und
35 % Wasserstoff. Dieses Argon-Wasserstoff-Gemisch eignet sich am besten für dicke Edelstahlbleche und Aluminiumbleche, die 75 mm übersteigen. Es eignet sich nicht zum Schneiden von Baustahl. Außer zum Schneiden eignet sich das Gemisch auch zum Plasma-Fugenhobeln bei allen Materialien. Mit dem Argon-Wasserstoff-Gemisch kann man bei Edelstahl (je nach Legierung) sehr glatte, fast schon polierte Schnittflächen erreichen. Diese Kombination bietet optimale Schneidmöglichkeiten. Aber durch den hohen Preis ist der Einsatz weniger wirtschaftlich.

* Vergewissern Sie sich vor dem Einsatz, dass ihr System den Einsatz von Argon-Wasserstoff-Gemisch erlaubt und damit sicher ist.

Geeignet für Metalle:Edelstahl, Aluminium
Empfohlene Materialstärke:Bis zu ≤ 100 mm
Anwendung:Schneiden, Fugenhobeln, Markieren

Argon und seine Gemische eignen sich in Verbindung mit der EX-TRAFIRE® HD Linie für das Markieren. Im Vergleich mit der Druckluft werden die Linien bei Einsatz von Argon nicht so tief und breit. Einfach gesagt: Sie erzielen bessere Ergebnisse.

EMPFEHLUNG

Im Hinblick auf die am häufigsten zu schneidenden Materialien, deren Stärke, die gewünschte Schneidqualität und Ihren finanziellen Möglichkeiten, empfehlen wir Folgendes:

Das wirtschaftlichste und vielseitigste Gas zum Plasmaschneiden ist reine Druckluft. Es eignet sich für Bau- und Edelstahl sowie für Aluminium.

Sauerstoff eignet sich am besten zum Schneiden von Baustahl, wobei Luft als Sekundär-Gas eingesetzt wird. Es bietet eine gute Schneidqualität, hohe Schneidgeschwindigkeit und nur wenig, leicht zu entfernende Schlacke.

Falls Sie hauptsächlich Edelstahl und Aluminium schneiden, sollten Sie Stickstoffplasma in Verbindung mit CO2 verwenden, um das beste Kosten-/Nutzen-Verhältnis zu erzielen.

Bei sehr dicken Edelstahl- und Aluminiumblechen ist Argon-Wasserstoff in Verbindung mit Stickstoff als Sekundärgas die beste Wahl, um eine perfekte Schnittqualität zu einem günstigen Preis zu erhalten.

Das beste Plasmagas für die EX-TRAFIRE® Plasma-Schneidsysteme ist ohne Zweifel Druckluft. Die wesentlichen Vorteile sind geringe Anschaffungs- und Betriebskosten sowie einfache Verfügbarkeit.

Stickstoff ist eine mögliche Alternative zum Schneiden von Edelstahl oder Aluminium. Beim Einsatz von Stickstoff müssen die Schneidparameter etwas angepasst werden, da sie sich vom Einsatz von Druckluft unterscheiden.

Argon hingegen ist die beste Wahl zum Markieren von Blechen mit der EX-TRAFIRE® HD Linie. Mit der breiten Palette von Zubehörteilen zum Markieren erzielen Sie schöne, glatte und schmale Linien.

Wir hoffen, dass Ihnen dieser Artikel helfen konnte. Falls Sie in diesem Bereich Beratung benötigen, kontaktieren Sie uns unter der folgenden E-Mail-Adresse: extrafire@thermacut.cz

Text:            Thermacut, k.s.
Photo:         Thermacut, k. s. Archiv

Kategorien
CUTTING EX-TRAFIRE® EX-TRAFLAME® LASER PLASMA

LASER, PLASMA ODER AUTOGEN? WIR HABEN DIE VERSCHIEDENEN THERMISCHEN TRENNTECHNOLOGIEN VERGLICHEN

Die gebräuchlichsten thermischen Schneidverfahren zum Trennen von metallischen Werkstoffen sind Autogen, Plasma und Laser. Die Wahl des am besten geeigneten Verfahrens hängt unter anderem von folgenden Faktoren ab: Materialart & -dicke, Produktspezifikation, Investitionsaufwand und Betriebskosten.

In den folgenden Abschnitten erfahren Sie mehr über die einzelnen Schneidverfahren. Im zweiten Teil des Artikels haben wir einen interessanten Vergleichstest zwischen Plasma und Autogen durchgeführt, welchen Sie auch auf unserem YouTube-Kanal sehen können.

Das Autogenschneiden ist das älteste und am häufigsten eingesetzte Verfahren. Es eignet sich zum Schneiden von Kohlenstoffstahl, niedrig legierten Stählen und Titan, nicht jedoch zum Schneiden von Nichteisenmetallen wie Aluminium, rostfreiem Stahl, Nickellegierungen, Messing oder Kupfer. Die Dicke des Materials, das geschnitten werden kann, reicht von 3 mm bis 300 mm bei Verwendung von Standardausrüstung, mit Spezialausrüstung kann der Bereich auf über 1000 mm erweitert werden.

Die verwendeten Brenngase unterscheiden sich in Leistung und Kosten. Die höchste Brenntemperatur erreicht Acetylen – um 3160 ° C, andere Gase MAPP – 2976 ° C, Propylen (LPG) – 2896 ° C, Propan – 2828 ° C, Erdgas – 2770 ° C. Niedrigere Schneidgastemperaturen spiegeln sich in längeren Einstechzeiten, niedrigeren Schneidgeschwindigkeiten und größeren Wärmeeinflusszonen (WEZ) wider. Bevor Sie sich für einen Brenngastyp entscheiden, sollten Sie sich über das Verhältnis von Sauerstoff zu Brenngas informieren, um die gewünschte Schneidleistung zu erzielen. Die Wahl eines geeigneten Gases kann auch vom Gasversorger, den Lagerbedingungen und der Arbeitssicherheit beeinflusst werden. Der Schneidvorgang wird mit einem Brenner durchgeführt, der mit einer geeigneten Düse ausgestattet ist. Das Sauerstoff-Brenngas-Gemisch wird unter geregeltem Druck dem Brenner zugeführt, das Material wird auf eine Zündtemperatur zwischen 700 ° C und 900 ° C vorgeheizt. Das Material sollte hellrot, aber nicht gelb sein. Erst wenn die Zündtemperatur erreicht ist, wird das Schneidgas (Sauerstoff) gestartet und der exotherme Reaktionsprozess beginnt. Der Stahl beginnt zu oxidieren und bildet eine hochflüssige Schlacke, die durch den Druck des Schneidgases aus der Schneidfuge herausgeblasen wird.

Um auch wiederholt ein optimales Schneidergebnis zu erzielen, wird empfohlen, ein CNC-System zu verwenden. Das Material sollte möglichst frei von Fett, Rost und anderen Verunreinigungen sein. Überprüfen Sie vor dem Schneidvorgang, ob der Brenner mit der richtigen Düsengröße ausgestattet ist, prüfen und testen Sie den Gasdruck, die Flammenform, den Abstand der Flamme vom Material und die Schneidgeschwindigkeit.

Mechanisierte Schneidsysteme eignen sich für den Einsatz in der Schwerindustrie, der Stahlverarbeitung und auf Werften. Manuelles Brennschneiden und Fugenhobeln wird in den oben genannten Industrien eingesetzt, zusätzlich zum Schneiden von Schrott, zur Demontage/Stilllegung von Prozessanlagen und Schiffen.

TIPP: Wussten Sie, dass Thermacut® eigene Sauerstoffbrenner EX-TRAFLAME® und EX-TRAFLAME®PRO entwickelt hat? Weitere Informationen finden Sie unter www.thermacut.de

Das Plasmaschneiden ist die universellste der drei hier vorgestellten Methoden. Es eignet sich zum Schneiden aller elektrisch leitenden Materialien, zu den häufigsten zählen Baustahl, niedriglegierter Stahl, Aluminium, Edelstahl, Nickel und Kupferlegierungen in unterschiedlichen Stärken von 0,5 mm bis über 150 mm.

Plasmaschneiden ist schneller als Autogenschneiden bei gleicher Materialstärke. Der Plasmalichtbogen hat den Vorteil, dass er keine Luftspalten berücksichtigt, so dass Materialien gestapelt werden können. Auch beschichtetes, feuerverzinktes, galvanisiertes, lackiertes, rostiges und stark verzundertes Material kann ohne größere Probleme geschnitten werden, sofern das Material gut geerdet ist.

Zum Plasmaschneiden sind ein Plasmagerät, ein Plasmabrenner und eine Gasversorgung erforderlich. Die gängigsten Plasmastromquellen haben eine Stromstärke von 30 bis 800 A, sie haben einen Brenner, der an die Gasversorgung angeschlossen ist. Die Systeme sind in zwei Hauptkategorien unterteilt: Eingas und Mehrgas.

Eingassysteme sind in der Regel kostengünstiger in der Anschaffung, liefern aber dennoch eine akzeptable Schnittqualität bei Materialien wie Baustahl und niedrig legierten Stählen. Die fortschrittlicheren Mehrgassysteme eignen sich durch die Verwendung der entsprechenden Verschleißteile und Gaskombinationen zum Schneiden aller leitfähigen Materialien. Eingas-Plasmageräte arbeiten meistens mit sauberer, trockener Druckluft, Stickstoff oder Gemische davon. Kombinationen von Druckluft, Sauerstoff, Stickstoff, Argon-Wasserstoff oder Stickstoff-Wasserstoff werden für Mehrgas-Plasmageräte verwendet.

Die Bildung des Plasmastrahls erfolgt innerhalb des Plasmabrenners, wo mit Hilfe elektrischer Spannung das Schneidgas ionisiert wird. Dies wird in der Plasmakammer (zwischen Elektrode und Düse) elektrisch leitend und erzeugt dann einen Plasmalichtbogen, der mit hoher kinetischer Energie durch eine enge meist flüssiggekühlte Düsenöffnung in Richtung des zuschneidenden Materials austritt, welches schmilzt und aus der Fuge geblasen wird. Die Temperatur des so gebildeten Lichtbogens liegt bei etwa 20.000 ° C. Diese Temperatur kann bei Verwendung eines Mehrgassystems überschritten werden.

Wie beim CNC-Brennschneiden erfordert auch das Plasmaschneiden die korrekte Einstellung aller Parameter, insbesondere Stromstärke (A), Auswahl der geeigneten Gas- und Druckeinstellung, korrekte Auswahl der Verschleißteile (Düsen, Elektroden usw.), Einstellung der Brennerhöhe zum Material und Schneidgeschwindigkeit. All dies beeinflusst die Qualität des Schnitts.

Darüber hinaus sind handgeführte Plasmasysteme vielseitig einsetzbar. Durch ihre Portabilität können sie an verschiedenen Arbeitsplätzen eingesetzt werden. Die Systeme können in Kombination mit tragbaren motorisierten / CNC-Systemen verwendet werden. Darüber hinaus werden handgeführte Plasmasysteme wegen ihrer Fugenhobelfähigkeit, des schnellen, kostengünstigen Materialabtrags und des geringeren Wärmeeintrags bevorzugt.

Mechanisierte Plasmaschneidsysteme eignen sich für den Einsatz in der Leicht- bis Schwerindustrie, der Stahlverarbeitung und auf Werften. Manuelles Plasmaschneiden und Fugenhobeln wird in den oben genannten Industriezweigen eingesetzt, zusätzlichen zum Zerlegen von Schrott, der Demontage/Stilllegung von Prozessanlagen und Schiffen.

TIPP: Das Portfolio der EX-TRAFIRE® SD-Serie umfasst Plasmasysteme von 30 A bis 100 A. Weitere Informationen finden Sie auf Website www.ex-trafire.com.

Das Laserschneiden ist das jüngste der drei untersuchten Verfahren. Beim Laserschneiden wurden bemerkenswerte Fortschritte bei der Erzeugung und Abgabe von Laserstrahlen erzielt. Der heute in der metallverarbeitenden Industrie verwendete Laserstrahl entwickelte sich ursprünglich in den frühen 70er Jahren aus einem Verfahren, bei dem ein Sauerstofflaserstrahl verwendet wurde, der hauptsächlich zum Schneiden von Titan in der Luft- und Raumfahrtindustrie bestimmt war. Seitdem sind CO2-Laser zu den populärsten Systemen der Welt geworden. Die weitere Entwicklung hat zum Faserlaserschneidverfahren geführt, das am weitesten fortgeschritten ist und derzeit als das beste Verfahren gilt.

Die Laserleistung zum Schneiden von Metallen hat im Laufe der Zeit stark zugenommen, von 300 W zum Schneiden von 1,0mm dicken Baustahl bis zu 20.000 W zum Schneiden von 50 mm dicken Baustahl. 12.000 W gelten derzeit als Standard für das Schneiden von 25 mm dickem Kohlenstoffstahl (Baustahl).

Von den drei oben beschriebenen Technologien ist die Lasertechnologie, die genaueste. Sie schneidet Material mit einer Dicke von Mikrometern aufwärts und kann alle Metalle schneiden, einschließlich feuerverzinktem und galvanisiertem Stahl, obwohl die Dicke derartiger behandelter Metalle begrenzt ist.

Wenn alle Parameter richtig eingestellt sind, erfordern Profilteile kaum noch eine Nachbearbeitung. Alle Lasersysteme bieten die beste Leistung in einer sauberen Arbeitsumgebung. Schweißen, Schleifen und andere luftverschmutzende Vorgänge können die Schnittqualität und die Lebensdauer des Systems beeinträchtigen. Die zu schneidenden Materialien müssen sauber und die Oberfläche frei von Schmutz sein. Eine Oberflächenbehandlung mit speziellen Beschichtungen oder Sprays kann dazu beitragen, das Anhaften von Mikrospritzern zu verhindern.

Der Laserstrahl wird von einer Festkörper-, CO2- oder Faserquelle erzeugt. Fasersysteme sind am fortschrittlichsten, der Laserstrahl wird durch eine Faser zum Schneidkopf transportiert. Der Vorteil hierbei ist, dass die Länge des Strahlengangs konstant bleibt, wodurch kostspielige Ausfallzeiten für die Neueinstellung und Anpassung der Strahlübertragungsvorrichtungen entfallen. Die beim Laserschneiden verwendeten Gase sind Sauerstoff und Stickstoff. Beim Schneiden von Baustahl mit Sauerstoff als unterstützendes Gas, tritt eine exotherme Reaktion ähnlich der Brennschneidmethode auf, wenn das Gas die Schlacke aus dem Material bläst. Stickstoff wird zum Schneiden von Aluminium, Edelstahl, Nickellegierungen, Titan und Kupfer verwendet. Stickstoff kann auch als unterstützendes Gas beim Schneiden von Baustahl und niedriglegiertem Stahl verwendet werden, um so bessere Ergebnisse zu erzielen und die Nachbearbeitung zu minimieren.

Die Anschaffungskosten in die Lasertechnologie sind erheblich. Um eine schnellere Amortisation zu ermöglichen, können Lasersysteme in einer sogenannten „dunklen Fabrik“ betrieben werden, d. h. hochautomatisierte Produktionseinheiten arbeiten über Nacht völlig unbemannt oder mit nur wenigen Mitarbeitern zur Ausfallbehebung. Die Energiekosten können relativ hoch sein, was teilweise durch niedrige Verschleißteilkosten ausgeglichen wird.

TIPP: Thermacut® hat einen eigenen Schneidkopf, den EX-TRABEAM®, entwickelt. Mehr Informationen finden Sie auf unserer Website unter www.ex-trabeam.com

Anwendungsbereich der einzelnen Technologien

Vergleichstabellen für Plasma- und Brennschneiden

Aus den obigen Tabellen und Diagrammen geht auf den ersten Blick hervor, dass die Gesamtkosten pro Meter geschnittenen Materials beim Einsatz der Plasmatechnologie am niedrigsten sind. Allerdings dürfen wir nicht vergessen, die Anschaffungs- und Betriebskosten zu berücksichtigen.

Die Anschaffung eines CNC-Schneidsystems mit einem Plasmasystem kostet (in der Tschechischen Republik) ungefähr 2,5 Millionen CZK, während ein CNC-Schneidsystem mit einem Autogenbrenner für ungefähr 1,2 Millionen CZK angeschafft werden kann. Um die Anfangsinvestition in kürzester Zeit zu amortisieren, ist es außerdem möglich, die CNC-Schneidmaschine mit zusätzlichen Brennern zu bestücken. Dies führt zu niedrigeren Kosten pro Meter geschnittenen Materials. Daher wird die Autogenschneidetechnik für das Schneiden von dicken Materialien empfohlen.

Wir empfehlen Ihnen, sich den Vergleichstest zwischen Autogen und Plasma auf unserem YouTube-Kanal anzusehen.

Vergleich Baustahl 25 mm: https://youtu.be/jpLtpvrfyl0
Vergleich Baustahl 60 mm: https://youtu.be/ZtAgzuuKf4s

Diese Tests wurden im Thermacut®-Prüflabor durchgeführt und es wurde die Autogen- und Plasmatechnologie beim Schneiden von Baustahl mit einer Dicke von 25 mm und 60 mm verglichen.

Test 1: Materialdicke 25 mm

Links:             EX-TRAFLAME®-Autogenbrenner
Rechts:          Thermacut®-Plasmabrenner passend für Hypertherm®, HPR®130/260XD

Die Schnittqualität beim Autogenschneiden ist mit der der Plasmatechnologie vergleichbar. Der Hauptvorteil der Plasmatechnologie liegt in der Gesamtschneidzeit. Während des Tests wurden 260A-Verschleißteile verwendet.

TEST 2: Materialdicke 60 MM

Links:   EX-TRAFLAME®-Autogenbrenner
Rechts: Thermacut®-Plasmabrenner passend für Hypertherm®, HPR®130/260XD

Die Schnittqualität beim Autogenschneiden ist bei dieser Materialstärke ausgezeichnet. Die Gesamtzeit des mit Plasmaschneiden geschnittenen Materials ist zwar immer noch viel kürzer, aber die Schnittqualität ist schlechter, wie man an der Schlacke am Material sehen kann. Während des Tests wurden 400A-Verschleißteile verwendet.

Vielen Dank, dass Sie sich Zeit für diesen Artikel genommen haben. Bei weiteren Fragen zur Auswahl der optimalen Trenntechnologie können Sie uns gerne per E-Mail kontaktieren: info@thermacut.de.

Text:      Thermacut, k. s.,
Photo:   archive of Thermacut, k. s.

Kategorien
CUTTING CUTTING EX-TRACK® EX-TRACK® PLASMA PLASMA Unkategorisiert

INTERVIEW MIT GIOVANNI ROSSETTI

Können Sie sich vorstellen, was Sie mit Ihrer Plasmaschneidmaschine noch alles machen können? Man könnte sagen, das ist nur eine Maschine zum Schneiden von Metallen. Aber das ist noch nicht alles! Sie können sogar noch weiter gehen und ein unglaubliches Kunstwerk schaffen. Sie können mit dieser Maschine zum Künstler werden. Wie unser Interviewpartner, Herr Giovanni Rossetti, bekannt als ILROSS.

Giovanni ist ein beliebter Influencer in der Community der Metallkünstler in den sozialen Medien. Er macht nicht nur fabelhafte Skulpturen, Statuen und Kunstwerke aus Metall, sondern ist auch bekannt für seine Lehrvideos über das Schneiden und Schweißen von Metallen, die Arbeit mit verschiedenen Geräten und den Einsatz von Technologie, um die Arbeit zu erleichtern.

Wir haben Giovanni um ein kurzes Interview gebeten, in dem er uns erklärt hat, was er macht, welche Aufgaben das Gerät erfüllen muss und warum er Thermacut® verwendet.

Zunächst einmal, ich bin Ross. Ich mag es, wenn wir uns duzen und vertraulich miteinander umgehen, so wie bei den Leuten, die mir folgen.

Wie bei allen Technologien, mit denen ich mich befasse, ist es wichtig, das Produkt zu verstehen und Inhalte zu erstellen, die es anderen leicht machen, sich damit zu befassen. Viele Unternehmen, die sich mit Metallverarbeitung beschäftigen, müssen sich mit diesen Technologien auseinandersetzen, haben aber nicht die gleiche Leidenschaft und Begeisterung dafür wie ich. Deshalb kann meine Rolle für sie eine große Hilfe sein. Es ist echt toll, wenn Unternehmen sich bei mir melden und sich für die hilfreichen Video-Tutorials bedanken, die ich erstellt habe. Zum Beispiel für die Videos über die Grundeinstellungen der Maschine oder über Schneidprozesse, die von der Bibliothek auf der Maschine ausgehen.

Wie z. B. dieses Video ⬇️

Metall ist meine große Leidenschaft, und ich arbeite am liebsten damit – sowohl bei künstlerischen Kreationen als auch bei Werkstattprojekten. Da ich früher im Baugewerbe tätig war, habe ich mir viele handwerkliche Fähigkeiten angeeignet. Ich mag es, mit den unterschiedlichsten Materialien zu arbeiten. Ich habe schon Skulpturen aus Beton und Recyclingpapier gemacht und weitere Projekte aus Holz, Kohlefaser und so weiter in Planung. Um alles zu schaffen, was ich mir vornehme, müsste ich eigentlich 48-Stunden-Tage einlegen.

Am häufigsten benutze ich die Schweißmaschine, aber das ist nur ein kleiner Teil des gesamten Prozesses. Der wichtigste Teil meiner Arbeit ist, Inhalte weiterzugeben. Und auch das Design ist sehr wichtig, genauso wie das Prototyping, also die Erstellung von Prototypen, bevor ich mich an die Umsetzung der endgültigen Projekte mache. Ich arbeite viel am Computer und mit Fusion360. So kann ich Projekte auf die einfachste und schnellste Art und Weise umsetzen. Das kann 3D-Druck, Schneiden mit dem CNC-Plasma oder eine CNC-Fräsmaschine sein.  

Ich sag’s immer und immer wieder: Es gibt kein perfektes Produkt, aber eins, das perfekt zu Ihren Bedürfnissen passt. Suchen Sie also nicht nach dem Produkt, das auf dem Papier besser ist, schneller, mehr von allem kann. Entscheiden Sie sich für eins, das zu Ihren Arbeitsanforderungen, Ihren finanziellen Möglichkeiten, dem System, seiner Wartung, der Benutzerfreundlichkeit usw. passt. Schauen Sie sich um, sehen Sie sich Videos an, machen Sie einen Test und stellen Sie so viele Fragen wie möglich. Laden Sie sich am besten zuerst das Handbuch herunter, damit Sie im Voraus Bescheid wissen und später keine bösen Überraschungen erleben.

The EX-TRACK® CNC plasma table amazed me from the first meeting at the Lamiera fair in Milan, where I saw the demo unit.

Das kommt ganz darauf an, welche Projekte ich mache. Schneiden ist ein Teil des Prozesses, genauso wie Entwerfen, Schweißen und die Endbearbeitung.

Vielen Dank, auch für das Lob für meine kreative Arbeit.

Werke von ILROSS

  • Dog creation
  • Roses
  • Big rose

Weitere Videos über die Arbeit eines Metallkünstlers finden Sie auf dem YouTube-Kanal https://www.youtube.com/@ilROSS/videos

Linkedin: https://www.linkedin.com/in/il-ross/

Instagram: https://www.instagram.com/ilross/

Instagram Kunstseite: https://www.instagram.com/ross_art_and_design/

Text: Thermacut, k.s.
Photos: archive of Thermacut, k. s.

Kategorien
CUTTING CUTTING EX-TRACK® EX-TRACK® LASER NEWS OXY-FUEL OXY-FUEL PLASMA PLASMA

VERRINGERUNG DER LUFTVERSCHMUTZUNG BEI SCHNEIDPROZESSEN

Beim Schneiden mit den bekannten thermischen Verfahren wie Plasma, Laser oder Autogen können giftige Dämpfe und Gase entstehen, die die Atemluft verschmutzen. In Fertigungsbetrieben entstehen in der Regel sowohl trockene Verunreinigungen durch Schneiden, Schleifen und Schweißen, wie Staub, Rauch und Dämpfe, als auch klebrige Verunreinigungen durch Ölnebel und andere Schmiermittel.

Es gibt Werkstoffe, die mit den oben genannten Verfahren geschnitten werden können und bei denen eine überlegte Vorgehensweise erforderlich ist. Eine Reihe von Werkstoffen und Beschichtungen enthalten als „Schwermetalle“ eingestufte Elemente und andere toxische Bestandteile, z. B. Zink (verzinkter Stahl), Blei, Kadmium, Chrom, Beryllium usw. Solche Materialien sollten nicht ohne eine umfassende Sicherheitsüberprüfung geschnitten werden.

Es ist nicht überraschend, dass eine langfristige Exposition gegenüber all diesen giftigen Luftschadstoffen nicht gut für unsere Gesundheit ist. Einige Bestandteile der verschmutzten Luft sind nachweislich krebserregend. Darüber hinaus können auch andere Gesundheitsprobleme auftreten, wie z.B. eine Beeinträchtigung der kognitiven Funktionen, eine geringere Arbeitsproduktivität, eine Schwächung des Immunsystems usw. Bediener und Beschäftigte, die sich in unmittelbarer Nähe aufhalten, sind gefährdet; wenn möglich, sollten die Arbeiten in einer kontrollierten Umgebung durchgeführt werden.

Angesichts dieser wissenschaftlichen Fakten und der in verschiedenen Ländern geltenden gesetzlichen Vorschriften dürfen viele Unternehmen die Risiken nicht unterschätzen und sind gezwungen, ständig zu überlegen, wie sie ihr Arbeitsumfeld verbessern können, um Gesundheitsrisiken zu vermeiden. Dieser Prozess umfasst die Überwachung der Arbeitsabläufe, der Sicherheitsmechanismen und der Exposition der Arbeitnehmer.

Kennen und Befolgen Sie Alle Sicherheitsvorschriften in Ihrem Land.

Sicherheit hat bei der Metallbearbeitung oberste Priorität. Es gibt viele Sicherheitsvorschriften zur Vermeidung von Gesundheitsrisiken, die sich von Land zu Land unterscheiden können. Für viele Fertigungsbetriebe, insbesondere für kleine und mittlere Unternehmen, kann es schwierig sein, mit all den sich ändernden Vorschriften Schritt zu halten. Daher ist es üblich und empfehlenswert, mit externen Experten und Fachleuten in diesem Bereich der Gesetzgebung zusammenzuarbeiten.

In der Europäischen Union gibt es mehrere Verordnungen, in denen die grundlegenden Anforderungen für die sichere Arbeit mit Metallen festgelegt sind. Diese Vorschriften sind für alle EU-Mitgliedstaaten bindend, auch wenn jedes EU-Land strengere Vorschriften erlassen kann.  Hier sind einige davon:

  • ● Die Arbeitsstättenrichtlinie (89/654/EWG), die sich mit den Mindestanforderungen an Sicherheit und Gesundheitsschutz am Arbeitsplatz befasst, wie Beleuchtung, Belüftung, Temperatur, Lärm, Vibrationen, Beschilderung und Notausgänge.
  • ● Die Richtlinie über chemische Arbeitsstoffe (98/24/EG), die sich auf den Schutz der Gesundheit der Arbeitnehmer vor der Gefährdung durch chemische Arbeitsstoffe wie Metalle und ihre Verbindungen am Arbeitsplatz konzentriert. Diese Richtlinie legt die Pflichten der Arbeitgeber fest, wie z. B. Risikobewertung, Vermeidung und Begrenzung der Exposition, Messung und Überwachung, Information, Schulung und Gesundheitsüberwachung.
  • ● Die Richtlinie über physikalische Einwirkungen (2004/40/EG), die Mindestvorschriften zum Schutz von Sicherheit und Gesundheit der Arbeitnehmer vor der Gefährdung durch elektromagnetische Felder bei der Arbeit, z. B. bei der Induktionserwärmung oder beim Metallschweißen, enthält. In dieser Richtlinie werden Grenzwerte für die Exposition, Maßnahmen zur Risikovermeidung und -minderung, Information, Schulung und Anhörung der Arbeitnehmer festgelegt.

Alle Luftverschmutzungsquellen An Ihrem Arbeitsplatz Identifizieren

Es liegt auf der Hand, dass Verunreinigungen von den Brennern und dem zu schneidenden Grundmetall ausgehen. Wenn Sie alle Gefahren an Ihrem Arbeitsplatz ermittelt haben, können Sie die verschiedenen Möglichkeiten prüfen, um die für Sie beste Lösung zu finden.

Es lohnt sich, auch das Bedienpersonal einzuladen und zu befragen, denn es macht keinen Sinn, viel Geld in Geräte zu investieren, die nicht genutzt werden. Das richtige System muss zu Ihren Arbeitsprozessen passen und die Mitarbeiter müssen es gerne nutzen.

„Was ist die beste lösung für sie?
Sondieren sie die möglichkeiten und beraten sie sich nicht nur mit experten, sondern auch mit ihrem bedienpersonal.“

Kleine Unternehmen haben andere Bedürfnisse als große Hersteller. Die Lösungen können von einer einfachen natürlichen Belüftung, wie dem Öffnen eines Hallentors zu Schichtbeginn, bis hin zu ausgeklügelten industriellen Luftfiltersystemen für die Schwerindustrie reichen.

Es ist wichtig, die richtige Technologie, die richtige Größe und das optimale Kosten-Nutzen-Verhältnis zu wählen. Sie müssen etwas finden, das für Sie, Ihr Budget, Ihre Arbeitsabläufe und die Bedürfnisse Ihrer Mitarbeiter geeignet ist. Es gibt einige sehr effektive Optionen, die sich auf die Sicherheit fokussieren und deren Installation nicht ein Vermögen kostet.

Beginnen Sie mit der Beantwortung einiger grundlegender Fragen und berücksichtigen Sie so viele Faktoren wie möglich:

  • ● Mit welchem Material arbeiten Sie?
  • ● Wie häufig schneiden Sie und wie lang sind die Schnitte?
  • ● Ist die Tätigkeit kontinuierlich oder periodisch?
  • ● Soll die Luft im Gebäude umgewälzt oder ins Freie geleitet werden?

Es gibt verschiedene Möglichkeiten, mit Rauch und Staub umzugehen, die bei leichten Plasmaschneidanwendungen und beim Roboterschweißen entstehen. Eine gute Lösung können auch ABSAUG-Systeme sein, die mit einem geeigneten Schneidtisch kombiniert werden. Solche Systeme verfügen über Filterpatronen, die im oberen Teil der Absaugsysteme angebracht sind. Dies ermöglicht einen einfachen Zugang für die Wartung und Reinigung des Staubsammelbehälters. Die gereinigte Luft wird zurück in die Werkstatt geblasen – kein Wärmeverlust.

Die neuesten Trends gehen in Richtung der Absaugung am Brenner, die den Schadstoff direkt an der Quelle erfasst. Sie werden auch dank der verbesserten Ergonomie und Leistung immer beliebter. Ein weiteres wichtiges Werkzeug oder Konzept für größere Fertigungsbetriebe ist die Automatisierung, wie z. B. Cobots, und wie diese in den Arbeitsprozess integriert werden können.


Besuchen Sie unsere Website
www.ex-track.com und erfahren Sie mehr über andere verwandte Produkte.  

Text:               Thermacut, k.s.
Photo:            Archive of Thermacut, k.s.

Quelle:
Link referring to the web article from Canadian Fabrication & Welding
6 steps to limit air contaminants in the job shop (canadianmetalworking.com)

Kategorien
CUTTING CUTTING EX-TRAFIRE® EX-TRAFIRE® PLASMA PLASMA

AUCH KLEMPNER UND INSTALLATEURE BRAUCHEN EINEN PLASMASCHNEIDER

Die Möglichkeiten des Einsatzes eines Plasmaschneidsystems sind vielfältig. Diese Trenntechnologie ist allseits bekannt, sie wird häufig in der industriellen Fertigung bei der Verarbeitung flacher Metallwerkstoffe genutzt, überwiegend bei der Verarbeitung von Stahlblech verschiedener Stärken. Die Plasmaschneidsysteme schätzen aber auch kleinere Firmen, die dünne Bleche schneiden, biegen oder auf andere Weise formen. Typisches Beispiel für seine Verwendung sind Klempnerarbeiten. Hier wird das kleine, aber trotzdem leistungsstarke Plasmaschneidsystem zu einer unschätzbaren Hilfe.

Die Klempnerei ist ein schon traditionelles Handwerk, ohne das auch heutige Neubauten oder die Rekonstruktion älterer Häuser, Wohnungen und Bauten nicht auskommen. Diese Arbeiten sind der letzte Schritt um sicherzustellen, dass kein Wasser in das Haus eindringt und das Dach seine Schutzfunktion ordnungsgemäß erfüllt. Klempnerarbeiten, das sind nicht nur Dachrinnen, sondern auch die Außenverkleidung von Schornsteinen, Dachkehlen, Fensterbänke, Fallrohre, Montage von Regenrinnen und die Einfassung von Giebeln.

Oft ist es notwendig, Bleche auszuschneiden oder ein Loch auszusägen, oftmals eine ganze Reihe davon, zum Beispiel in Dachrinnen, um den Unterbau mit Dachpappe zu verbinden. Für solche Zwecke ist das kleine Plasmaschneidsystem EX-TRAFIRE®30H perfekt geeignet, sein Preis-Leistungs-Verhältnis ist in Bezug auf die aufgeführten Tätigkeiten ideal.

Schauen wir uns nun Schritt für Schritt an, was zu tun ist.

SCHRITT FÜR SCHRITT KLEINE LÖCHER SCHNEIDEN

Schritt 1

Zunächst bereiten wir uns einen Tisch vor (unterscheidet sich von einer klassischen Werkbank), auf dem wir schneiden werden. Auf diesen legen wir eine Schablone und zeichnen die geplanten Öffnungen auf das Blech. Zur perfekten Abrundung von kreisförmigen Öffnungen kann auch ein Zirkel verwendet werden. Die Schablone sichern wir mit Klammern.

Zunächst bereiten wir uns einen Tisch vor (unterscheidet sich von einer klassischen Werkbank), auf dem wir schneiden werden. Auf diesen legen wir eine Schablone und zeichnen die geplanten Öffnungen auf das Blech.
Zur perfekten Abrundung von kreisförmigen Öffnungen kann auch ein Zirkel verwendet werden. Die Schablone sichern wir mit Klammern.

Schritt 2

Für das Ausschneiden runder Öffnungen verwenden wir das Plasmaschneidsystem EX-TRAFIRE®30H. Am Gerät können wir ganz einfach die erforderlichen Parameter für das Schneiden entsprechend der Bedienungsanleitung einstellen. In unserem Beispiel haben wir ein 1 mm starkes Blech mit 30 A Verschleißteilen geschnitten.

Für das Ausschneiden runder Öffnungen verwenden wir das Plasmaschneidsystem EX-TRAFIRE®30H.

Schritt 3

Fertig! Wie schnell und einfach!

Manchmal sagt ein inspirierendes Video mehr als tausend Worte. Wir haben es für Sie gedreht!

In gleicher Weise gehen wir beim Ausschneiden runder Öffnungen für die Anfertigung einer Abtropfleiste vor. Das Ergebnis unserer Arbeit sehen wir auf den nachstehenden Bildern.

 Das Ergebnis unserer Arbeit sehen wir auf den nachstehenden Bildern.
 Das Ergebnis unserer Arbeit sehen wir auf den nachstehenden Bildern.

Das einphasige Plasmaschneidsystem EX-TRAFIRE®30H, das wir hier präsentieren, ist ein System zum manuellen Schneiden mit einem fest installierten Brenner FHT-EX®30H in einer Länge von 4 m sowie einer fest installierten Werkstückleitung mit einer Länge von 6 m. Ein großer Vorteil ist der ergonomisch geformte Griff des Schneidbrenners, der die Ermüdung bei längerem Gebrauch vermindert. Das System ist kompakt und besonders flexibel beim Schneiden an schwer zugänglichen Stellen. Es ist insbesondere für das Schneiden von Blechen bis zu einer Stärke von 10 mm geeignet  bei ausreichender Leistungsreserve.

Nähere Informationen finden Sie auf unserer Website www.ex-trafire.com oder scannen Sie den aufgeführten QR Code für die Anzeige von Videos auf unserem YouTube Kanal Thermacut.

Wir hoffen, dass Ihnen der Artikel gefallen hat. Wenn Sie Rat oder Hilfe benötigen zögern Sie nicht, sich an uns zu wenden. Kontaktieren können Sie uns unter dieser E-Mail Adresse: ex-trafire@thermacut.cz

Text:      Thermacut k.s
Photos: Thermacut, k. s. archive 

Kategorien
CUTTING PLASMA PLASMA

GRUNDSÄTZE DER SICHEREN ARBEIT MIT PLASMA

Im folgenden Artikel möchten wir uns gerne auf einige Grundprinzipien der sicheren Arbeit mit Plasma konzentrieren. Die meisten dieser Grundsätze sind allgemein bekannt, aber es ist sinnvoll, sie zu erwähnen und nicht zu vergessen.

Schutzausrüstung für das Plasmaschneiden

Die Plasma-Lichtbogenspannung kann Sie ernsthaft verletzen. Treffen Sie die notwendigen Vorsichtsmaßnahmen, wenn Sie mit Plasmaschneidsystemen arbeiten. Diese Spannung tritt beim Schneiden im Brenner auf – an der Elektrode. Beim Schneiden schützen Sie die Brennerkappe und die Düse vor dem Kontakt mit der Elektrode. Wenn Sie JEDOCH die Kappe und die Düse entfernen, ist die Elektrode ungeschützt.

Schalten Sie die Plasmaquelle immer aus, bevor Sie beginnen, die Brennerkomponenten zu kontrollieren oder auszutauschen. Richtig ausgelegte Plasmaquellen verfügen über Schutzschaltungen, die das Auftreten der gefährlichen Spannung an der Elektrode verhindern. Sie erkennen normalerweise, dass die Brennerisolationskappe entfernt wurde.

Durch das Starten des Plasma-Lichtbogenschneidsystems wird der Stromkreis zwischen dem Brenner und dem Werkstück geschlossen. Das Werkstück und alles, was das Werkstück berührt, ist ein Bestandteil des Stromkreises.

Berühren Sie niemals den Brennerkörper, das Werkstück, das Wasser oder den Wassertisch, wenn das Plasmasystem im Betrieb ist.

Die elektrische Parallelschaltung – selbst ein geringer elektrischer Widerstand kann den Strom in Ihren Körper leiten.

Sie dürfen kein direkter Bestandteil eines Stromkreises sein – das kann tödlich sein!

  • ● Plasmaschneidspannung ˃ Schweißspannung.
  • ● Plasmaschneidströme ˂ Schweißströme.
  • ● Zum Plasmaschneiden ist eine Spannung von 100 bis 200 Volt erforderlich.
  • ● Für das Plasmaschneiden wird ein Strom von 10 bis 1.000 Ampere erforderlich.

1. Tragen Sie isolierte Handschuhe und Schuhe und halten Sie den Körper und die Kleidung trocken.

2. Stehen Sie bei der Arbeit mit dem Plasmasystem nicht, setzen Sie sich nicht auf nasse Oberfläche und berühren Sie auf keinen Fall nasse Oberflächen.

3. Isolieren Sie sich bei der Arbeit mit trockenen Isoliermatten oder -abdeckungen vom Boden, Die Matten müssen groß genug sein, um jeglichen physischen Kontakt mit dem Werkstück oder dem Fußboden zu verhindern. Seien Sie äußerst vorsichtig, wenn Sie in oder in der Nähe einer feuchten Umgebung arbeiten müssen.

4. Berühren Sie während des Schneidens nicht das Werkstück und sammeln Sie keinen Schnittabfall.

5. Lassen Sie das Werkstück während des Schneidvorgangs mit dem angeschlossenen Nullleiter auf dem Arbeitstisch.

6. Bewegen Sie die Werkstückaufnahme während des Schneidens nicht.

7. Halten Sie während des Schneidens das Werkstück nicht an den Spanner, der nicht mit dem Arbeitskabel verbunden ist.

8. Trennen Sie die Hauptstromversorgung oder schalten Sie die Stromversorgung aus, bevor Sie Brennerteile kontrollieren, reinigen oder austauschen.

9. Trennen Sie die Stromversorgung, bevor Sie die Plasmaquelle oder die Abdeckung der Plasmaquelle trennen.

Schutzausrüstung für das Plasmaschneiden

Stellen Sie zwischen dem Nullleiter und dem Werkstück oder dem Arbeitstisch einen Metall-Metall-Kontakt sicher.

Die Klemme des Nullleiters sollte im Kontakt mit reinem Metall sein, ohne Staub, Rost, Farbe oder andere Verunreinigungen, die den richtigen elektrischen Kontakt verhindern könnten.

Schließen Sie den Nullleiter nicht an ein Teil an, das nach dem Schneiden abfällt.

Der Plasmalichtbogen erzeugt starke sichtbare und unsichtbare (ultraviolette und infrarote) Strahlen, welche die Augen und die Haut verbrennen können.

Von der AWS (USA) und ČSN EN ISO 16321-1 empfohlene Linsentönung für gängige Schneidverfahren

Industriehandschuhe, Sicherheitsschuhe und Helm.

Selbstlöschende Kleidung zur Abdeckung aller gefährdeten Partien.

Hosen ohne Manschetten, damit Funken und Schlacke nicht hineinfallen.

Entfernen Sie vor dem Schneiden alle brennbaren Gegenstände wie Feuerzeug oder Streichhölzer aus den Taschen.

Handplasmaschneiden.

Beim Schneiden mit hoher Stromstärke können Plasmaschneidsysteme auch Geräuschpegel über 120 dB erzeugen.

Der Lärm fällt in den Frequenzbereich von 5.000 bis 20.000 Hertz. Ein Ultraschallrisiko besteht dabei nicht.

Tragen Sie immer einen Gehörschutz, wenn Sie mit oder in der Nähe eines Plasmaschneiders arbeiten.

Beim Plasmaschneiden können giftige Gase und Rauch entstehen, die den Sauerstoff verbrauchen und dadurch schwere Verletzungen verursachen können.

Belüften Sie den Raum, in dem das Schneiden durchgeführt wird, gut oder verwenden Sie ein zugelassenes Atemschutzgerät mit Luftzufuhr.

Schneiden Sie nicht in der Nähe von Orten, wo entfettet, gereinigt oder gesprüht wird. Die Dämpfe mancher chlorierter Lösungsmittel zersetzen sich und bilden Phosgen, wenn sie der ultravioletten Strahlung ausgesetzt sind.

Wenn der Raum nicht gut belüftet wird und der Bediener kein Sauerstoff-Atemschutzgerät hat, dürfen Sie keine metallisierten Materialien oder Materialien schneiden, die giftige Stoffe wie Zink (Verzinkung), Blei, Cadmium oder Beryllium enthalten.

Beim Schneiden können diese Metalle oder Beschichtungen, die diese Elemente enthalten, giftige Gase erzeugen.

Schneiden Sie niemals Behälter, die giftige Stoffe enthalten können. Sie müssen erst vollständig entleert und ordnungsgemäß gereinigt werden.

Schutz Vor Toxischem Rauch Und Toxischen Gasen

Bei großen Strömen kann das magnetische Feld den Betrieb des Herzschrittmachers oder Hörgeräts beeinträchtigen.

Die Benutzer von Herzschrittmachern oder Hörgeräten sollten einen Arzt konsultieren, bevor sie in der Nähe des Plasmaschneidens und -gravierens arbeiten.

Risiken Durch Magnetfelder

Der Plasmaschneidprozess kann sehr sicher sein. Wenn Sie die Sicherheitsnormen einhalten und das System richtig einstellen und verwenden, stellt das Plasmaschneiden kein größeres Risiko dar als die meisten Schweißprozesse.


Text: Thermacut, k.s.
Foto: Thermacut; Unsplash; Adobe Stock

Looks like you are visiting from the United States — ✕

Loading...